
2026年9月に深圳市龍華区のGMKtecを訪問した際、オフィスのすぐ下の階にある自社工場を取材しました。ミニPCの組み立てから検査、エージング、梱包にいたるまで、製品が形作られていく全工程を徹底取材。ローカル環境でパワフルなAI処理をこなすミニPCの製造現場において、品質を確保するための取り組みをこの目で確認してきました。
GMKtecの生産ラインには組み立てロボットがおらず、すべて人の手で動いています。担当者によると、手作業による製造は地元の雇用創出という側面も兼ねているとのこと。ラインでは作業員が1台ずつ基板をセットし、ネジを締め進めていきます。一見すると素朴な手組み工場に思えますが、現場の実態は真逆でした。工程ごとに標準作業指導書(SOP)が掲げられ、ネジの締付トルクは1.2±0.2kgf·cmと数値で厳格に規定。時間帯ごとの生産実績も看板でリアルタイムに管理されています。さらにエージング室では室温34.8℃の環境で8〜12時間の連続稼働テストを実施し、検査室にはライン検査とは別にQAによるAQL抜取検査計画表を掲出。徹底的な品質管理体制が敷かれていました。
会社の成り立ちや、ショールームでチェックした「EVO-X5 Pro」「EVO-T2S」、自社AIソフトの「GMKtec Claw」については、こちらの記事にまとめています。

オフィスの1つ下の階で手組みのラインが動くGMKtecの組立工程
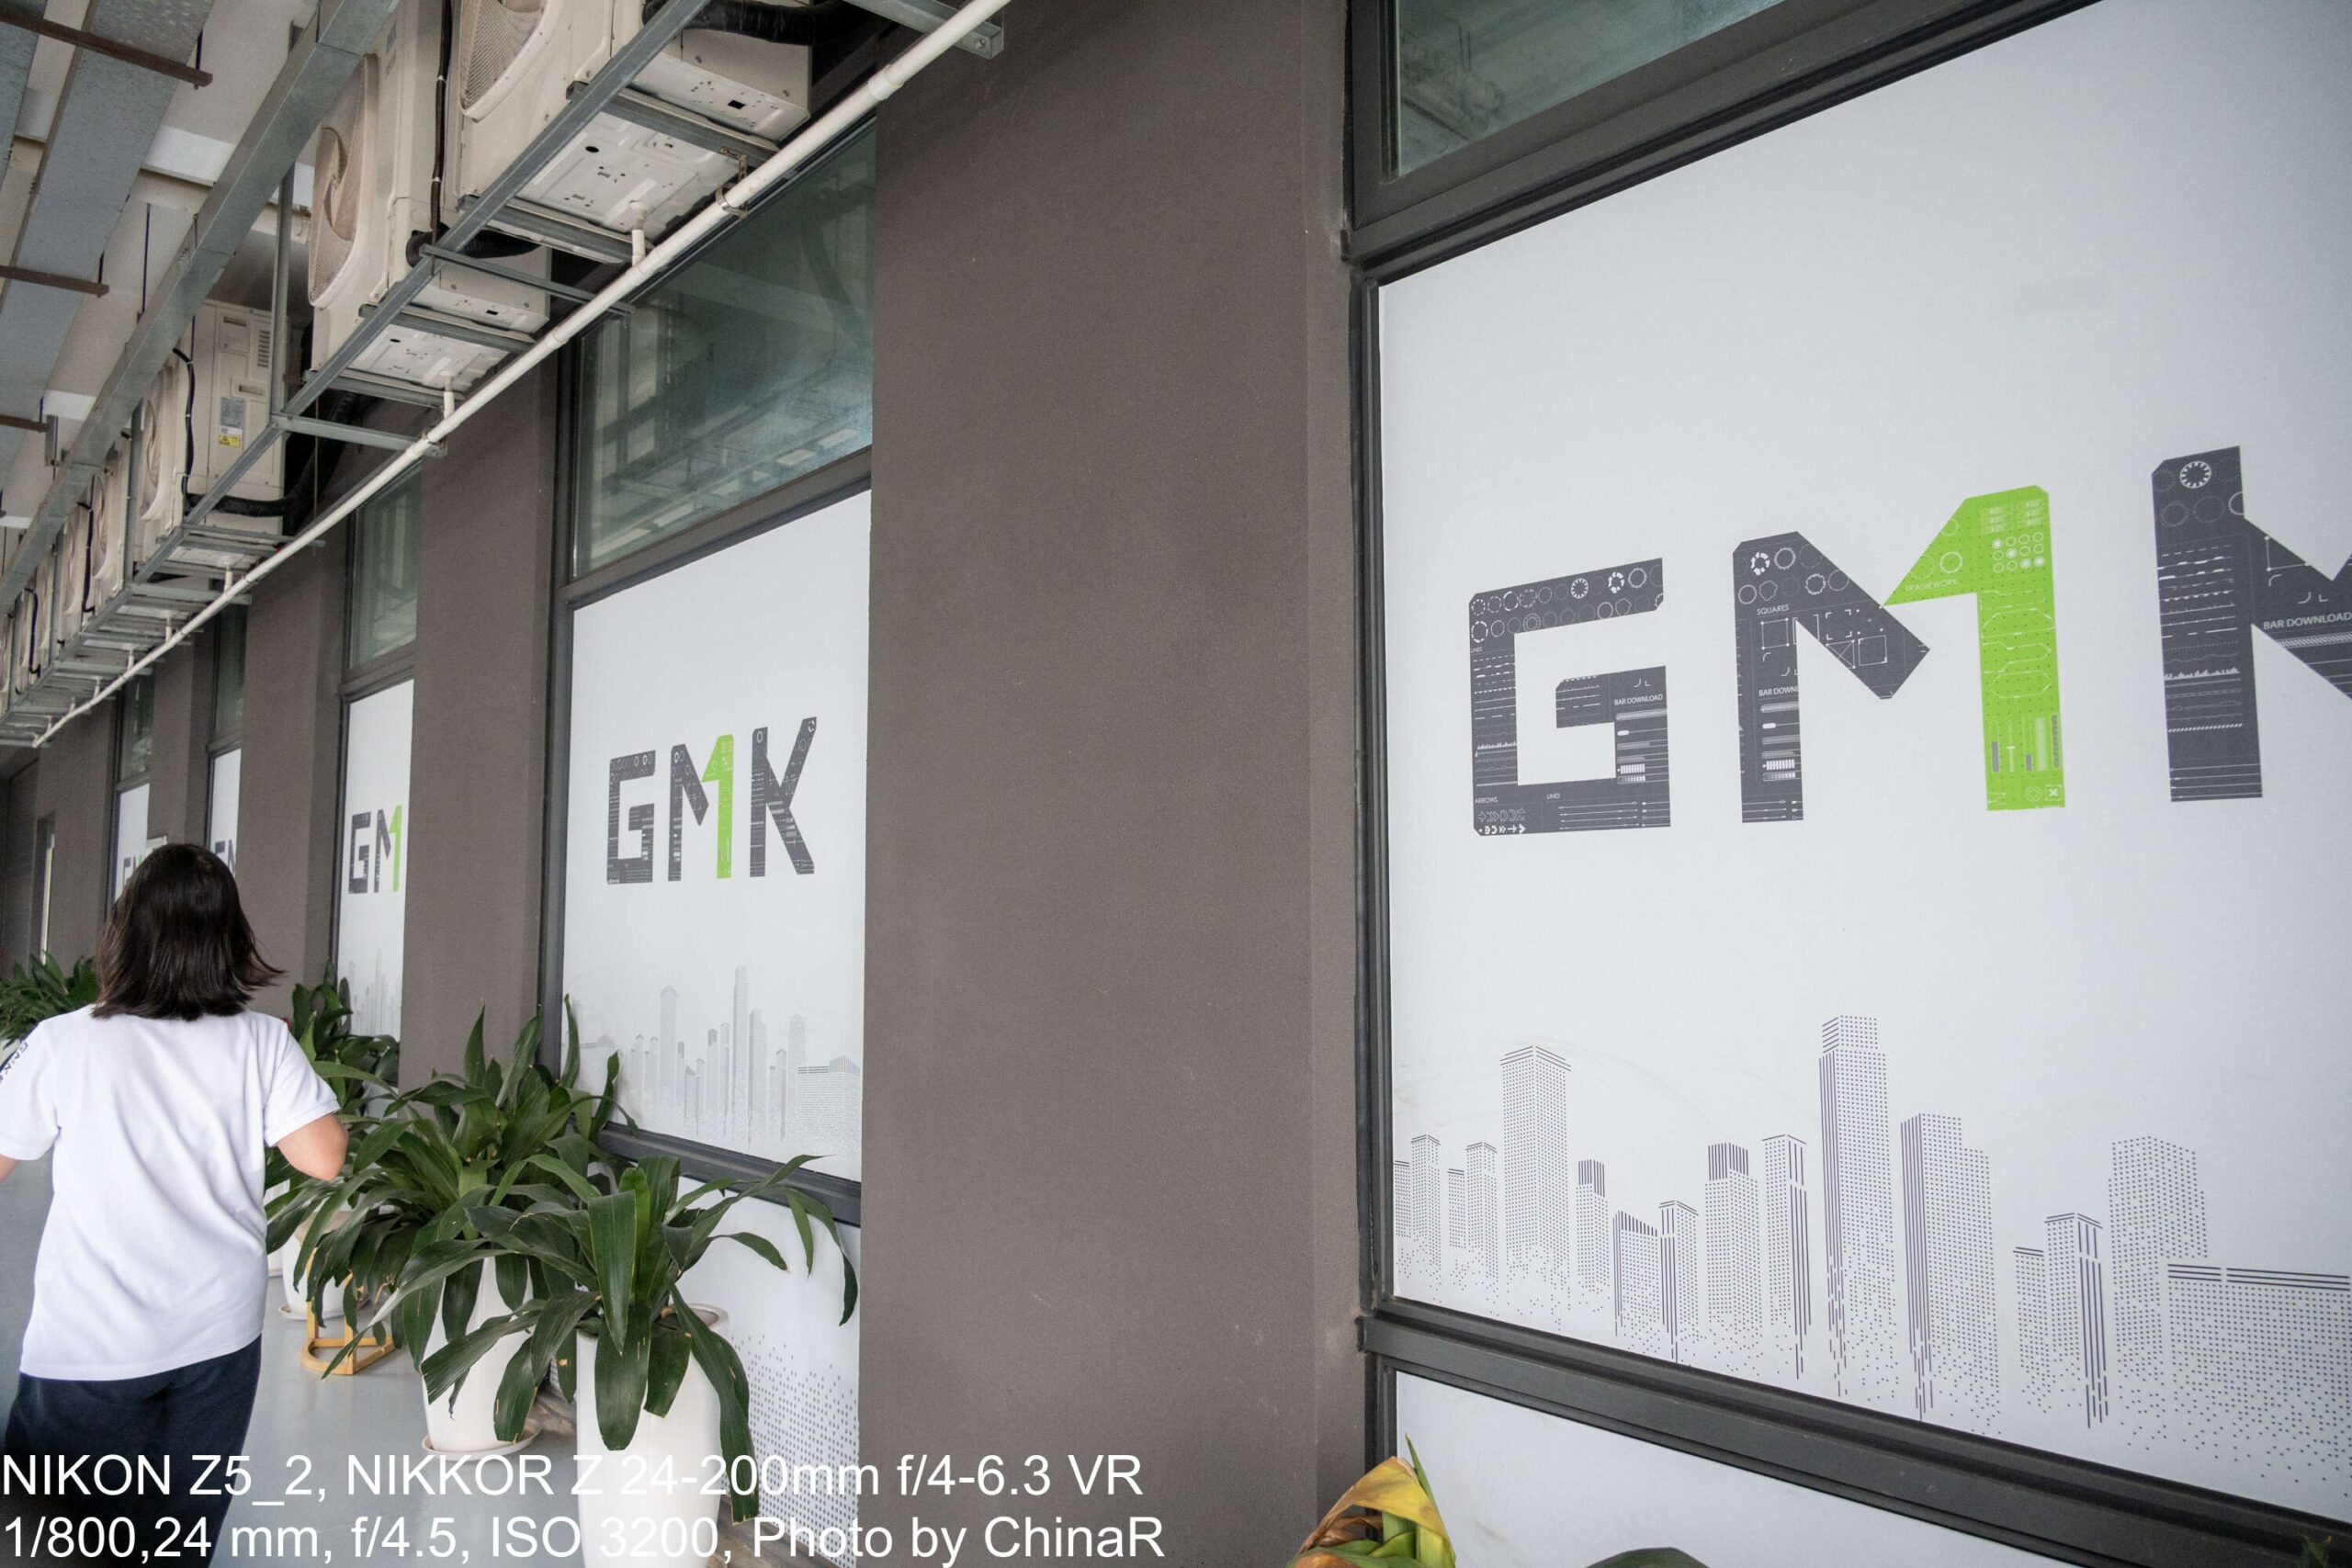
GMKtecの工場は、ショールームのあるフロアからエレベーターで1階下りた場所にあります。別の敷地ではなく、オフィスと同じ建物内で生産まで完結させるスタイルは、日本の町工場や中小製造業を思わせる距離感です。廊下の窓ガラスには大きなGMKロゴが施されていました。今回見学したのは、組立工程、検査室、エージング工程、梱包工程の4つの部屋。それぞれの部屋には写真のように部屋の名前が掲げられていました。
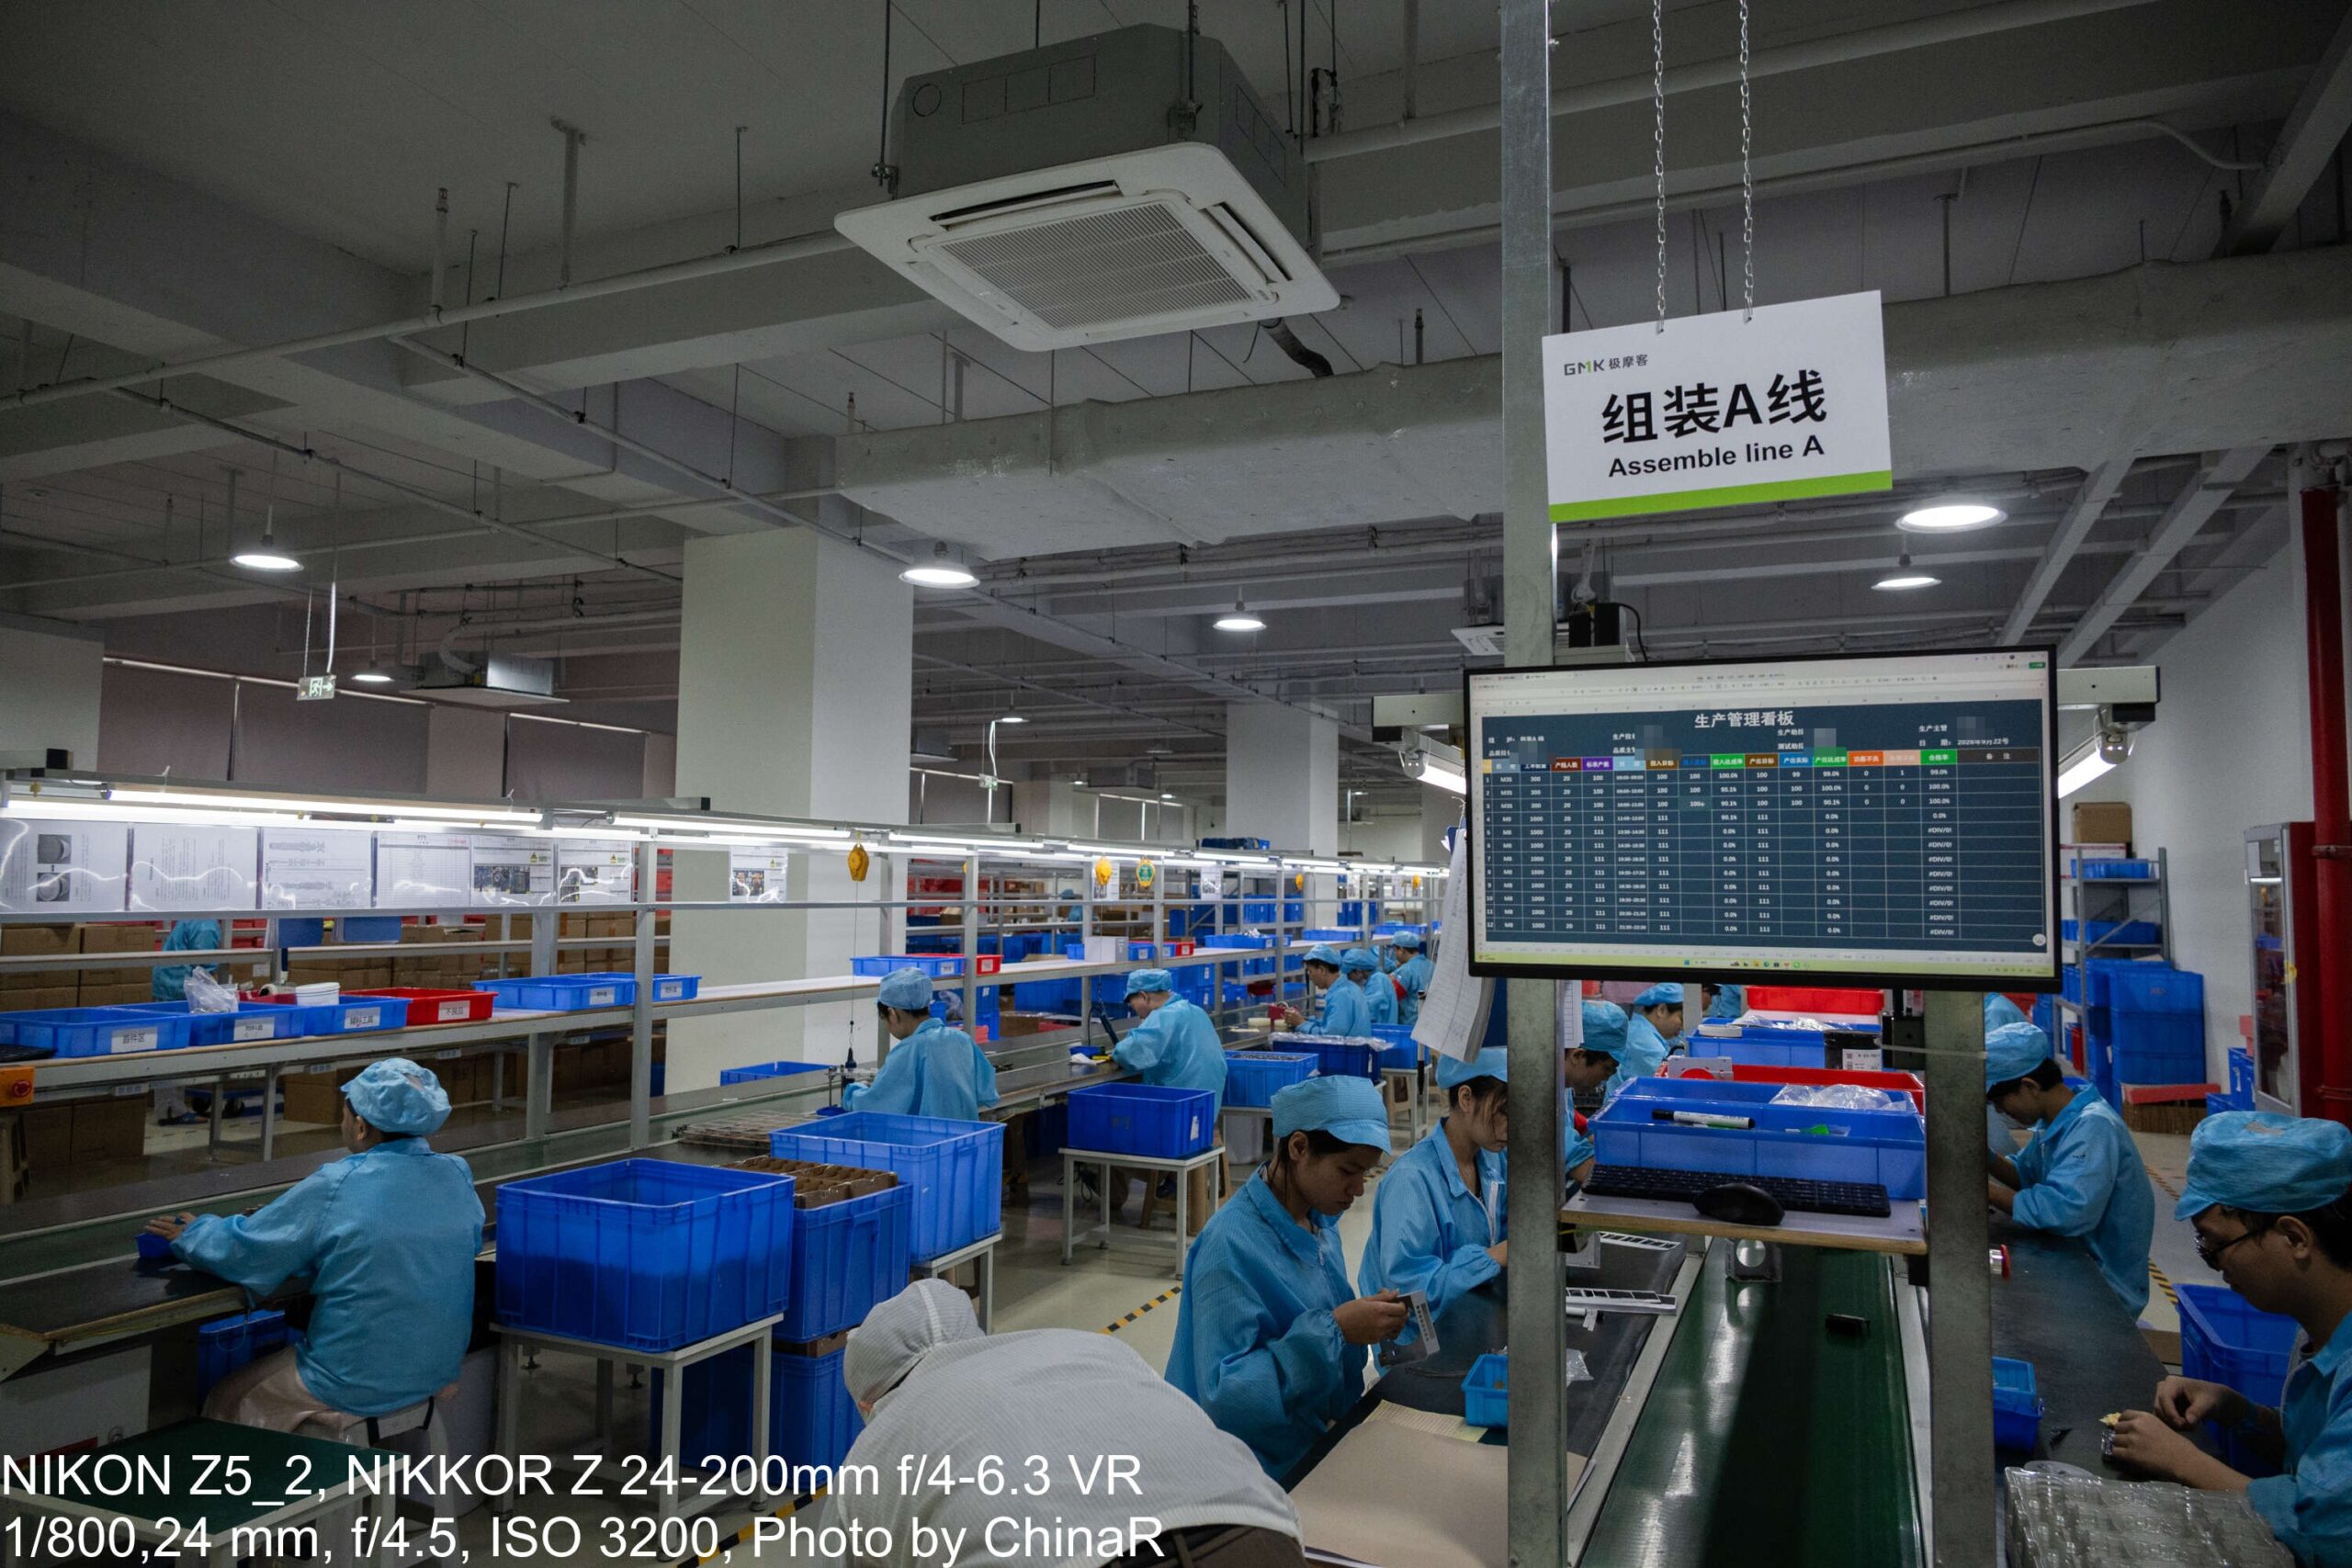
最初に入った組立工程の天井からは「組立Aライン(Assemble line A)」の看板が吊り下げられていました。水色の防塵服と帽子を身にまとった作業員が整然と並び、手元の青いコンテナから部材を取り出して組み上げていきます。見学する側も黄色の防護服と帽子を装着し、異物混入を防ぐ万全の状態で工場内へ。担当者によると、1台あたり約30秒というテンポの良いペースで作業が進んでいきます。
1工程20秒の標準作業指導書と1.2±0.2kgf·cmの締付トルクで組み立てるGMKtecのライン
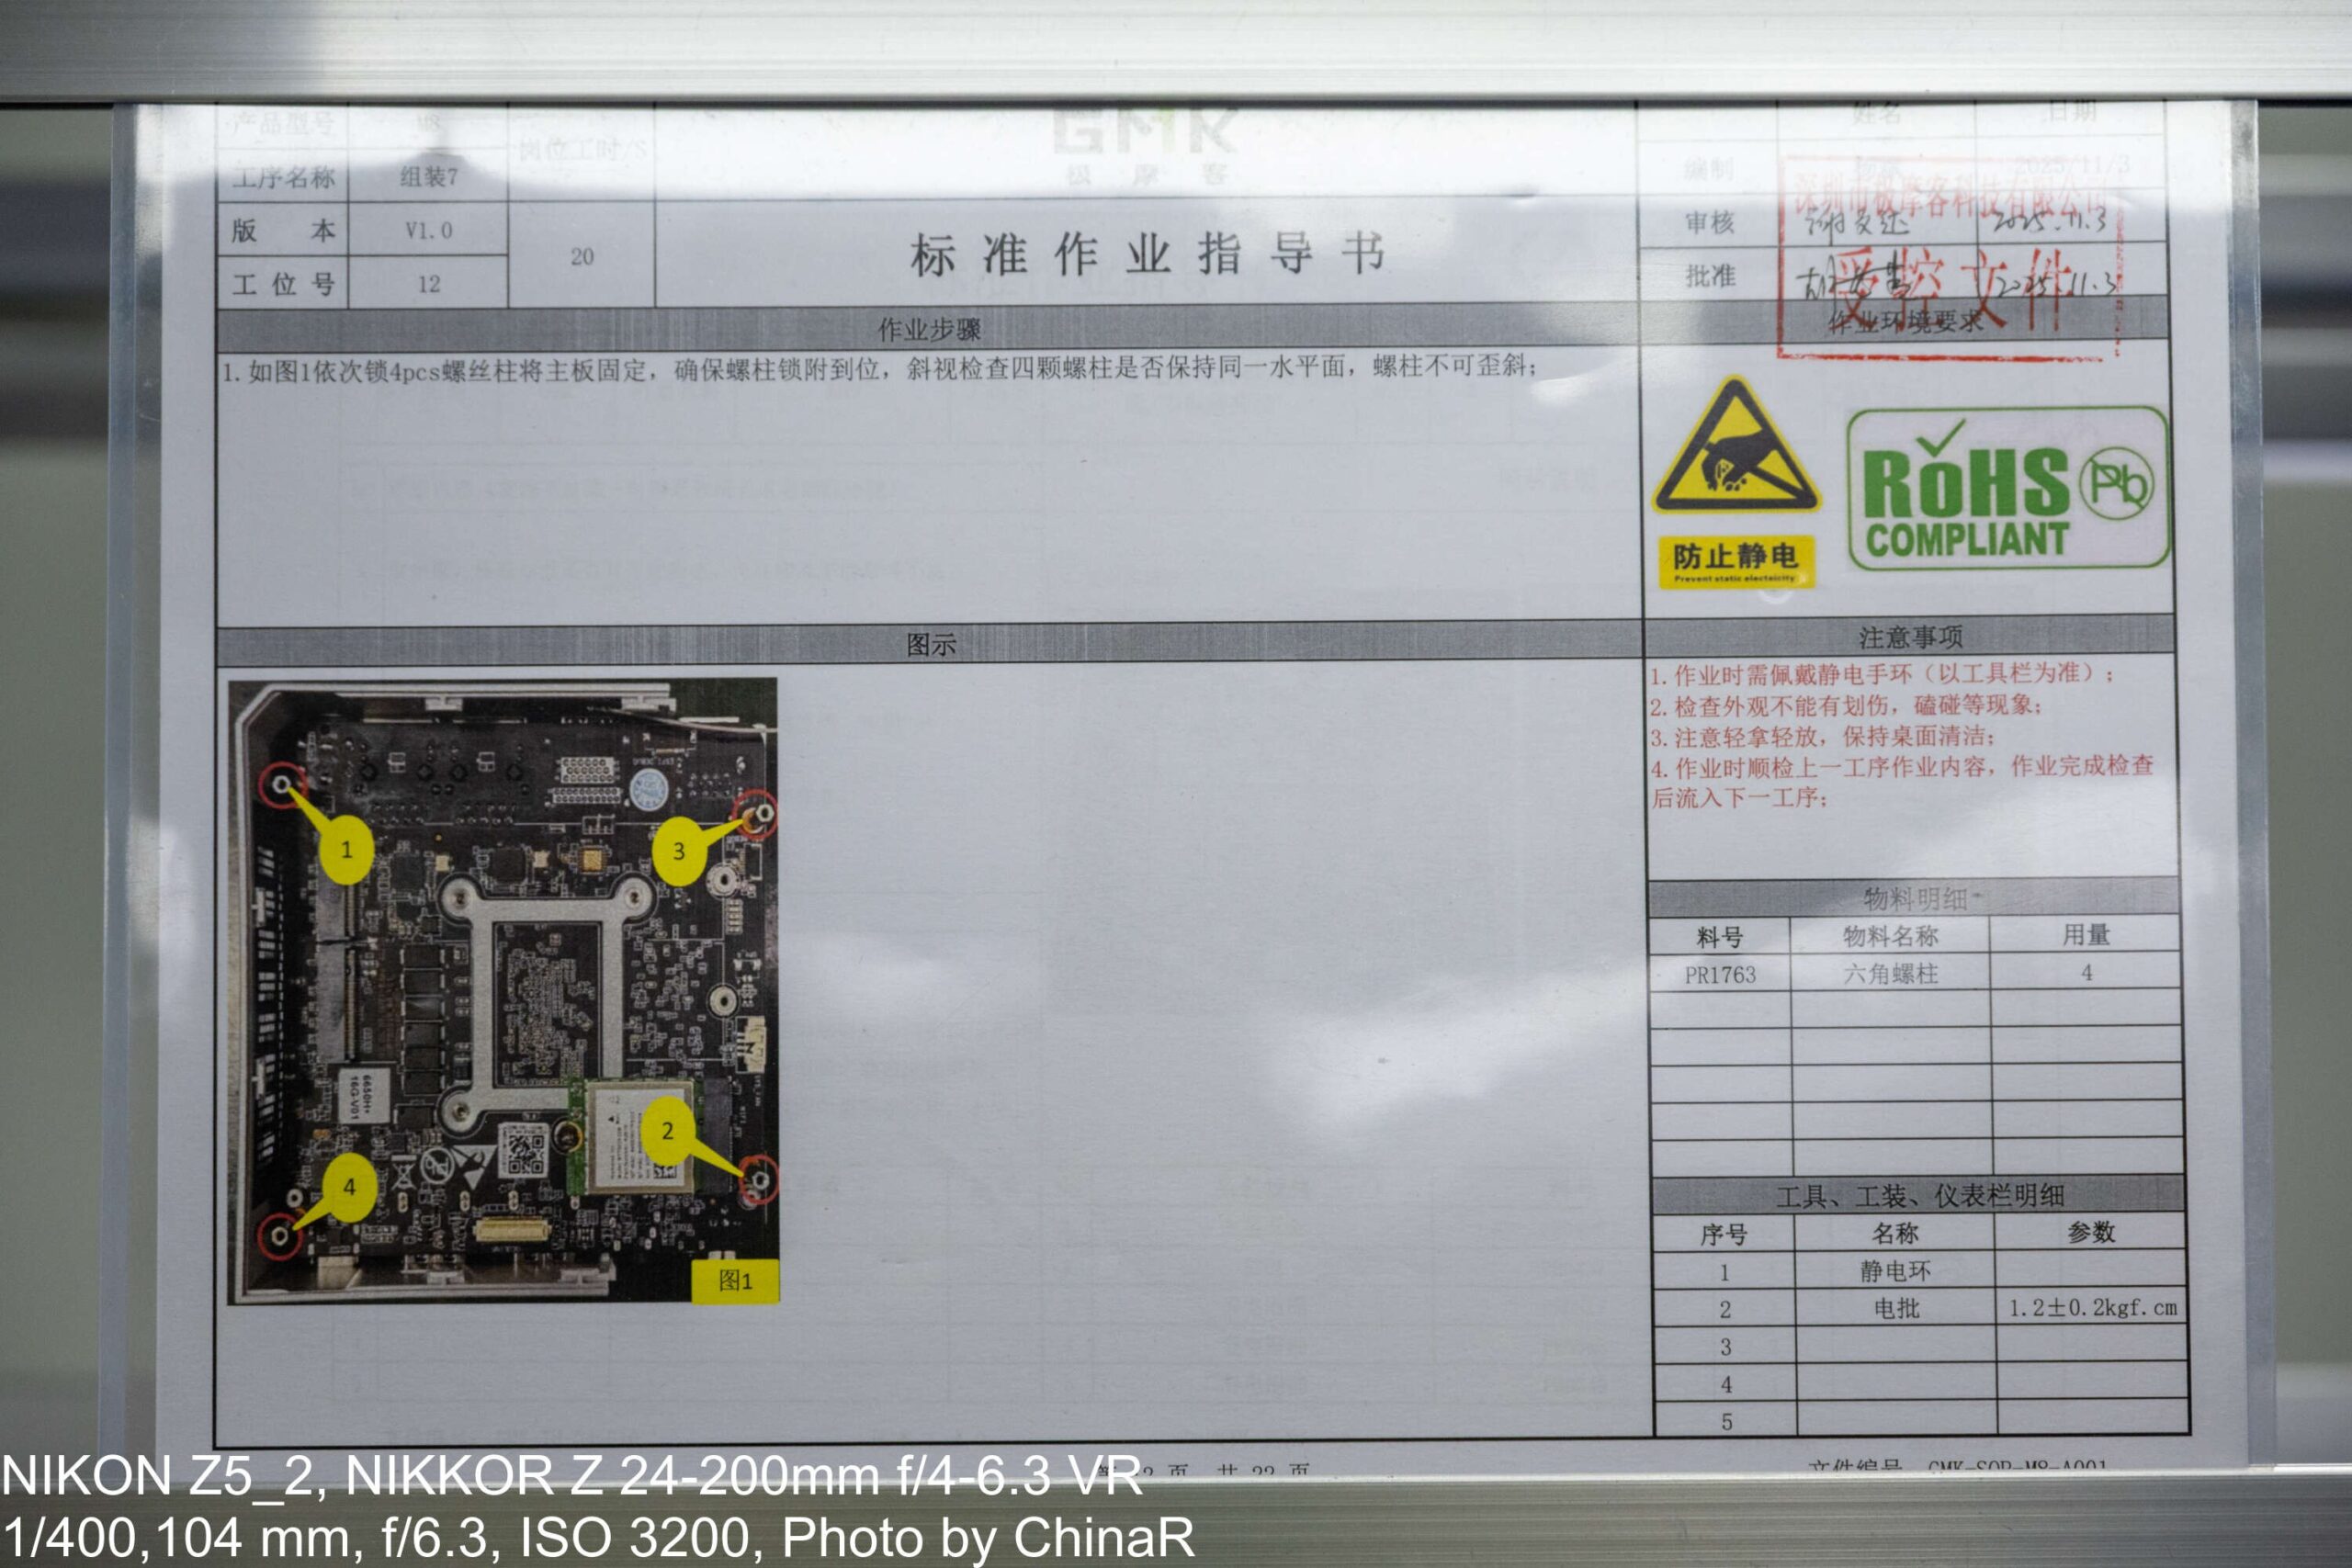
各作業位置の頭上には、標準作業指導書が掲出されています。記載内容は驚くほど緻密。たとえば写真の指導書(機種コードM8用:GMK-SOP-M8-A001)を見ると、工程名は「組立7」、作業位置番号は12、標準工数は20秒。作業内容は「図1の通り4本の六角スタッドで主基板を固定し、締結を確認後、斜めから見て4本が同一平面上にあるか検査する。傾きは不可」と細かく指定されています。
使用部材は六角スタッド(部品番号PR1763)が4本、使用工具は静電リストバンドと電動ドライバー、締付トルクは1.2±0.2kgf·cmと明確に規定。注意事項欄には、前工程の完了確認を行った上で着手し、作業完了後の検査を経てから次工程へ流すよう赤字で注意喚起がなされていました。

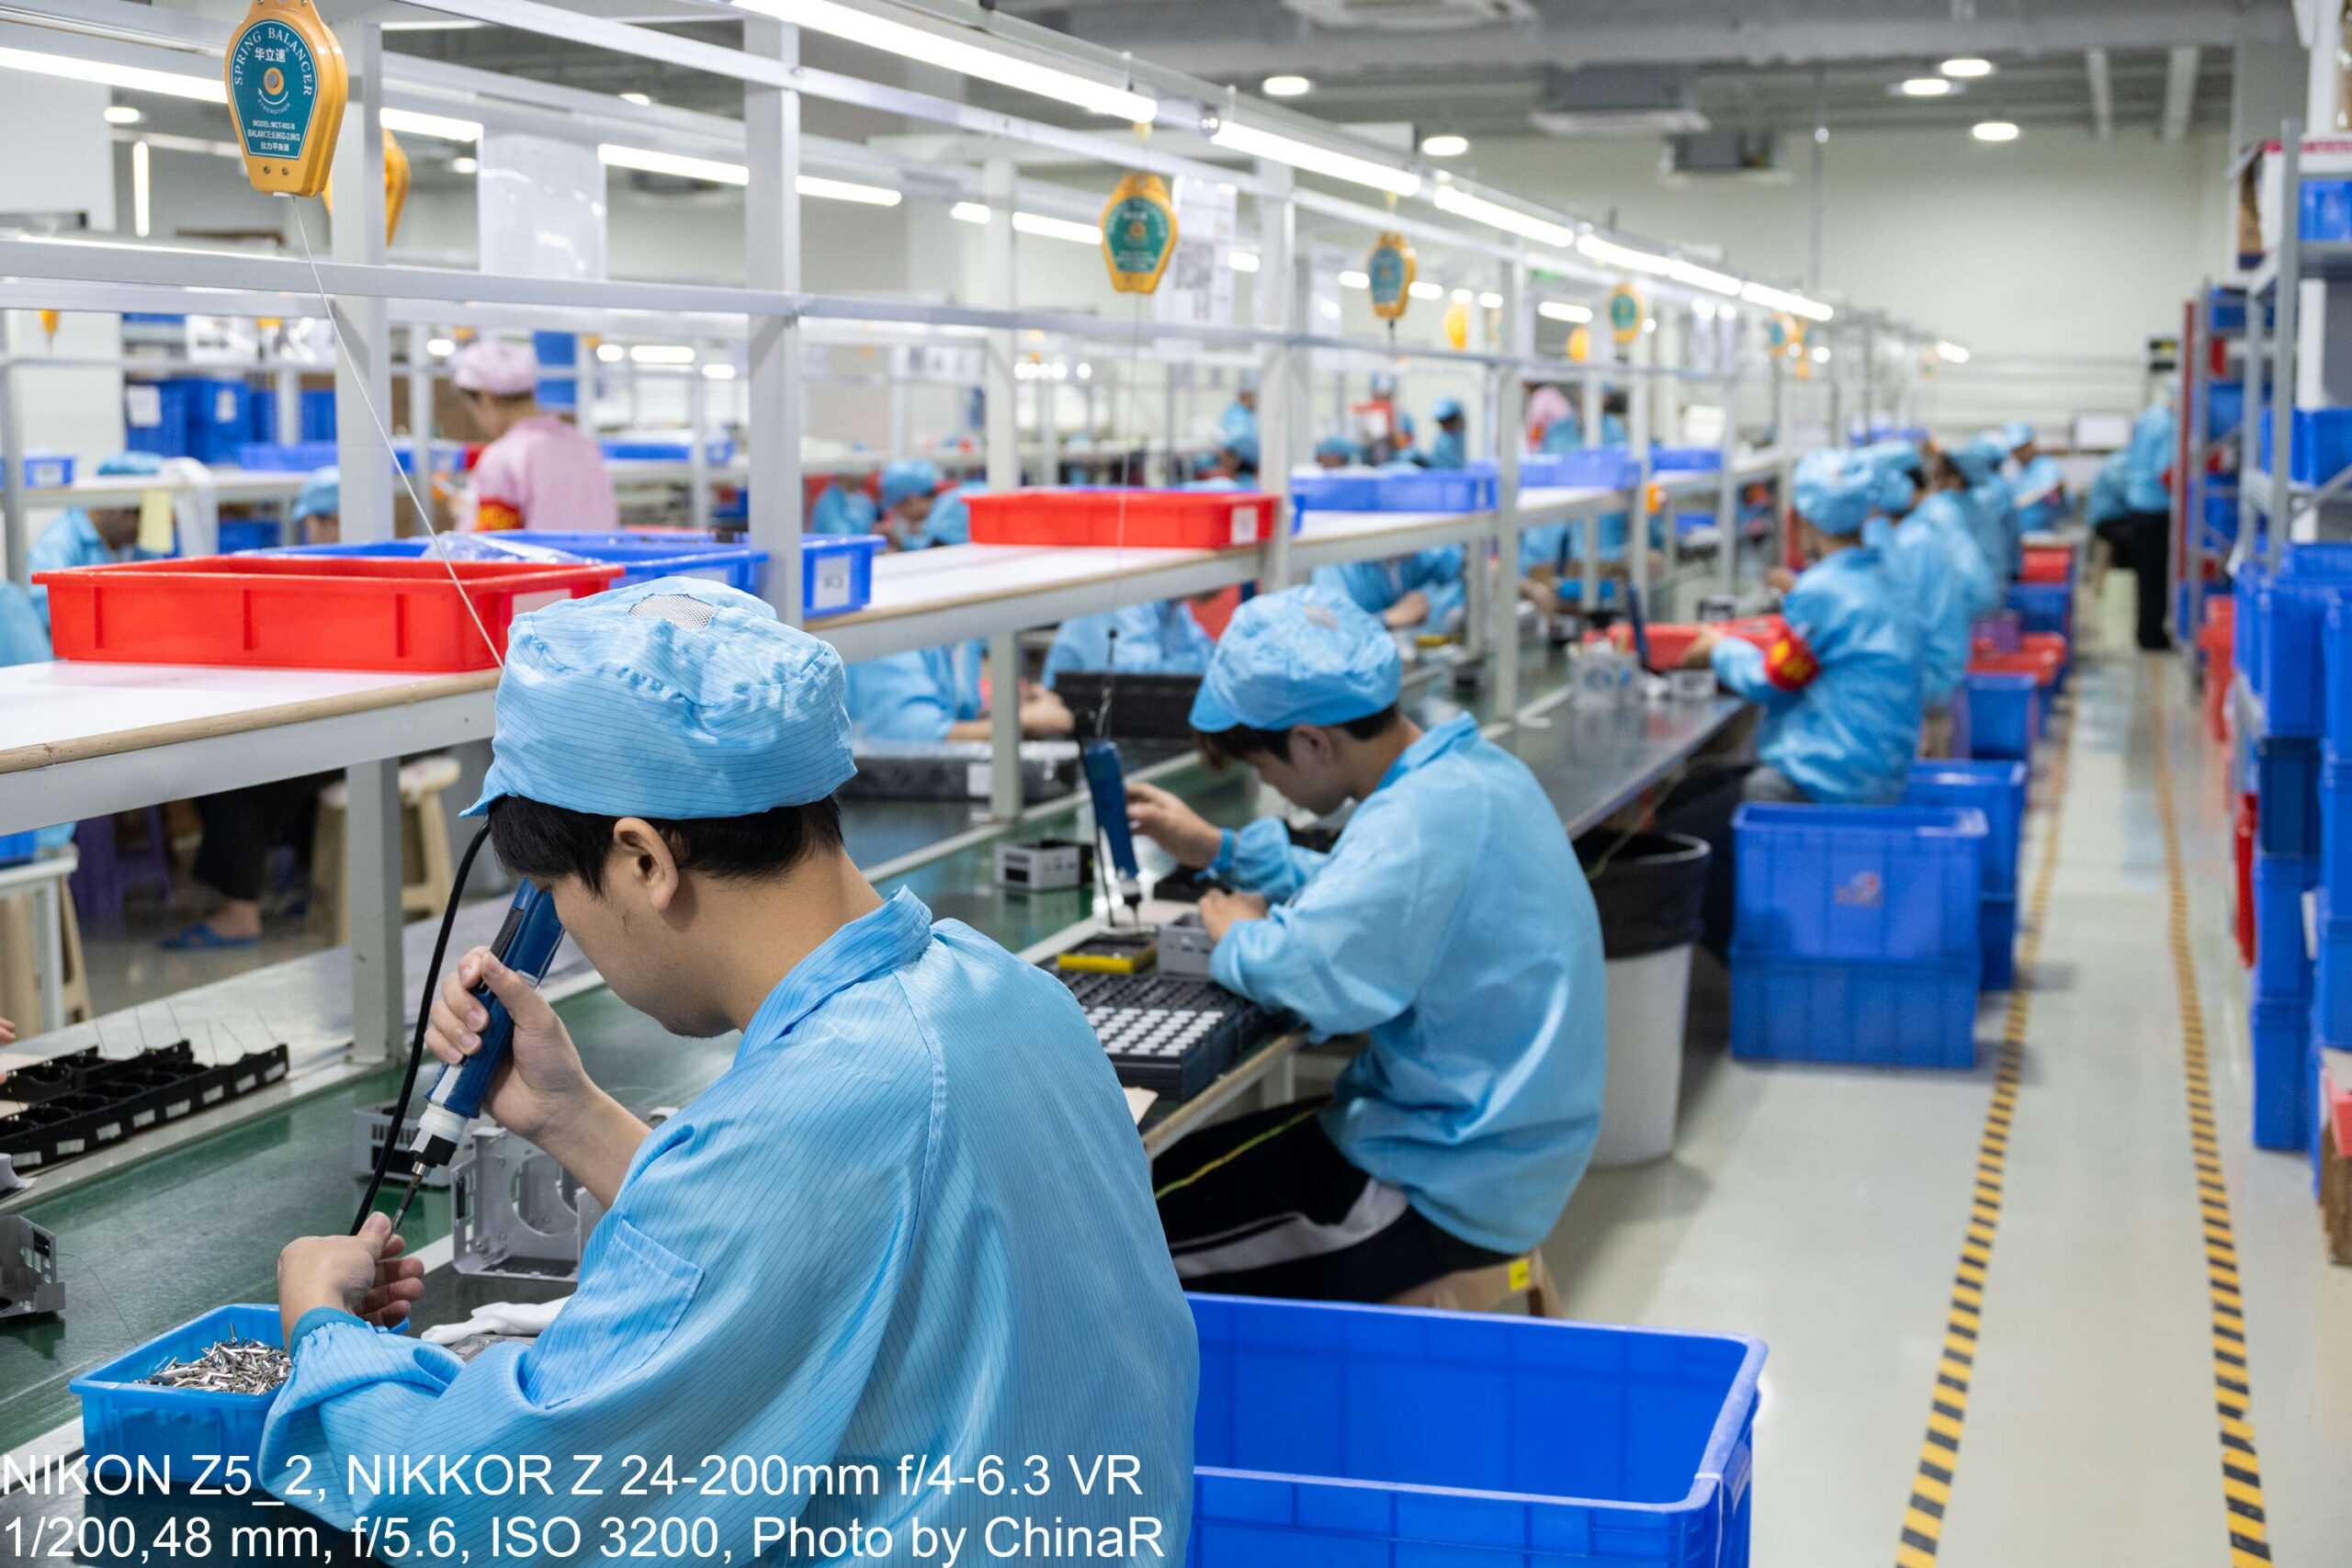
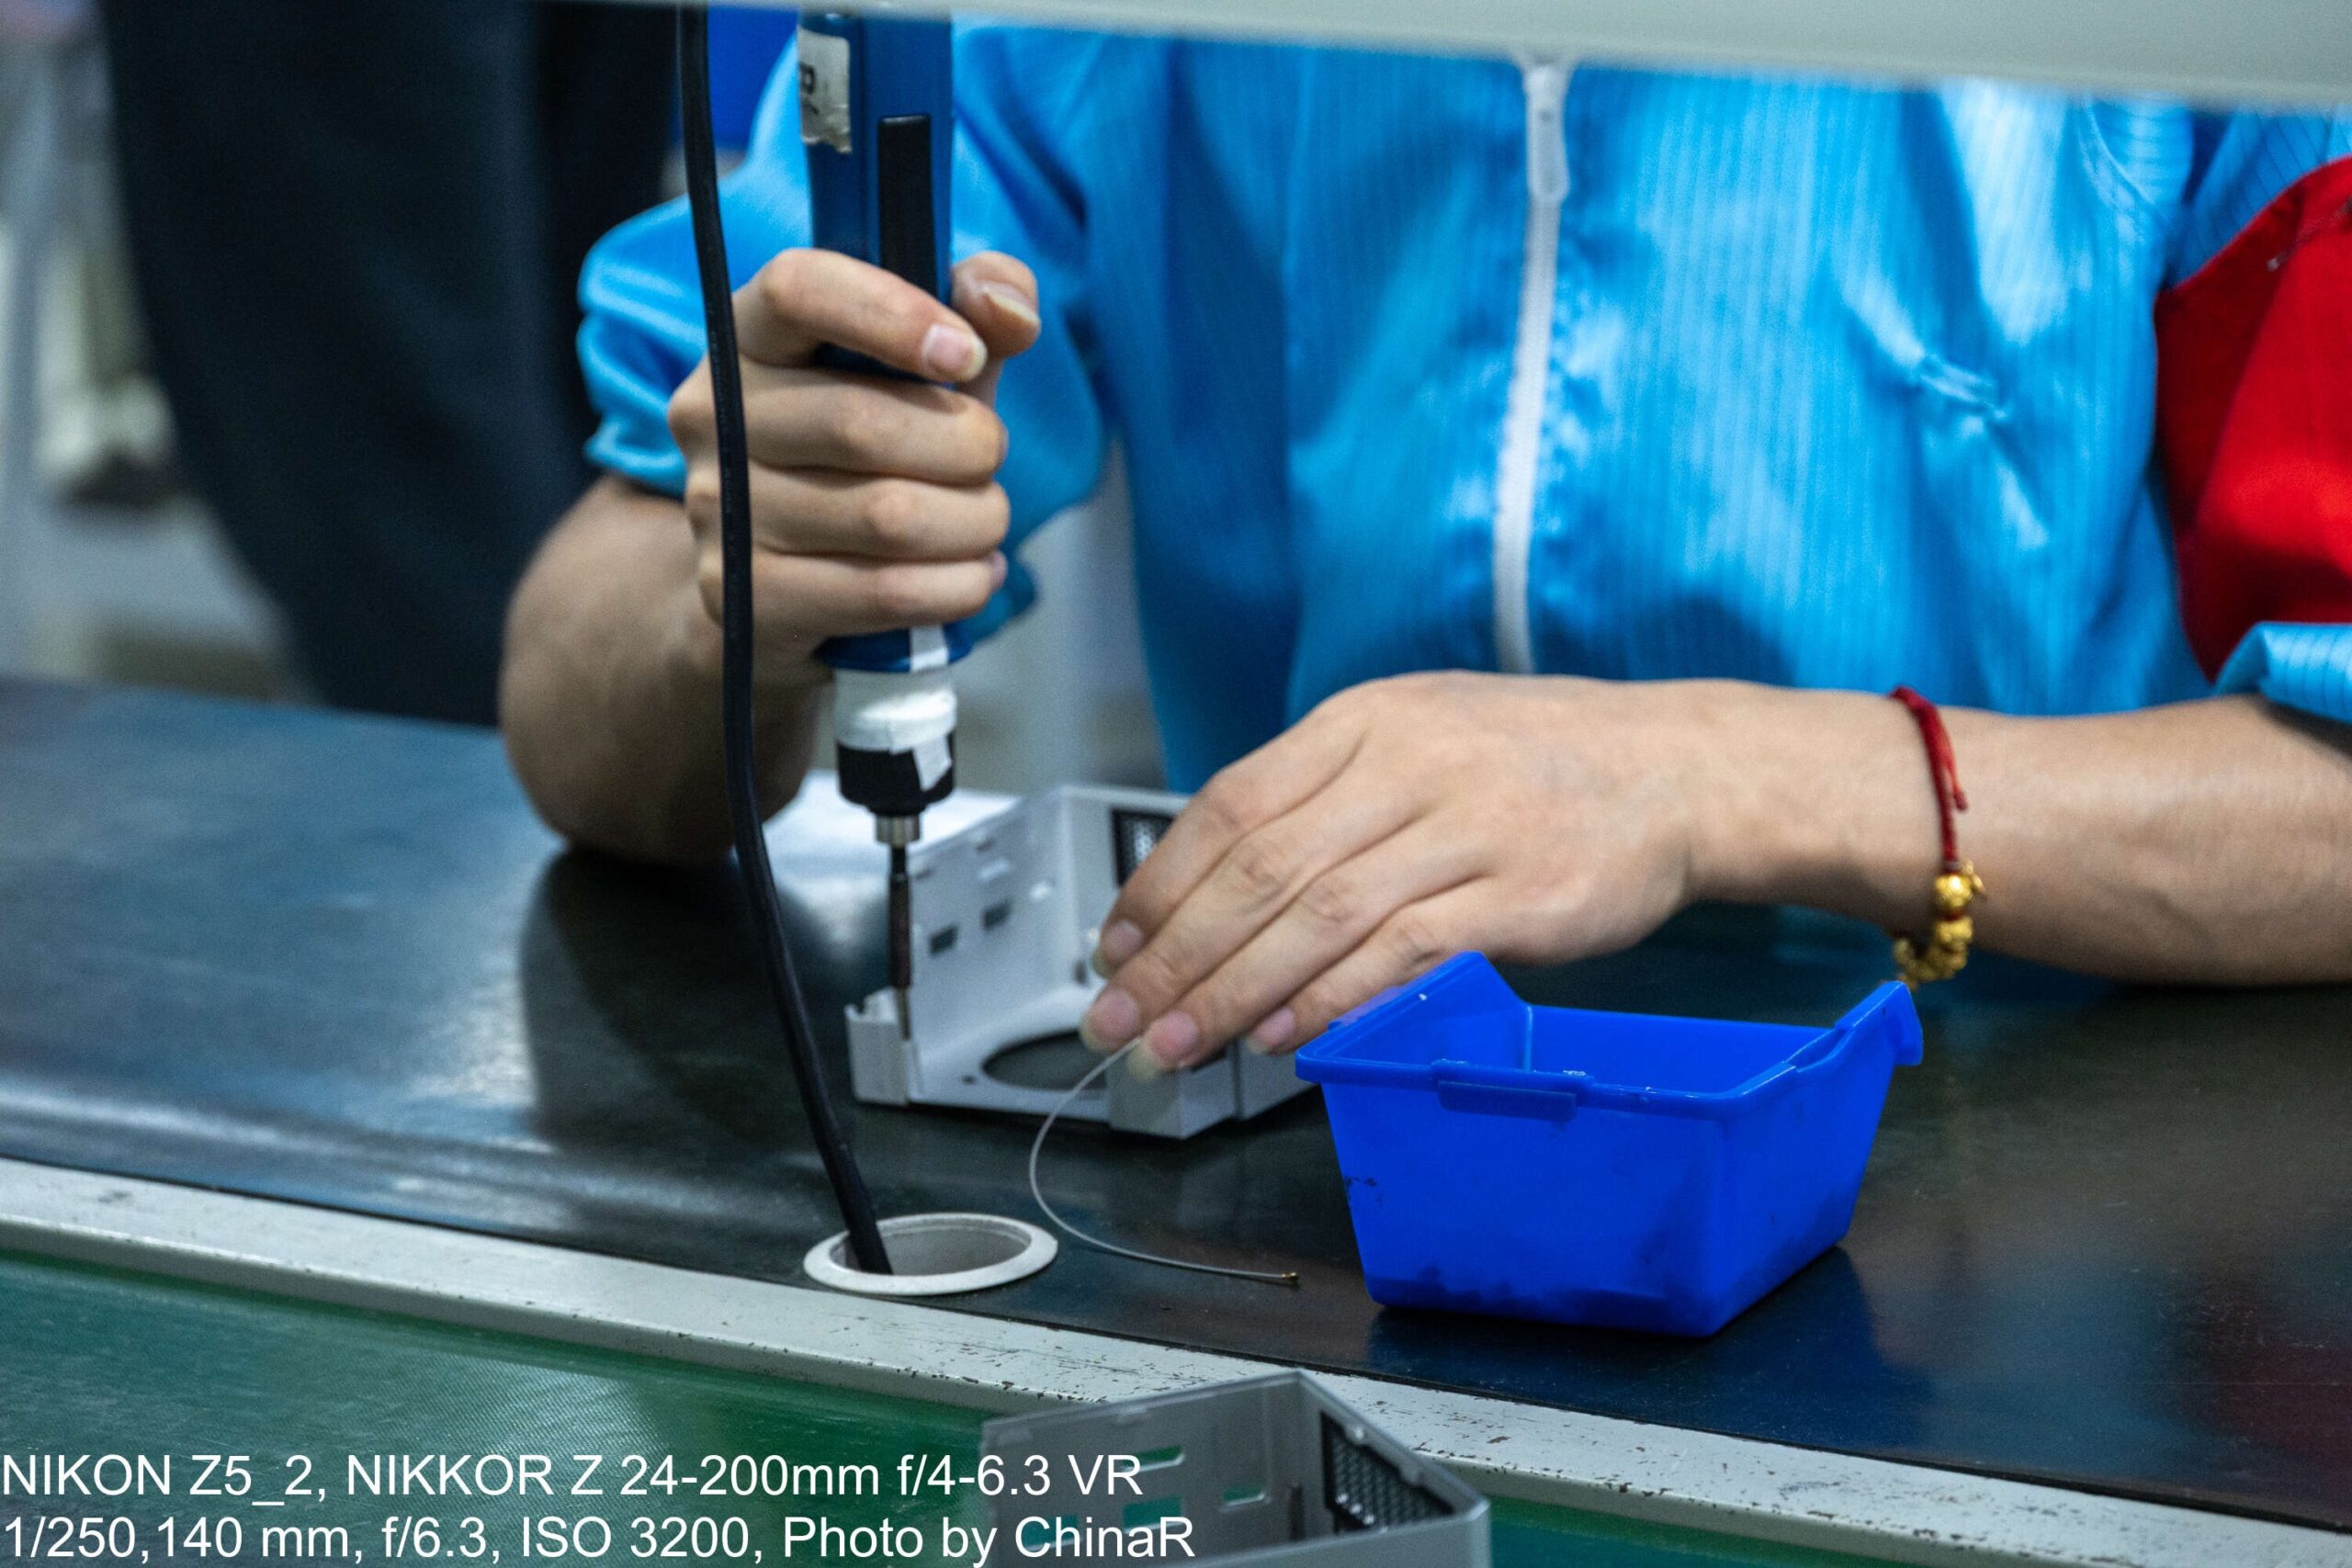
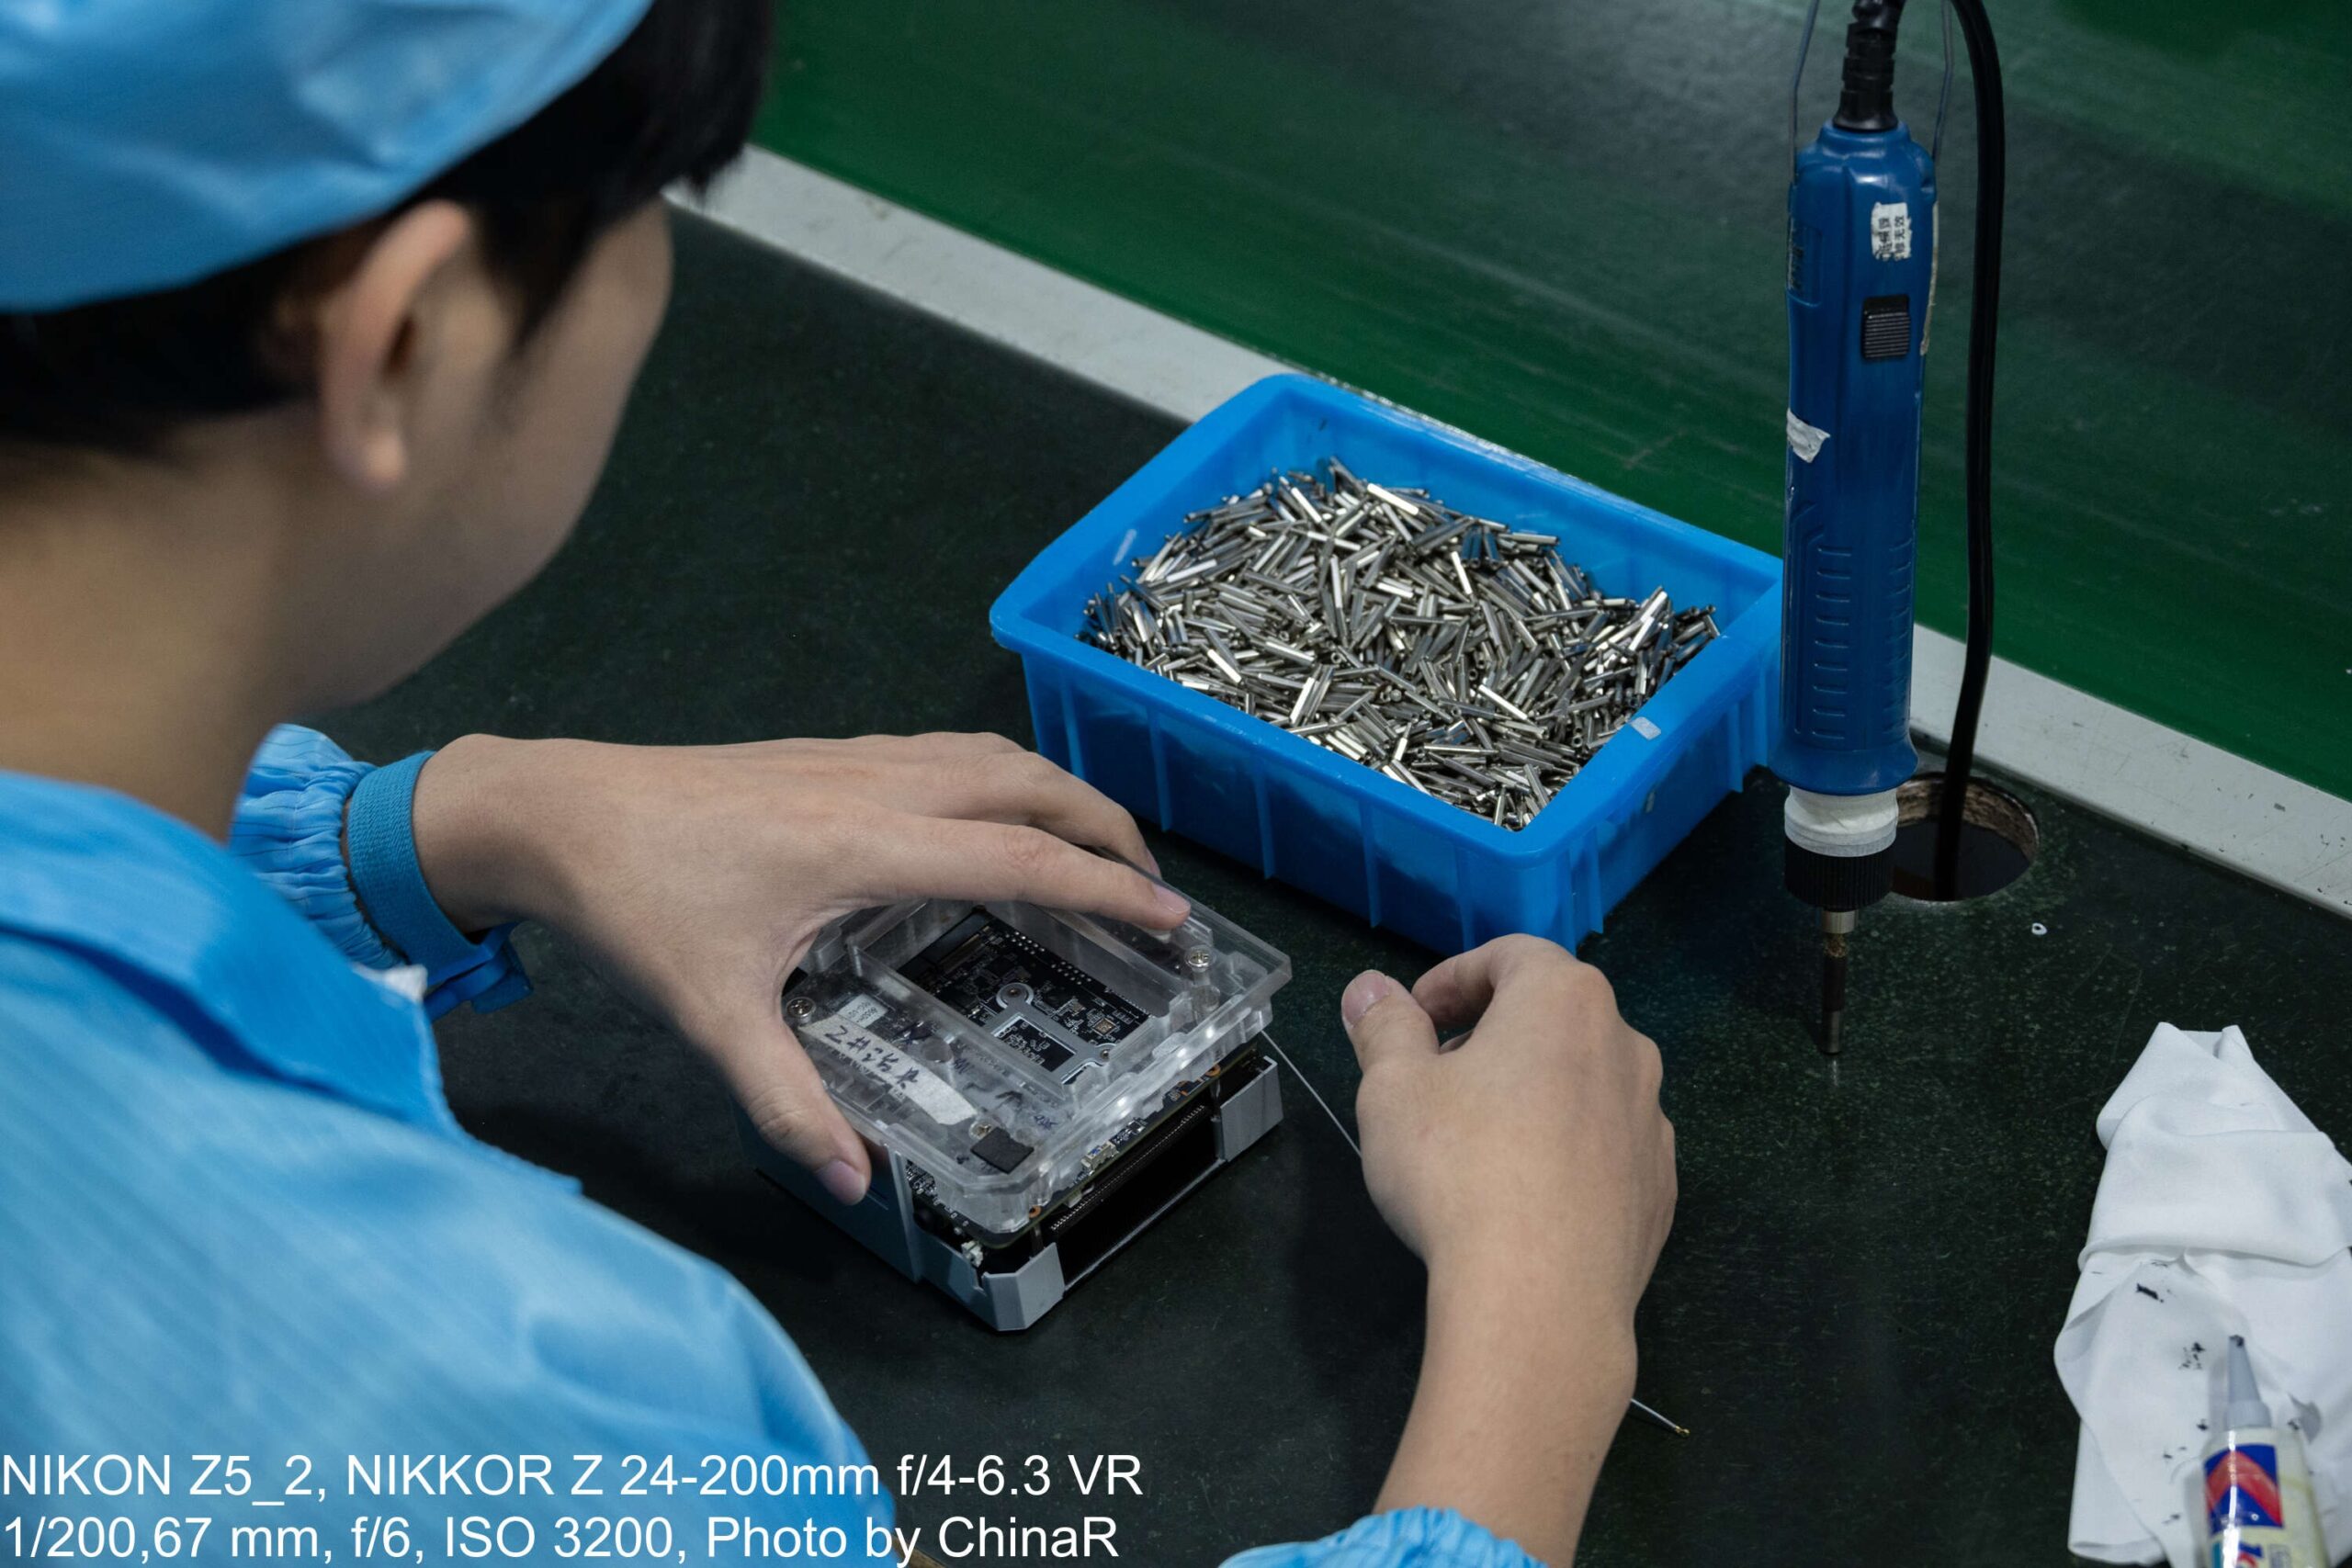
ライン上の天井部には、スプリングバランサー(SPRING BALANCER)が等間隔で配置されています。電動ドライバーは上から吊るす構造で、電源コードは作業台の穴を通してすっきりと整理。基板の上に透明なプラスチック治具を被せて作業する様子も見られました。担当者はポカヨケ(ポカミス防止)機構を採り入れていると語り、透明なパーツは部品の落下事故を防ぐための工夫だと説明してくれました。手元のコンテナには、基板固定用の金属スタッドが山のように投入されています。
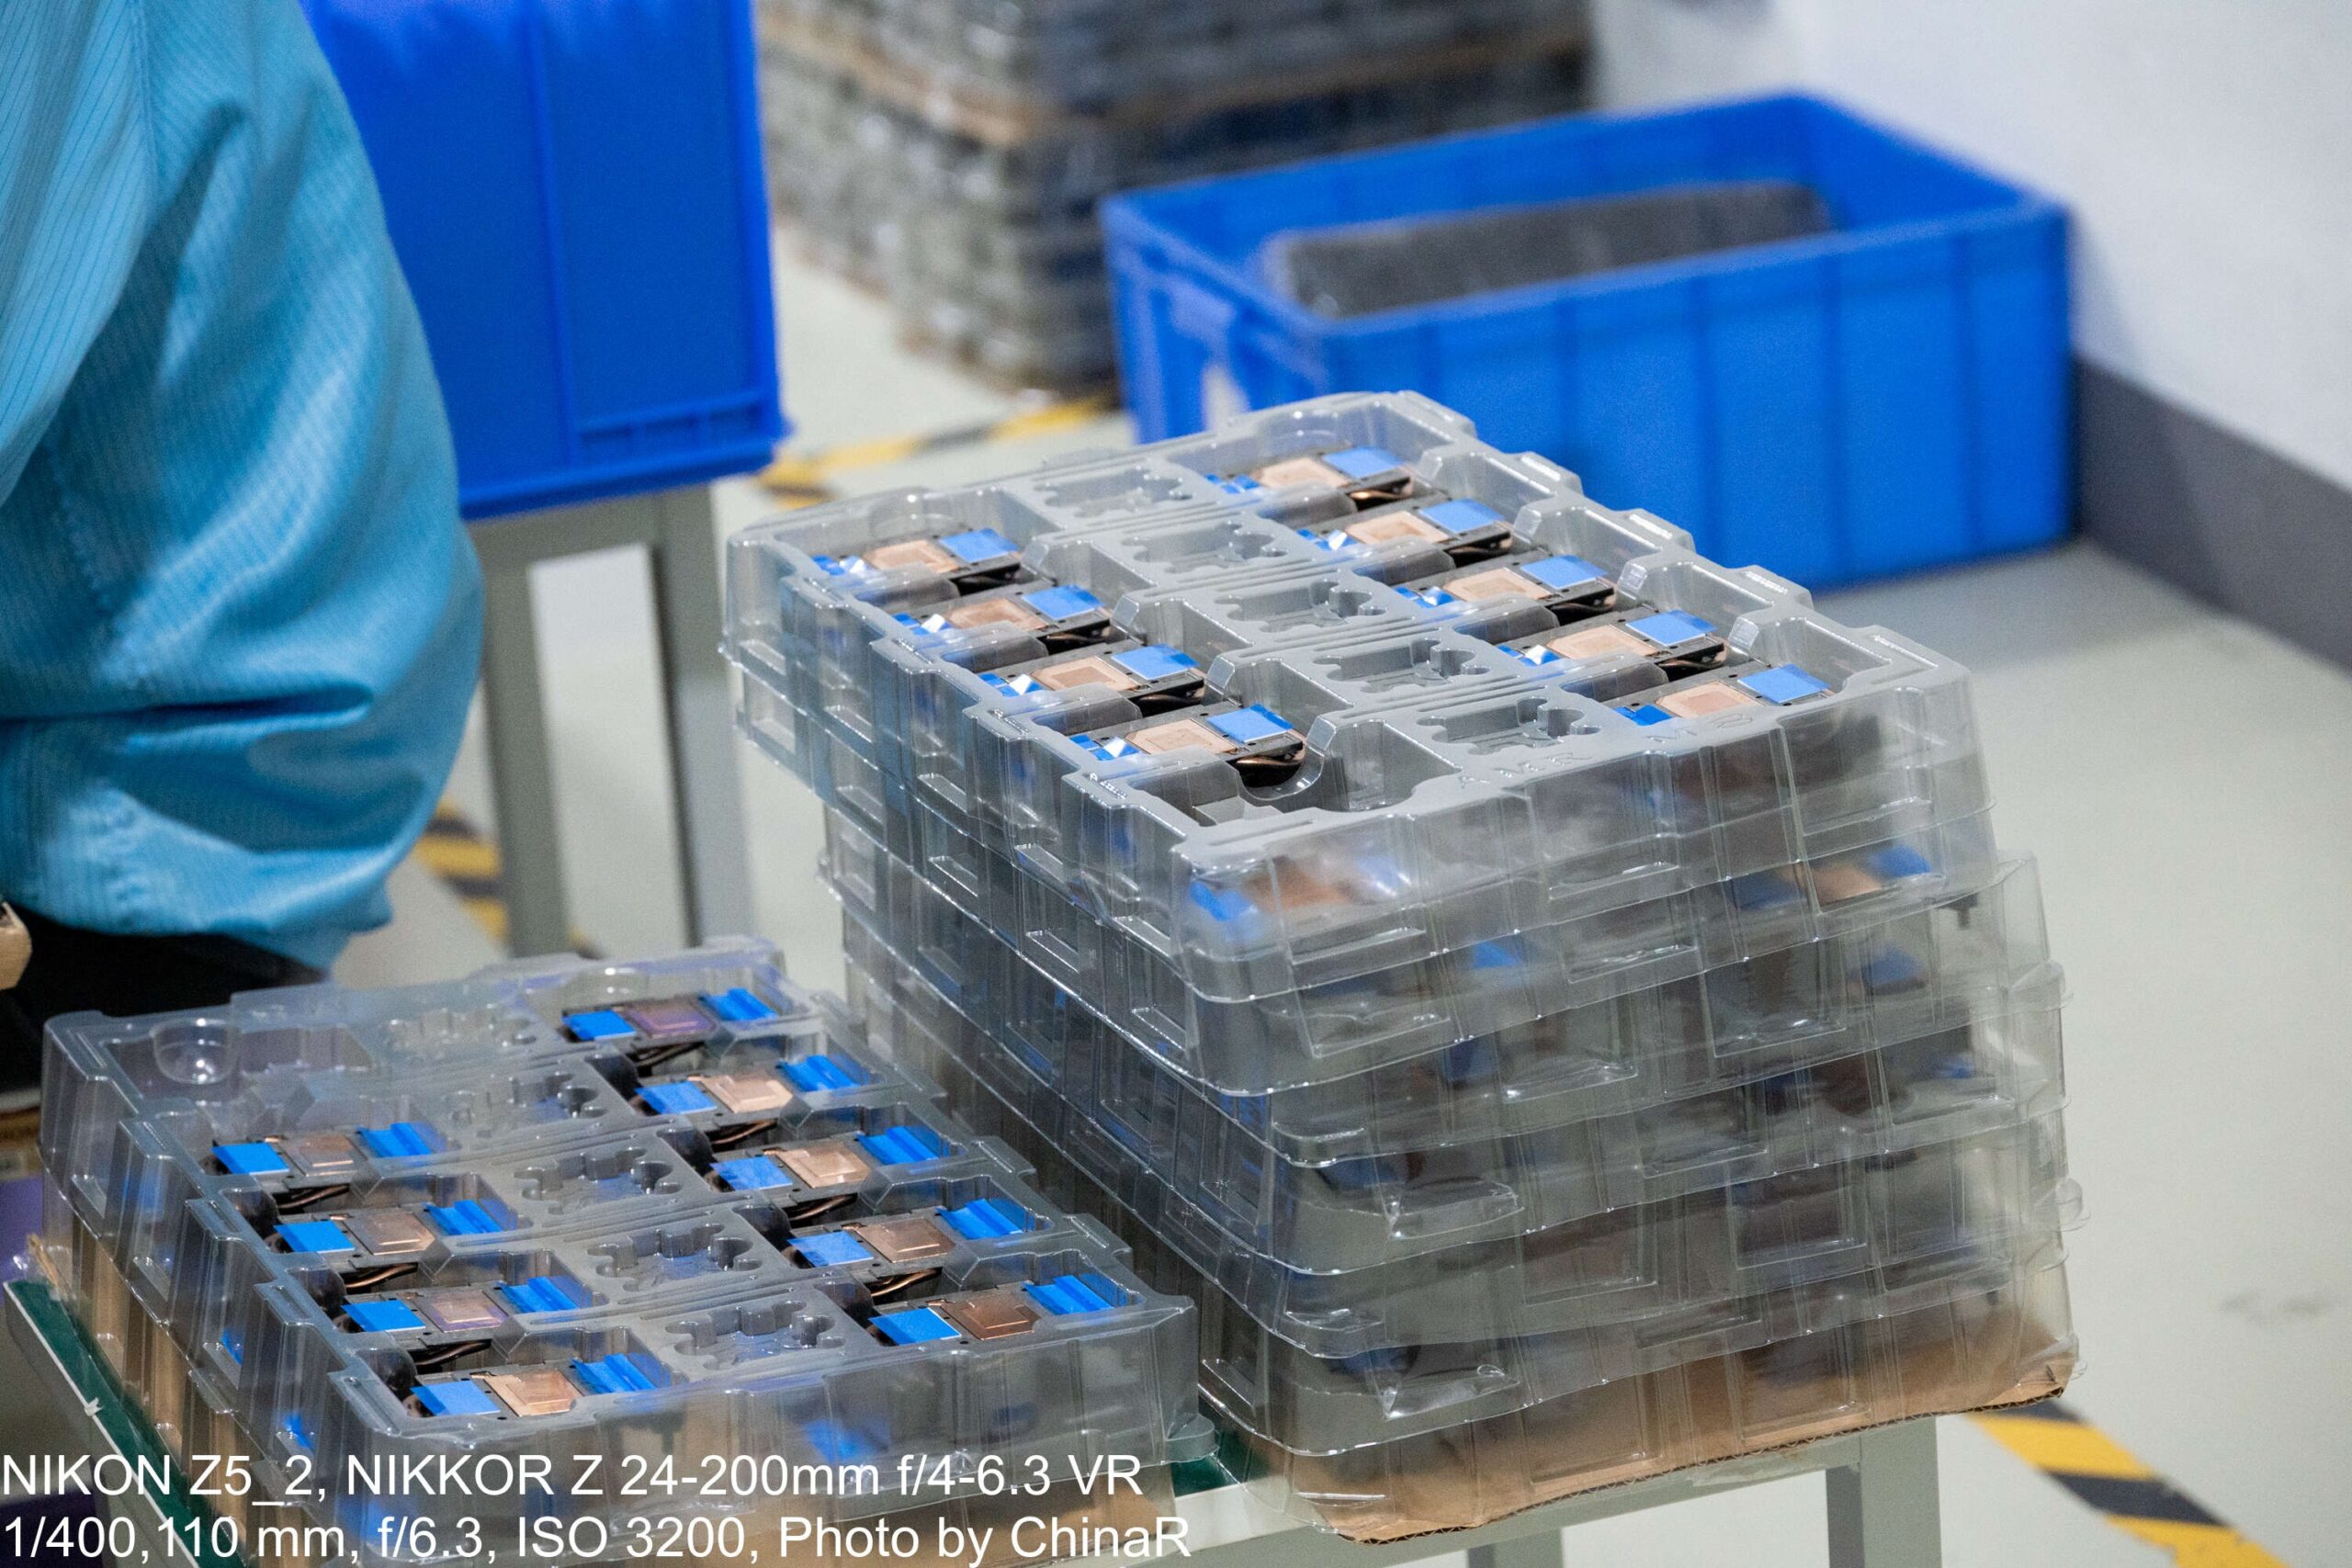
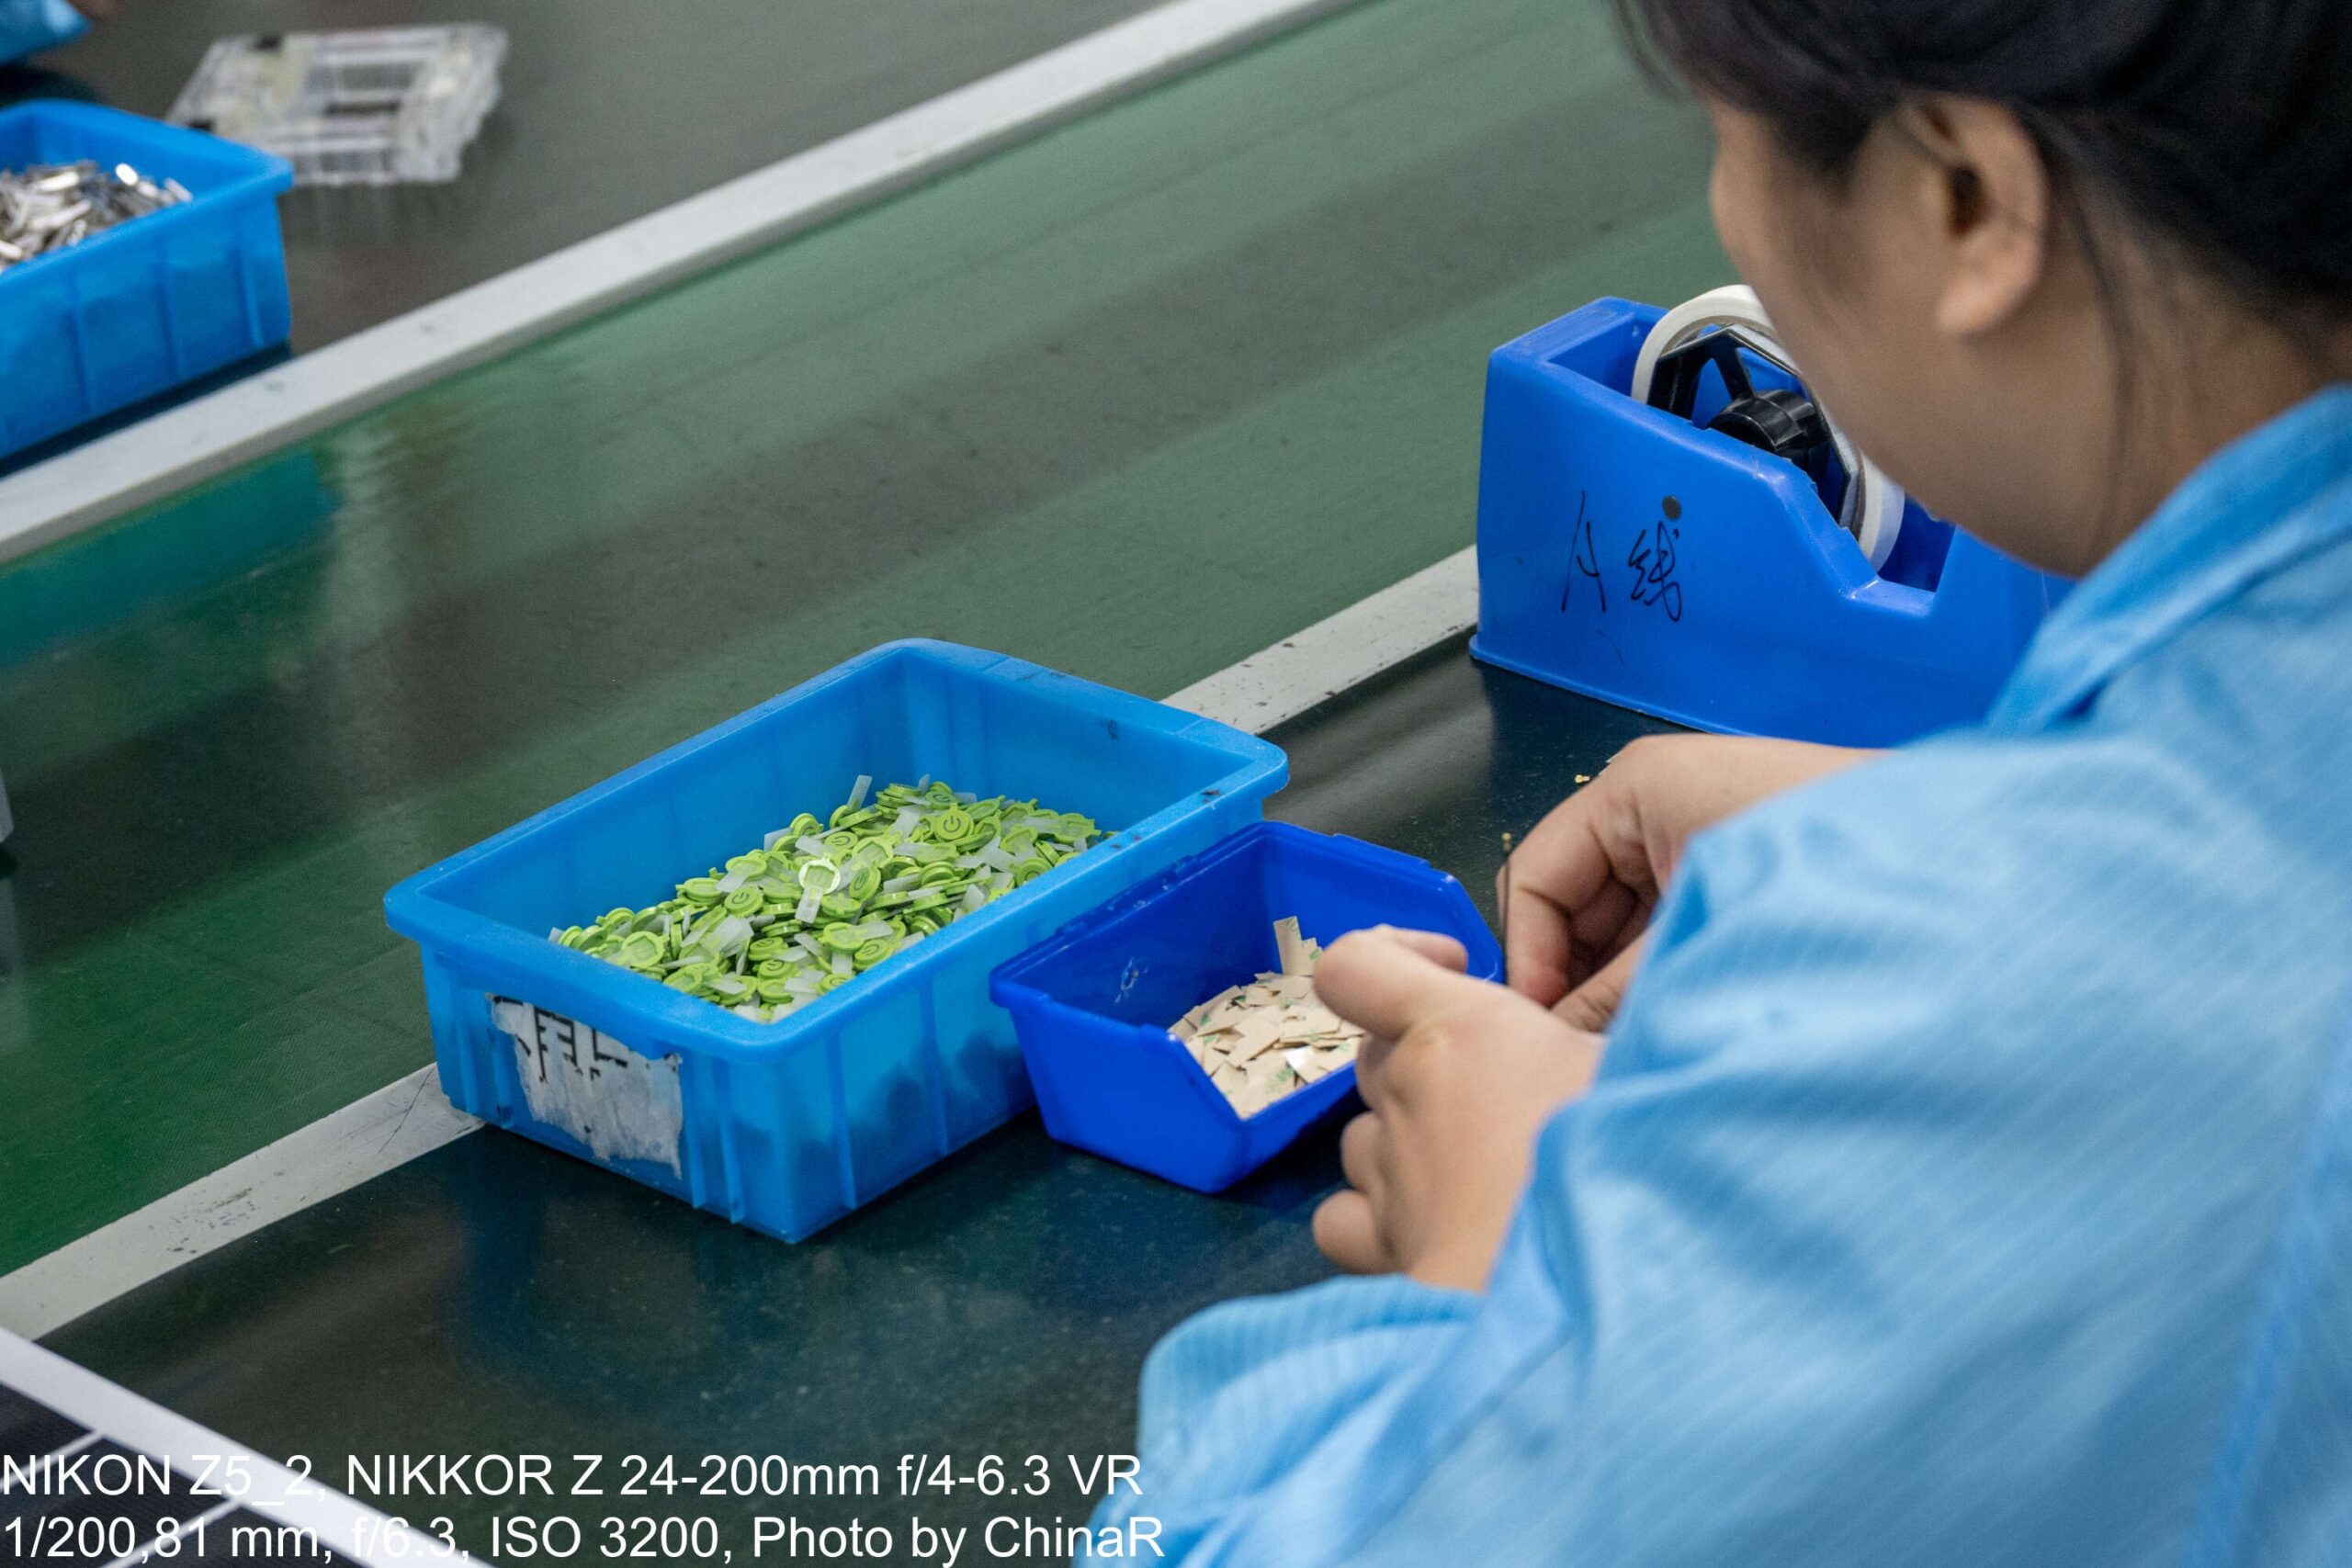
ラインの傍らには、銅製ベースに青い放熱パッドを取り付けた冷却パーツがブリスタートレーへ綺麗に整列。電源アイコンが印字された黄緑色の電源ボタンパーツも、この段階ではコンテナにまとめて投入されており、ここから各個体へ組み込まれていきます。
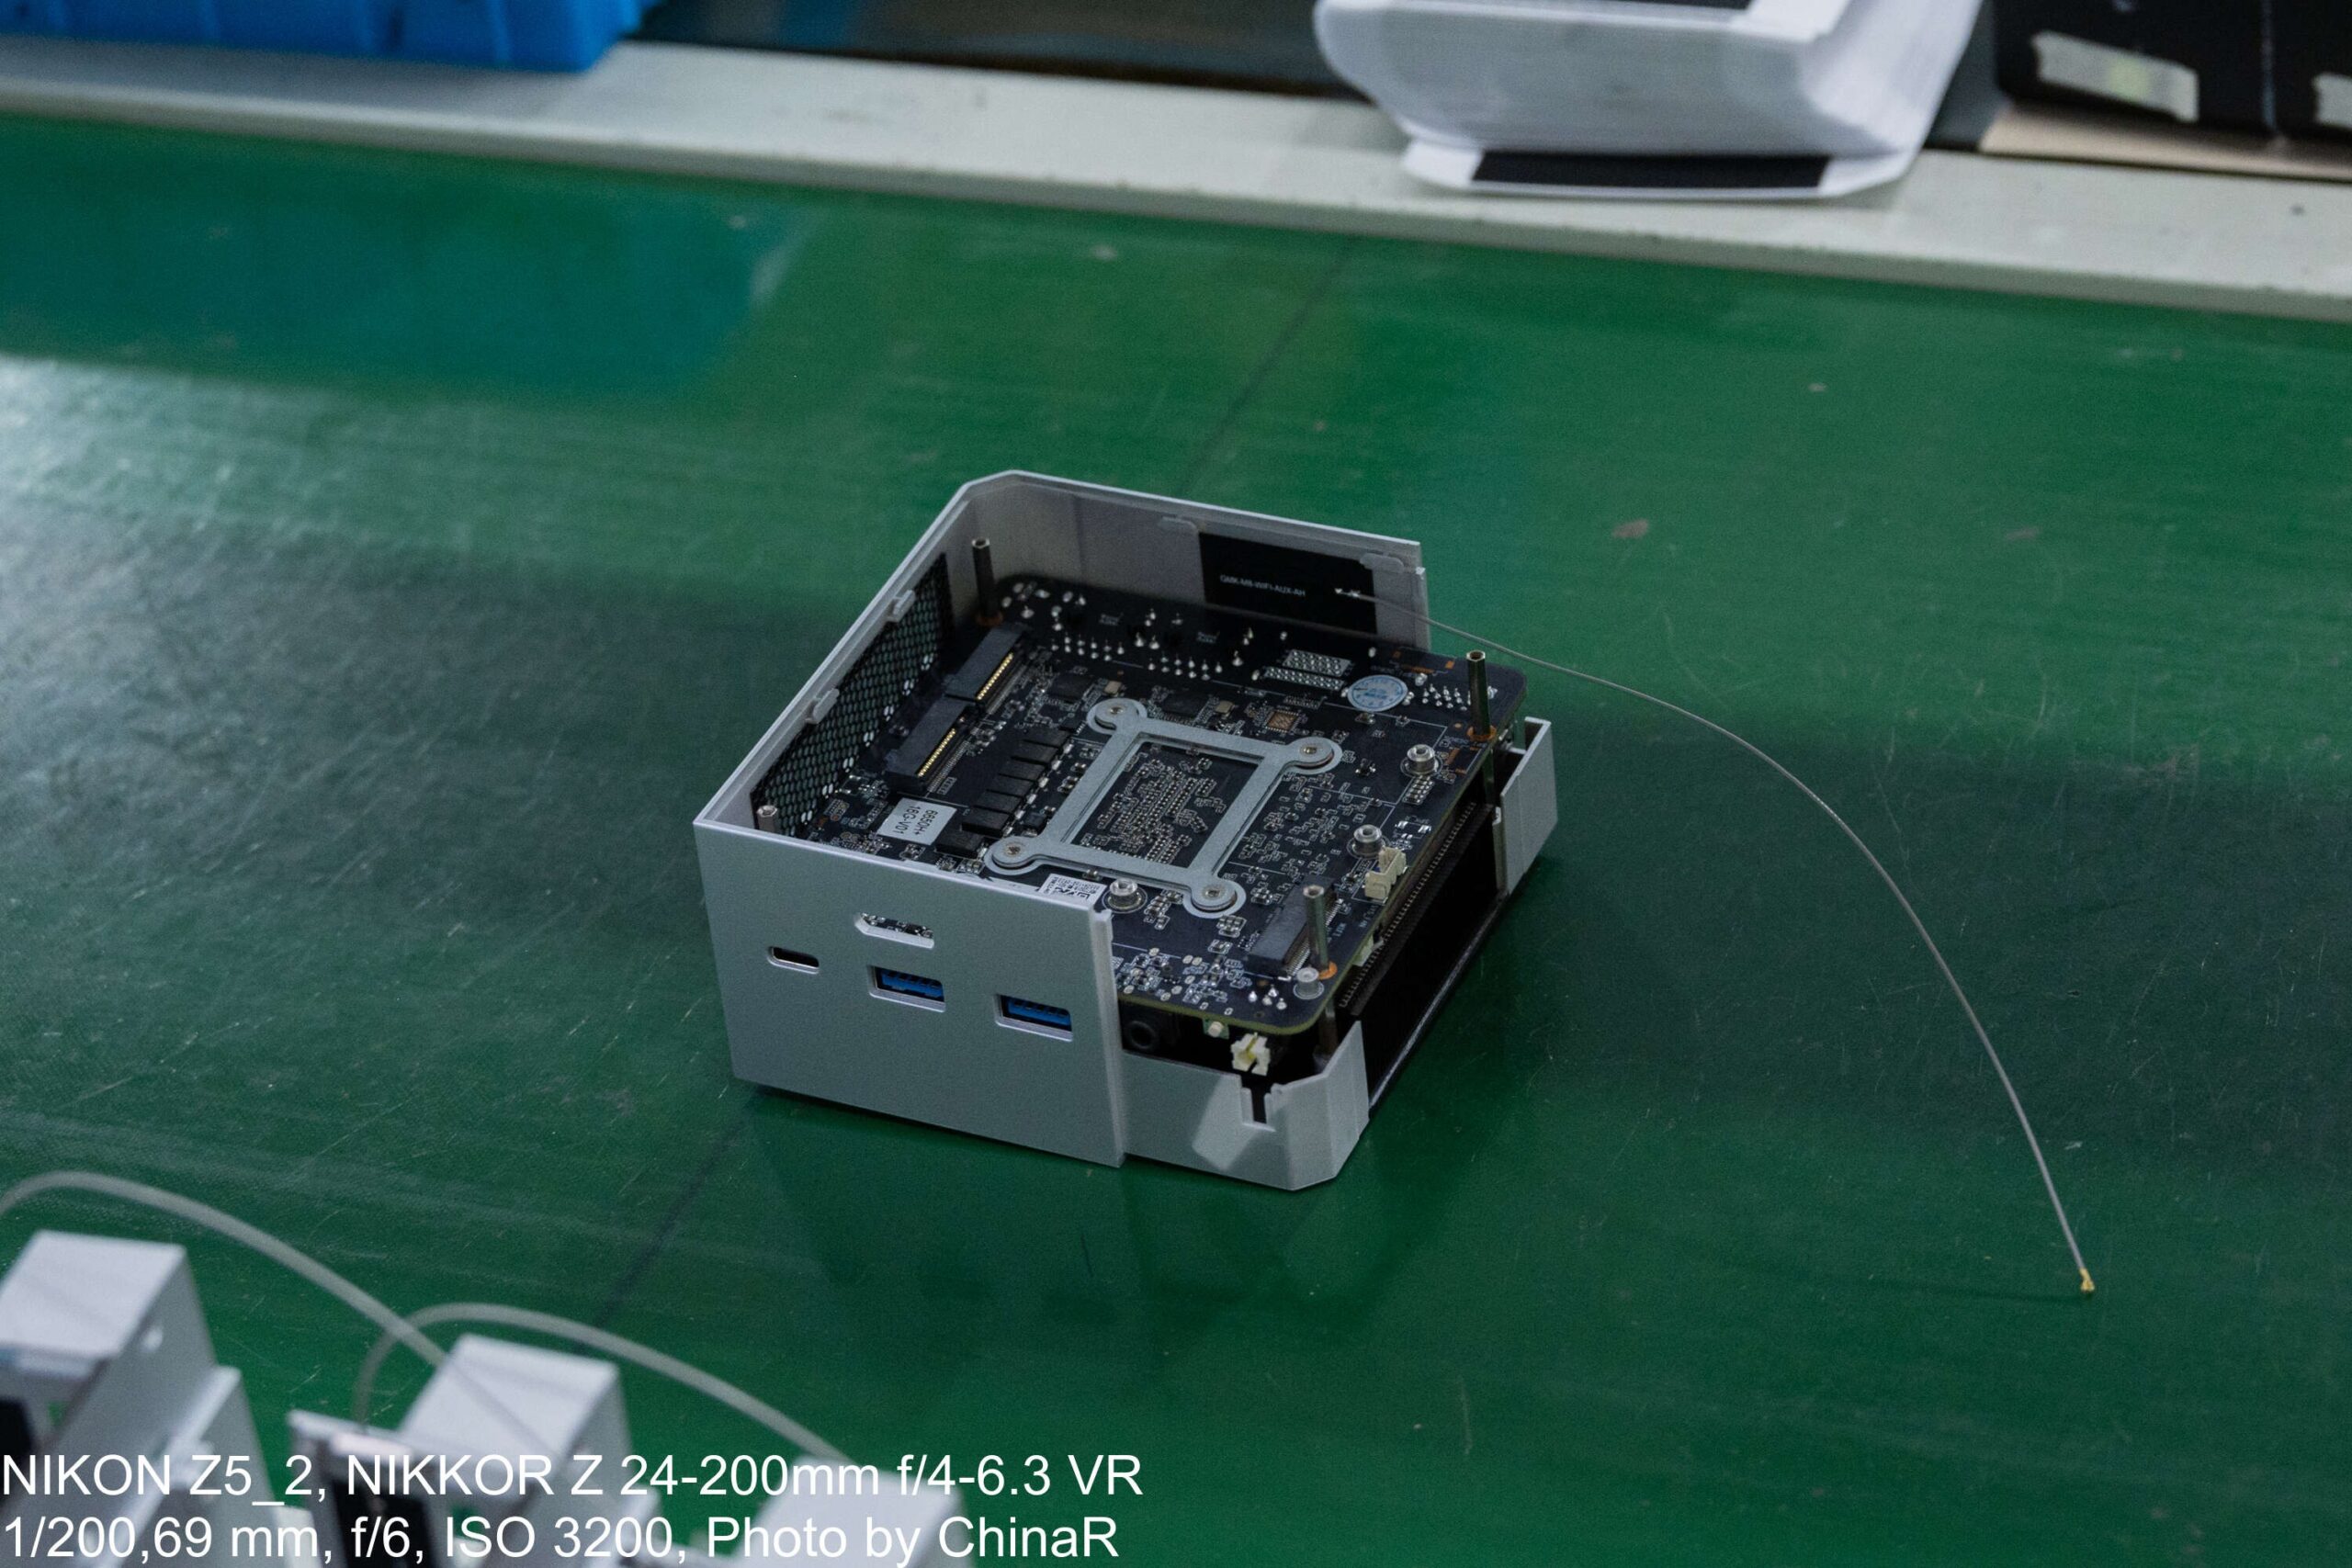
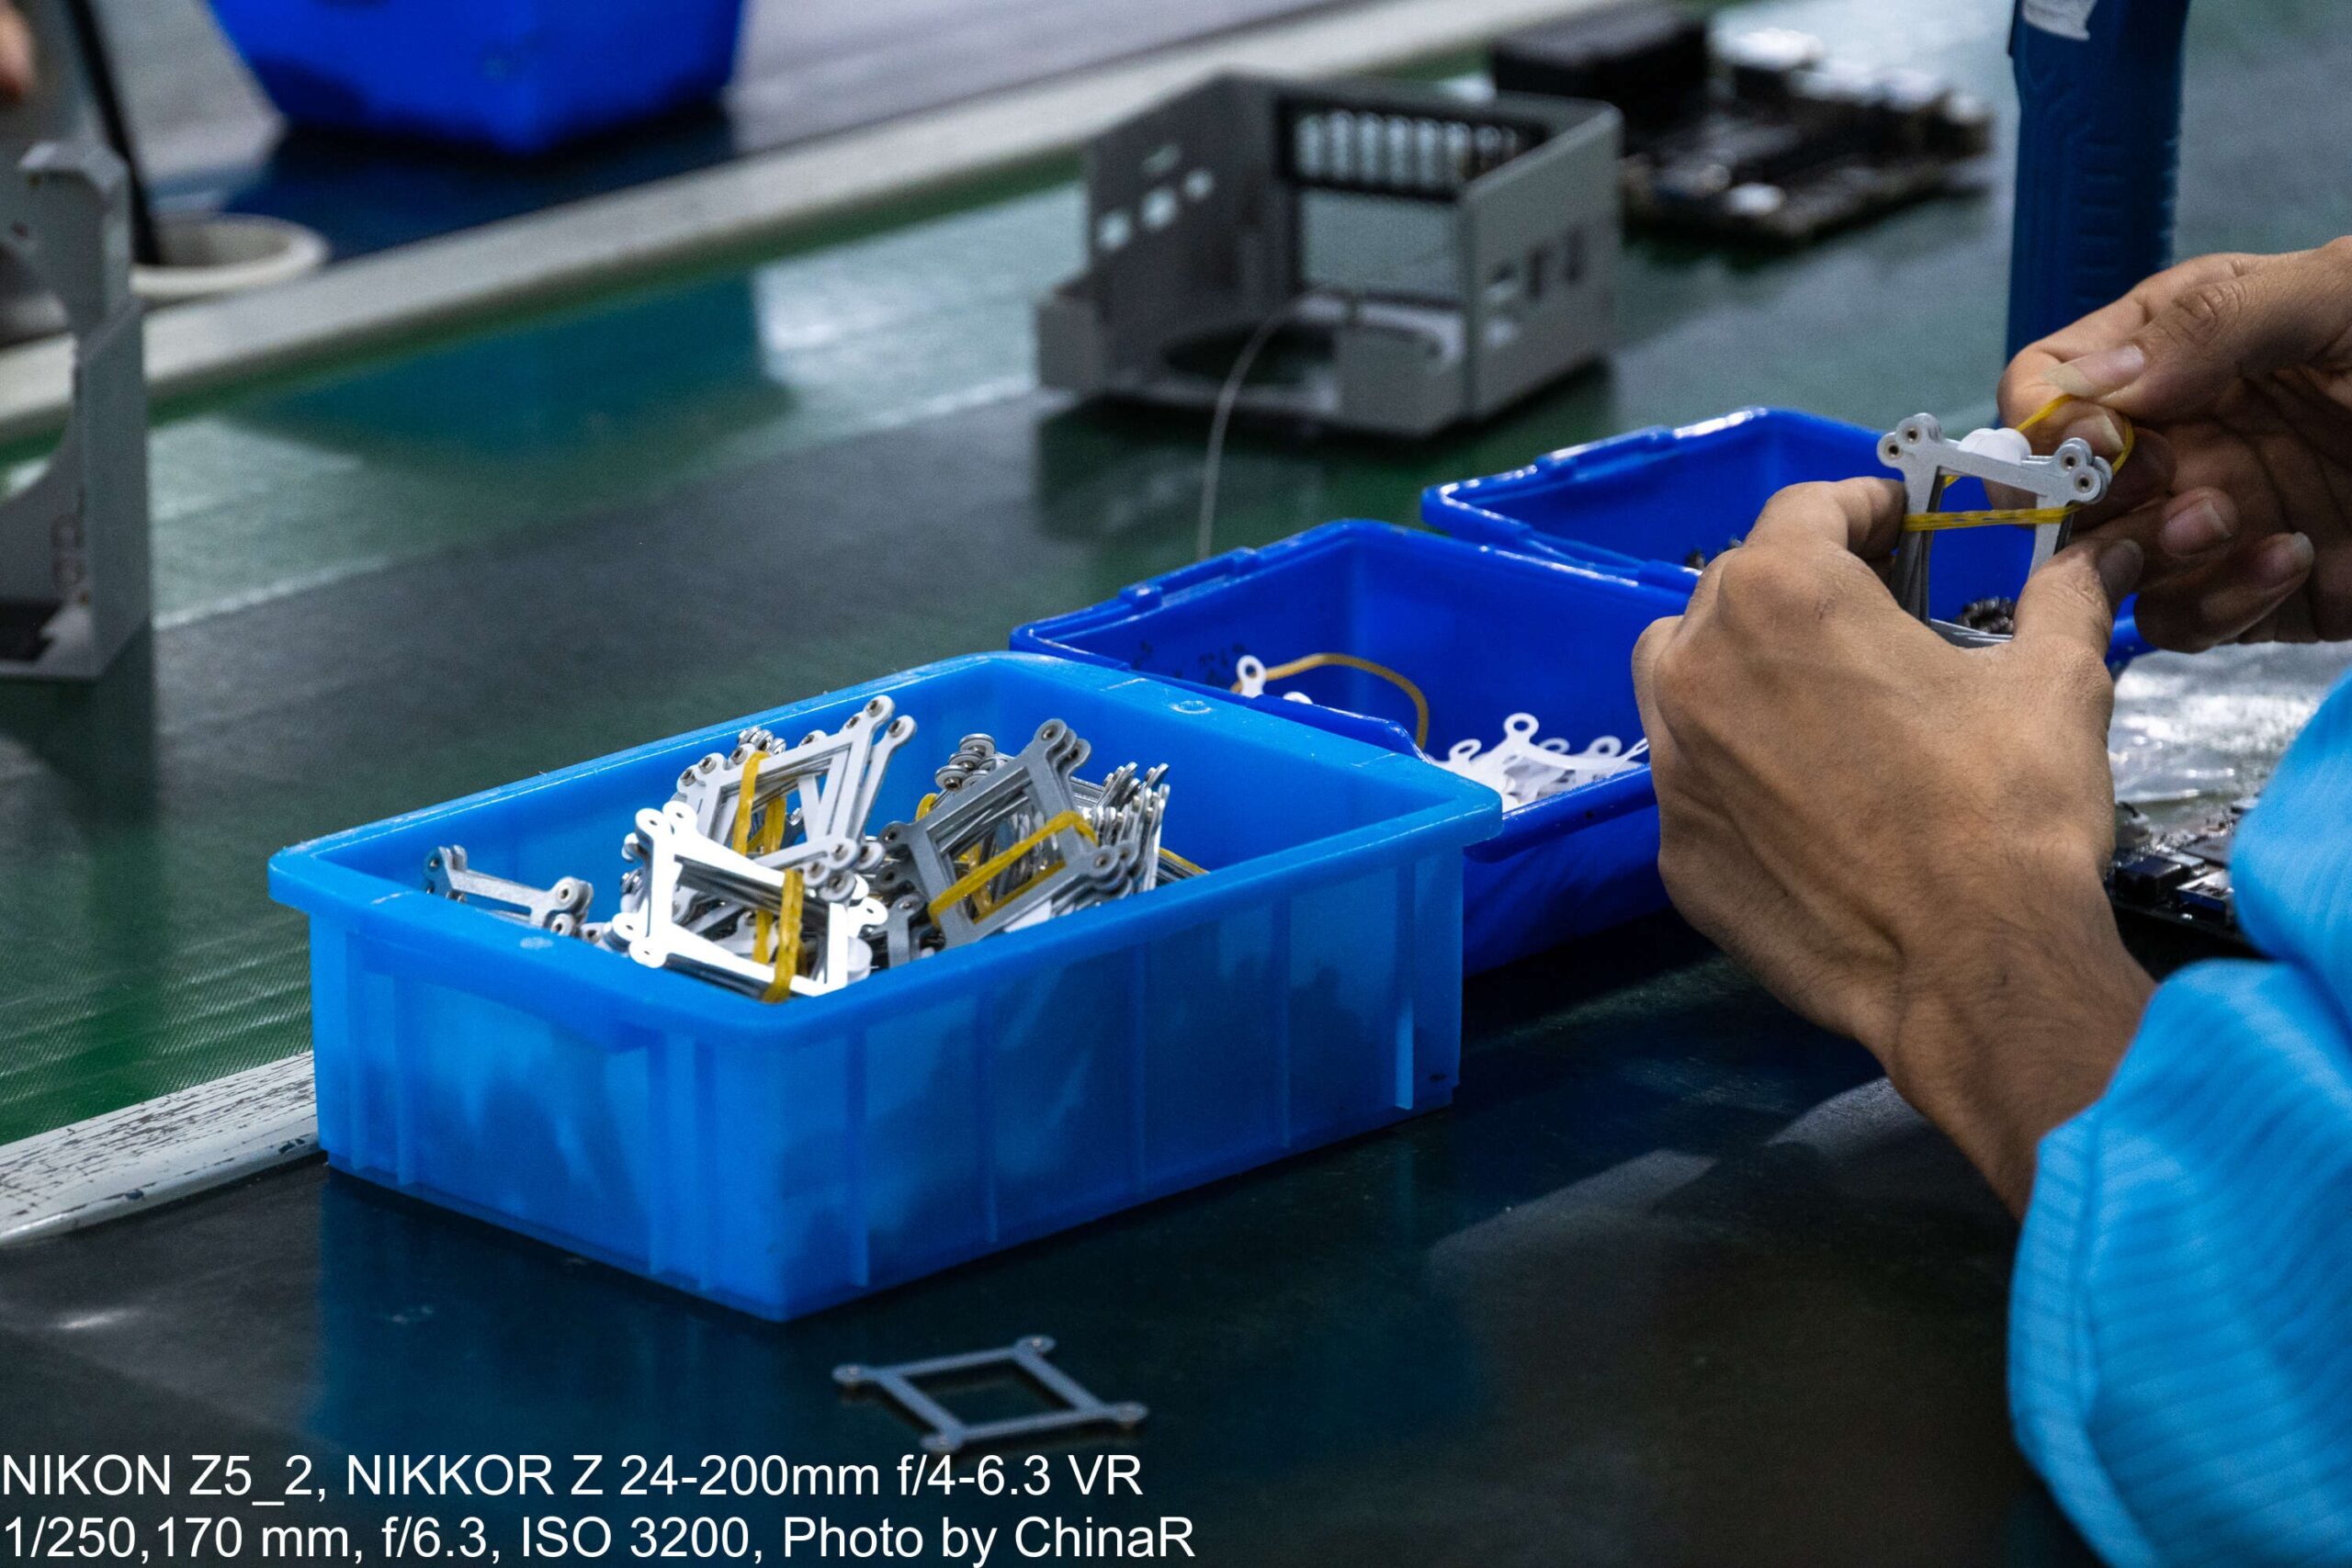
組み立てが進行中のシャーシ内には、基板が固定されCPU周辺の金属プレートが露出した状態が見えます。Wi-Fiチップの取り付け時点では筐体全体の組み上げが未完了のため、細いアンテナケーブルは外に引き出された状態でラインを流れていきます。別の作業台では、穴あきの薄い金属枠パーツを黄色い輪ゴムで小分けにして使っており、部材ごとに最適化されたコンテナが配備されていました。
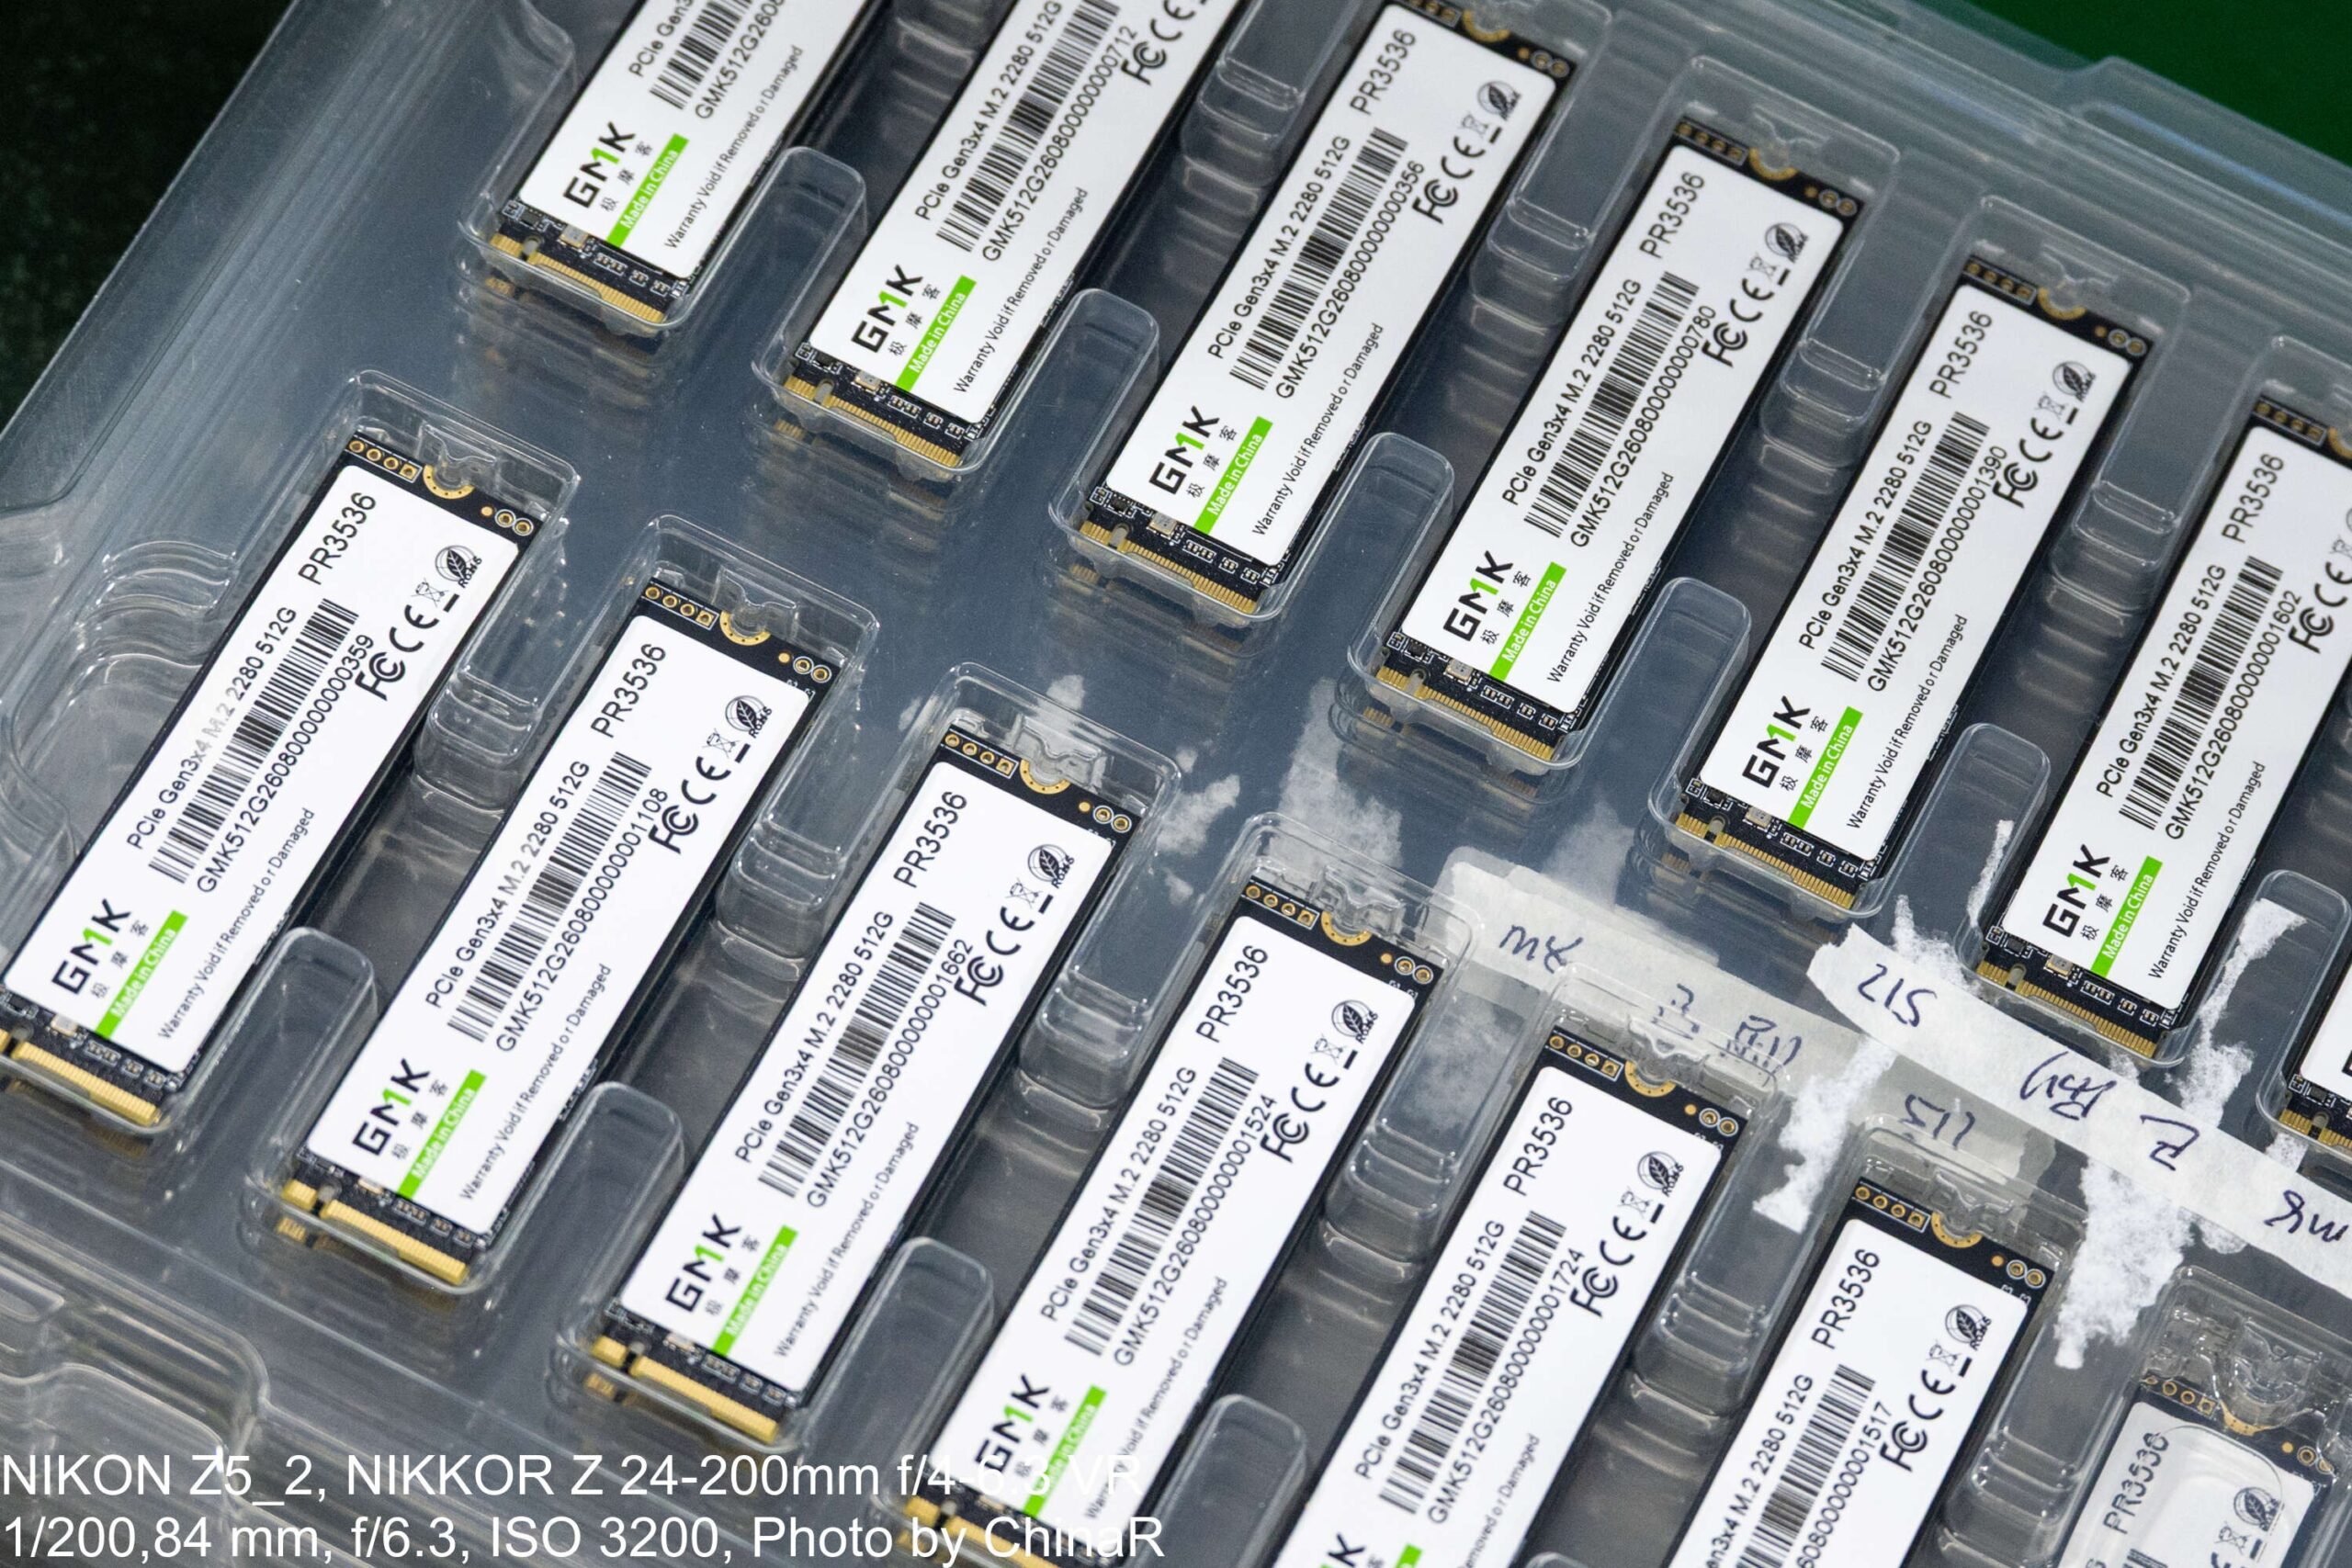
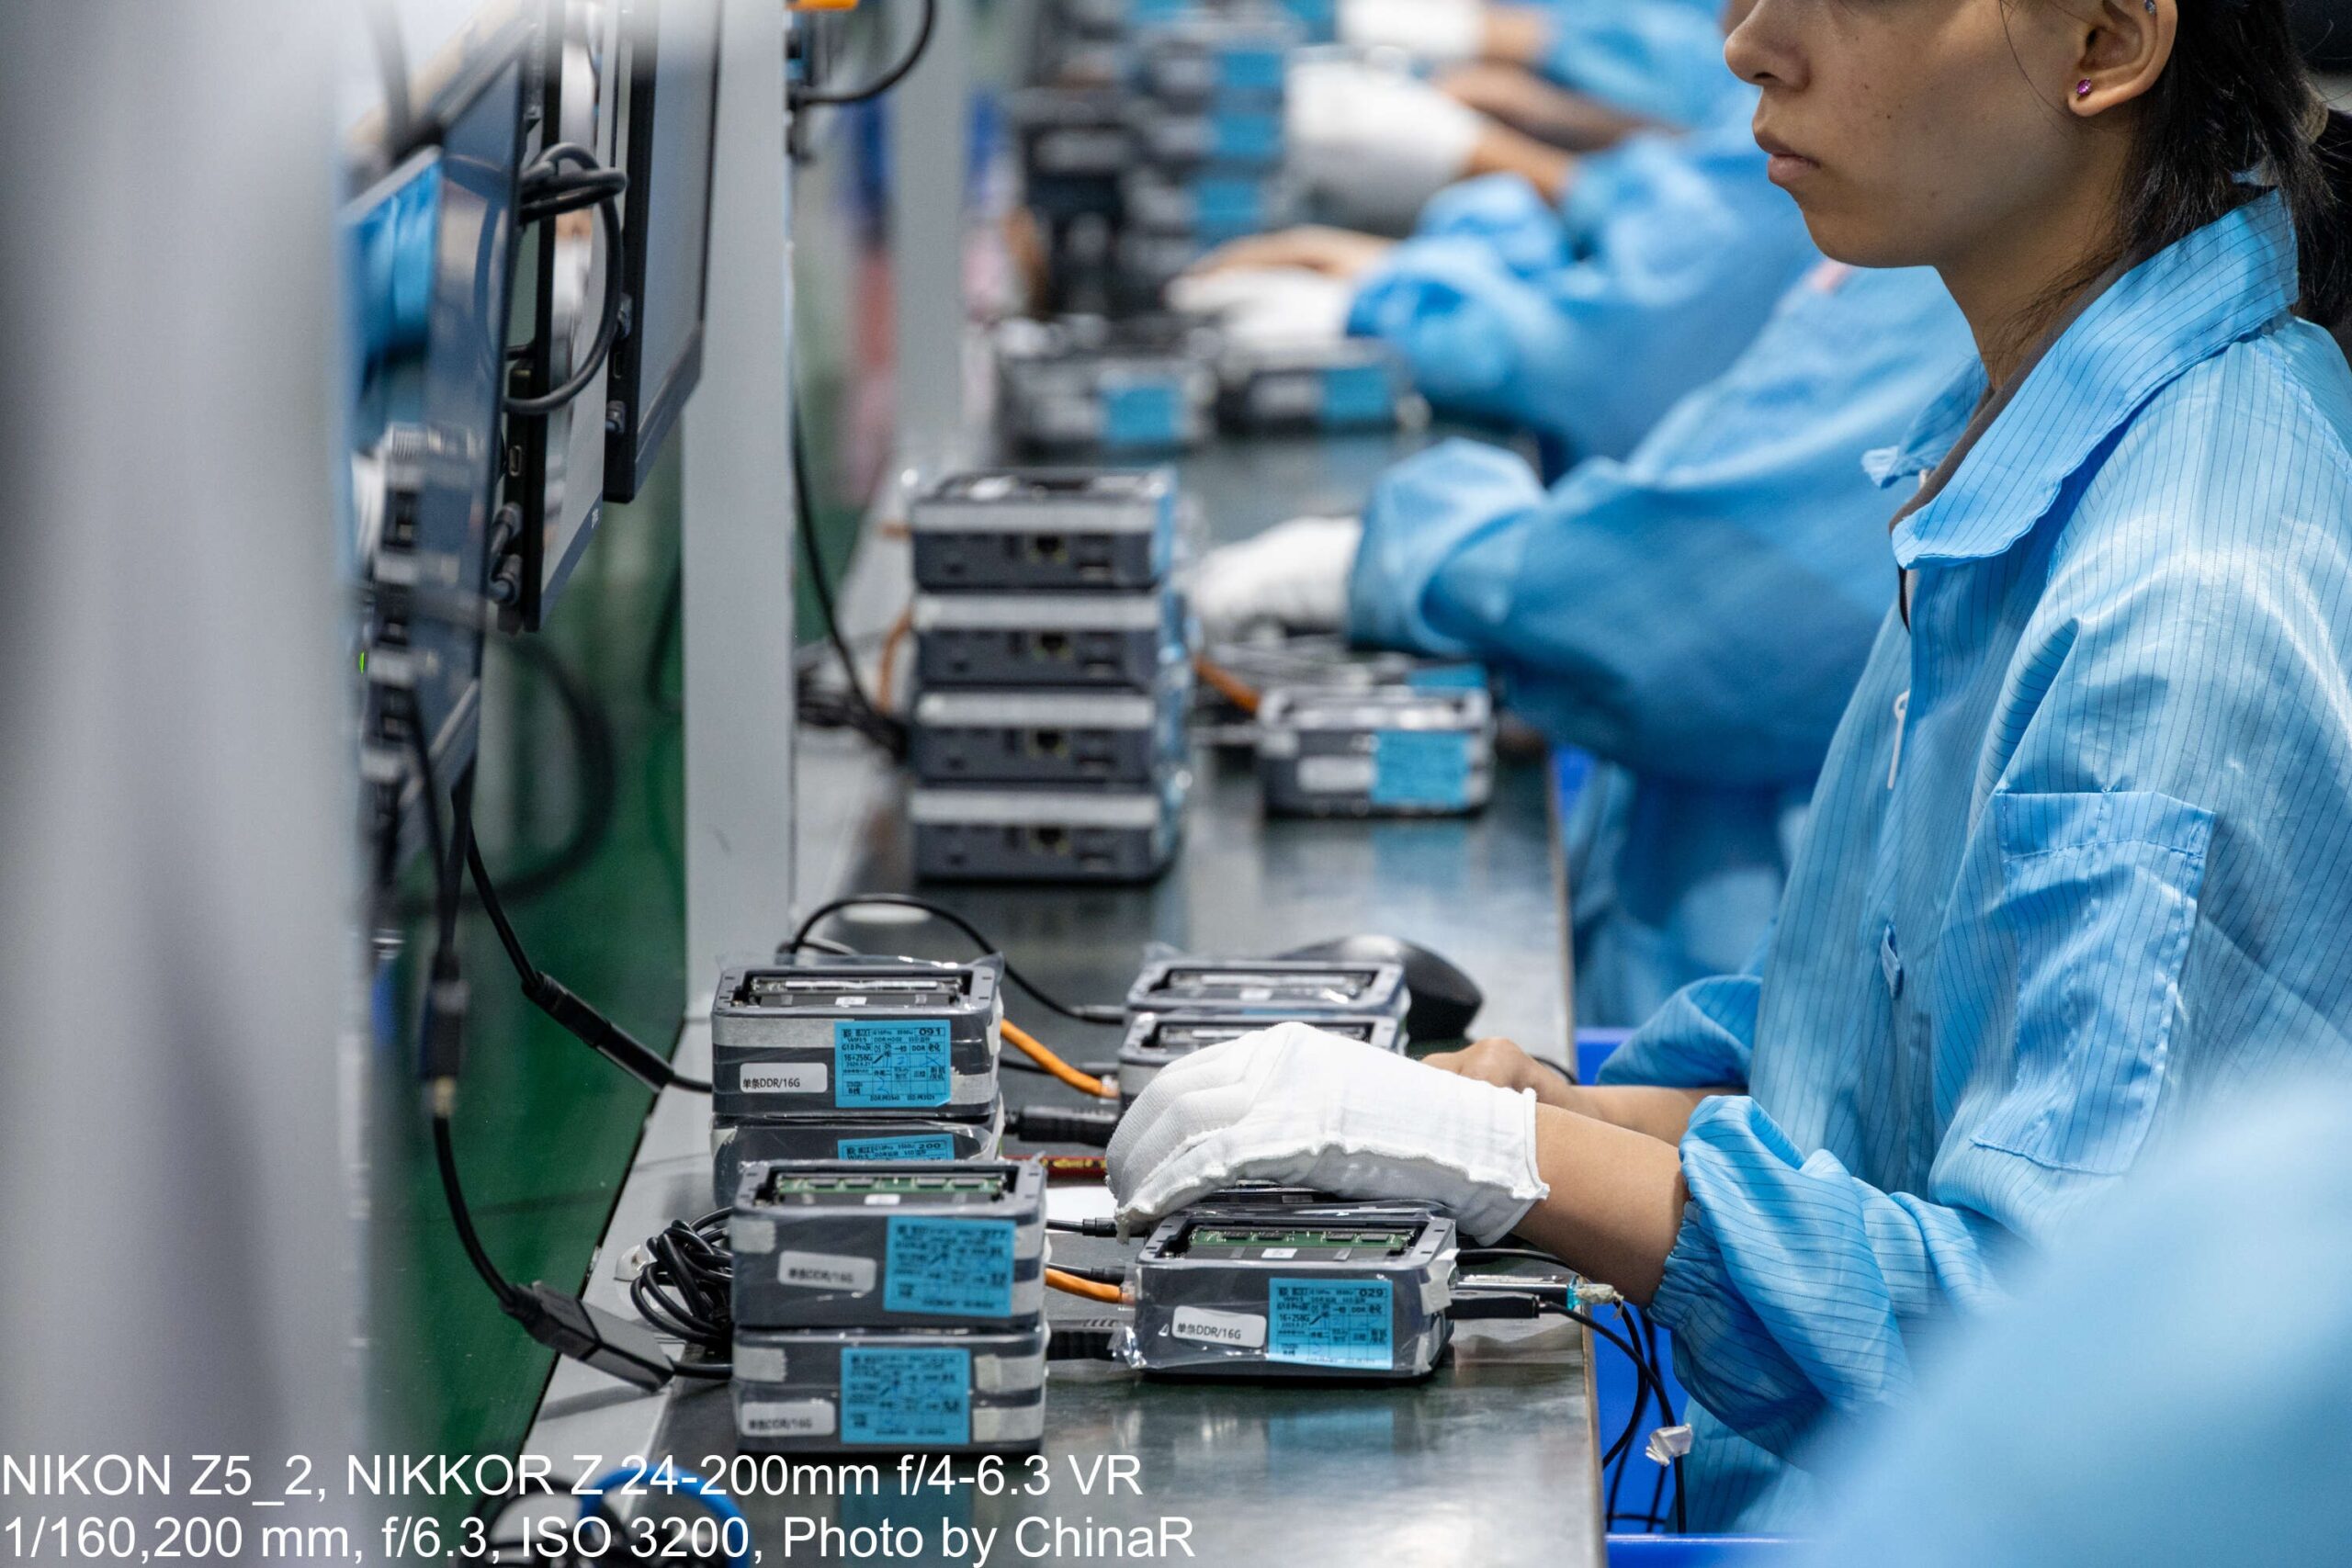
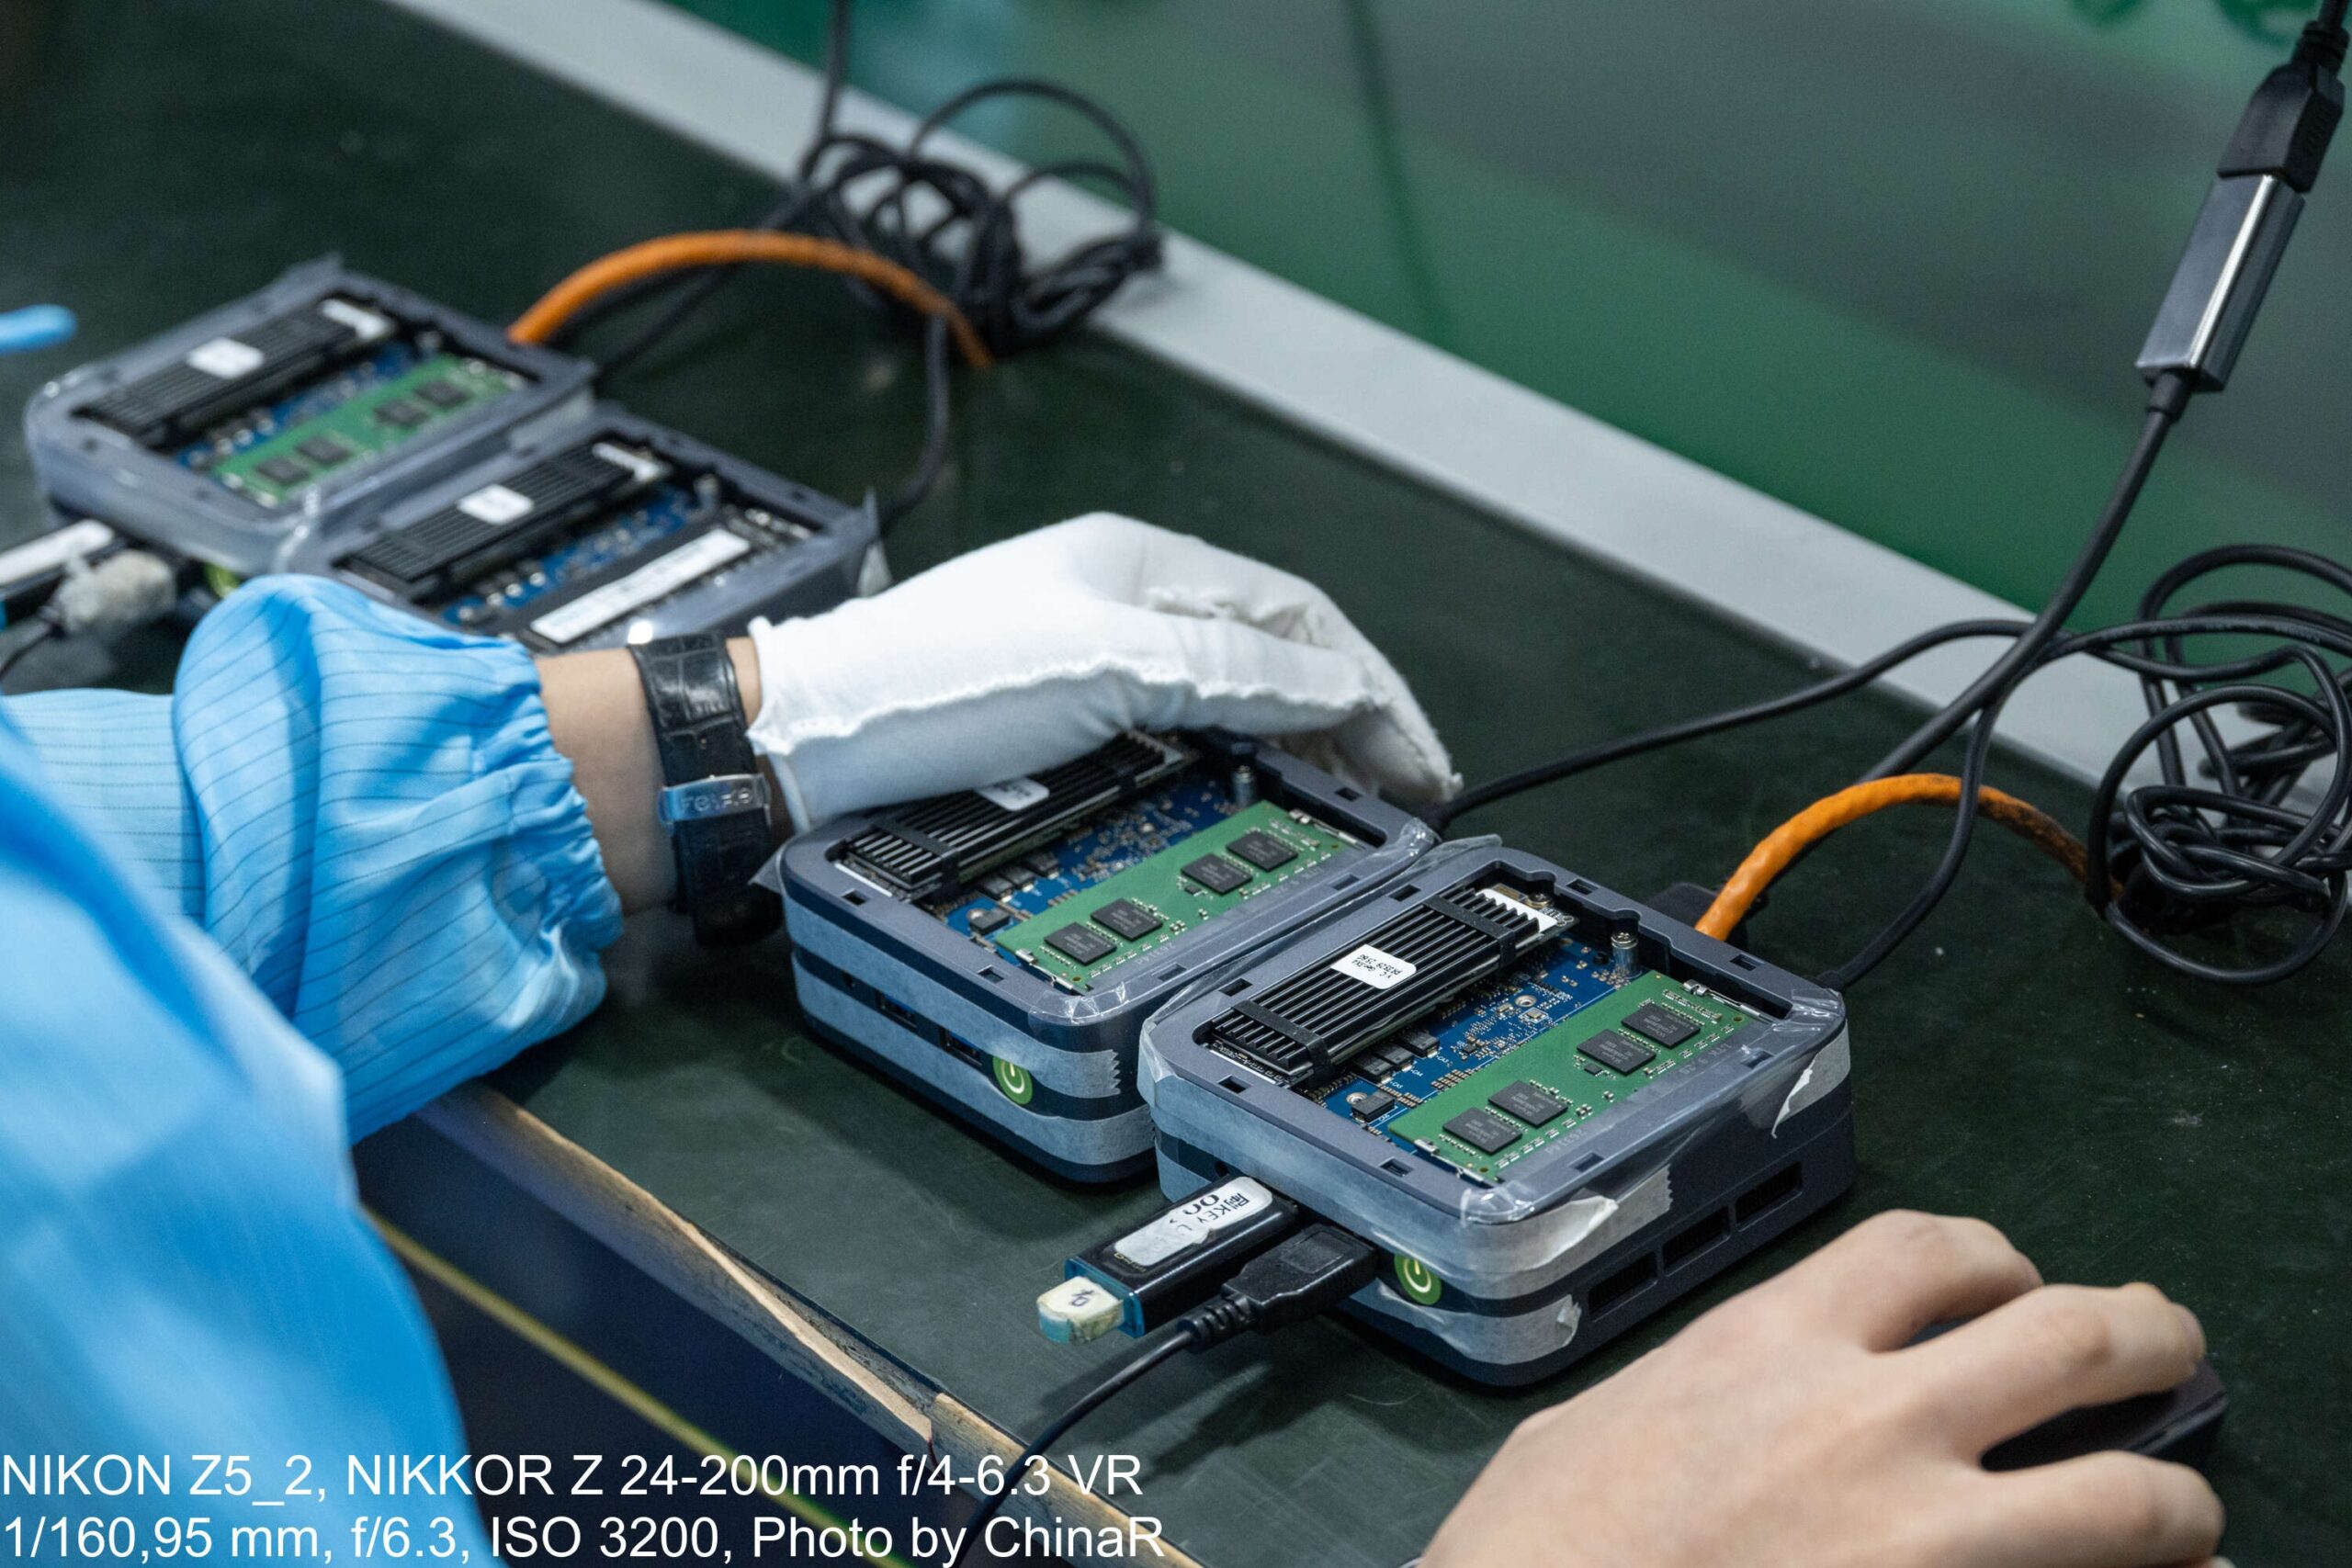
SSDが収められたトレーを覗くと、GMKロゴが刻まれた自社ブランドのSSDが並んでいました。規格はPCIe Gen3x4のM.2 2280(容量512GB、部品番号PR3536)。ショールームで内部を見せてもらった際も自社ブランドのメモリが組み込まれていましたが、ストレージまで自社刻印のものを採用している点は、同社の製造規模を象徴する興味深いポイントです。
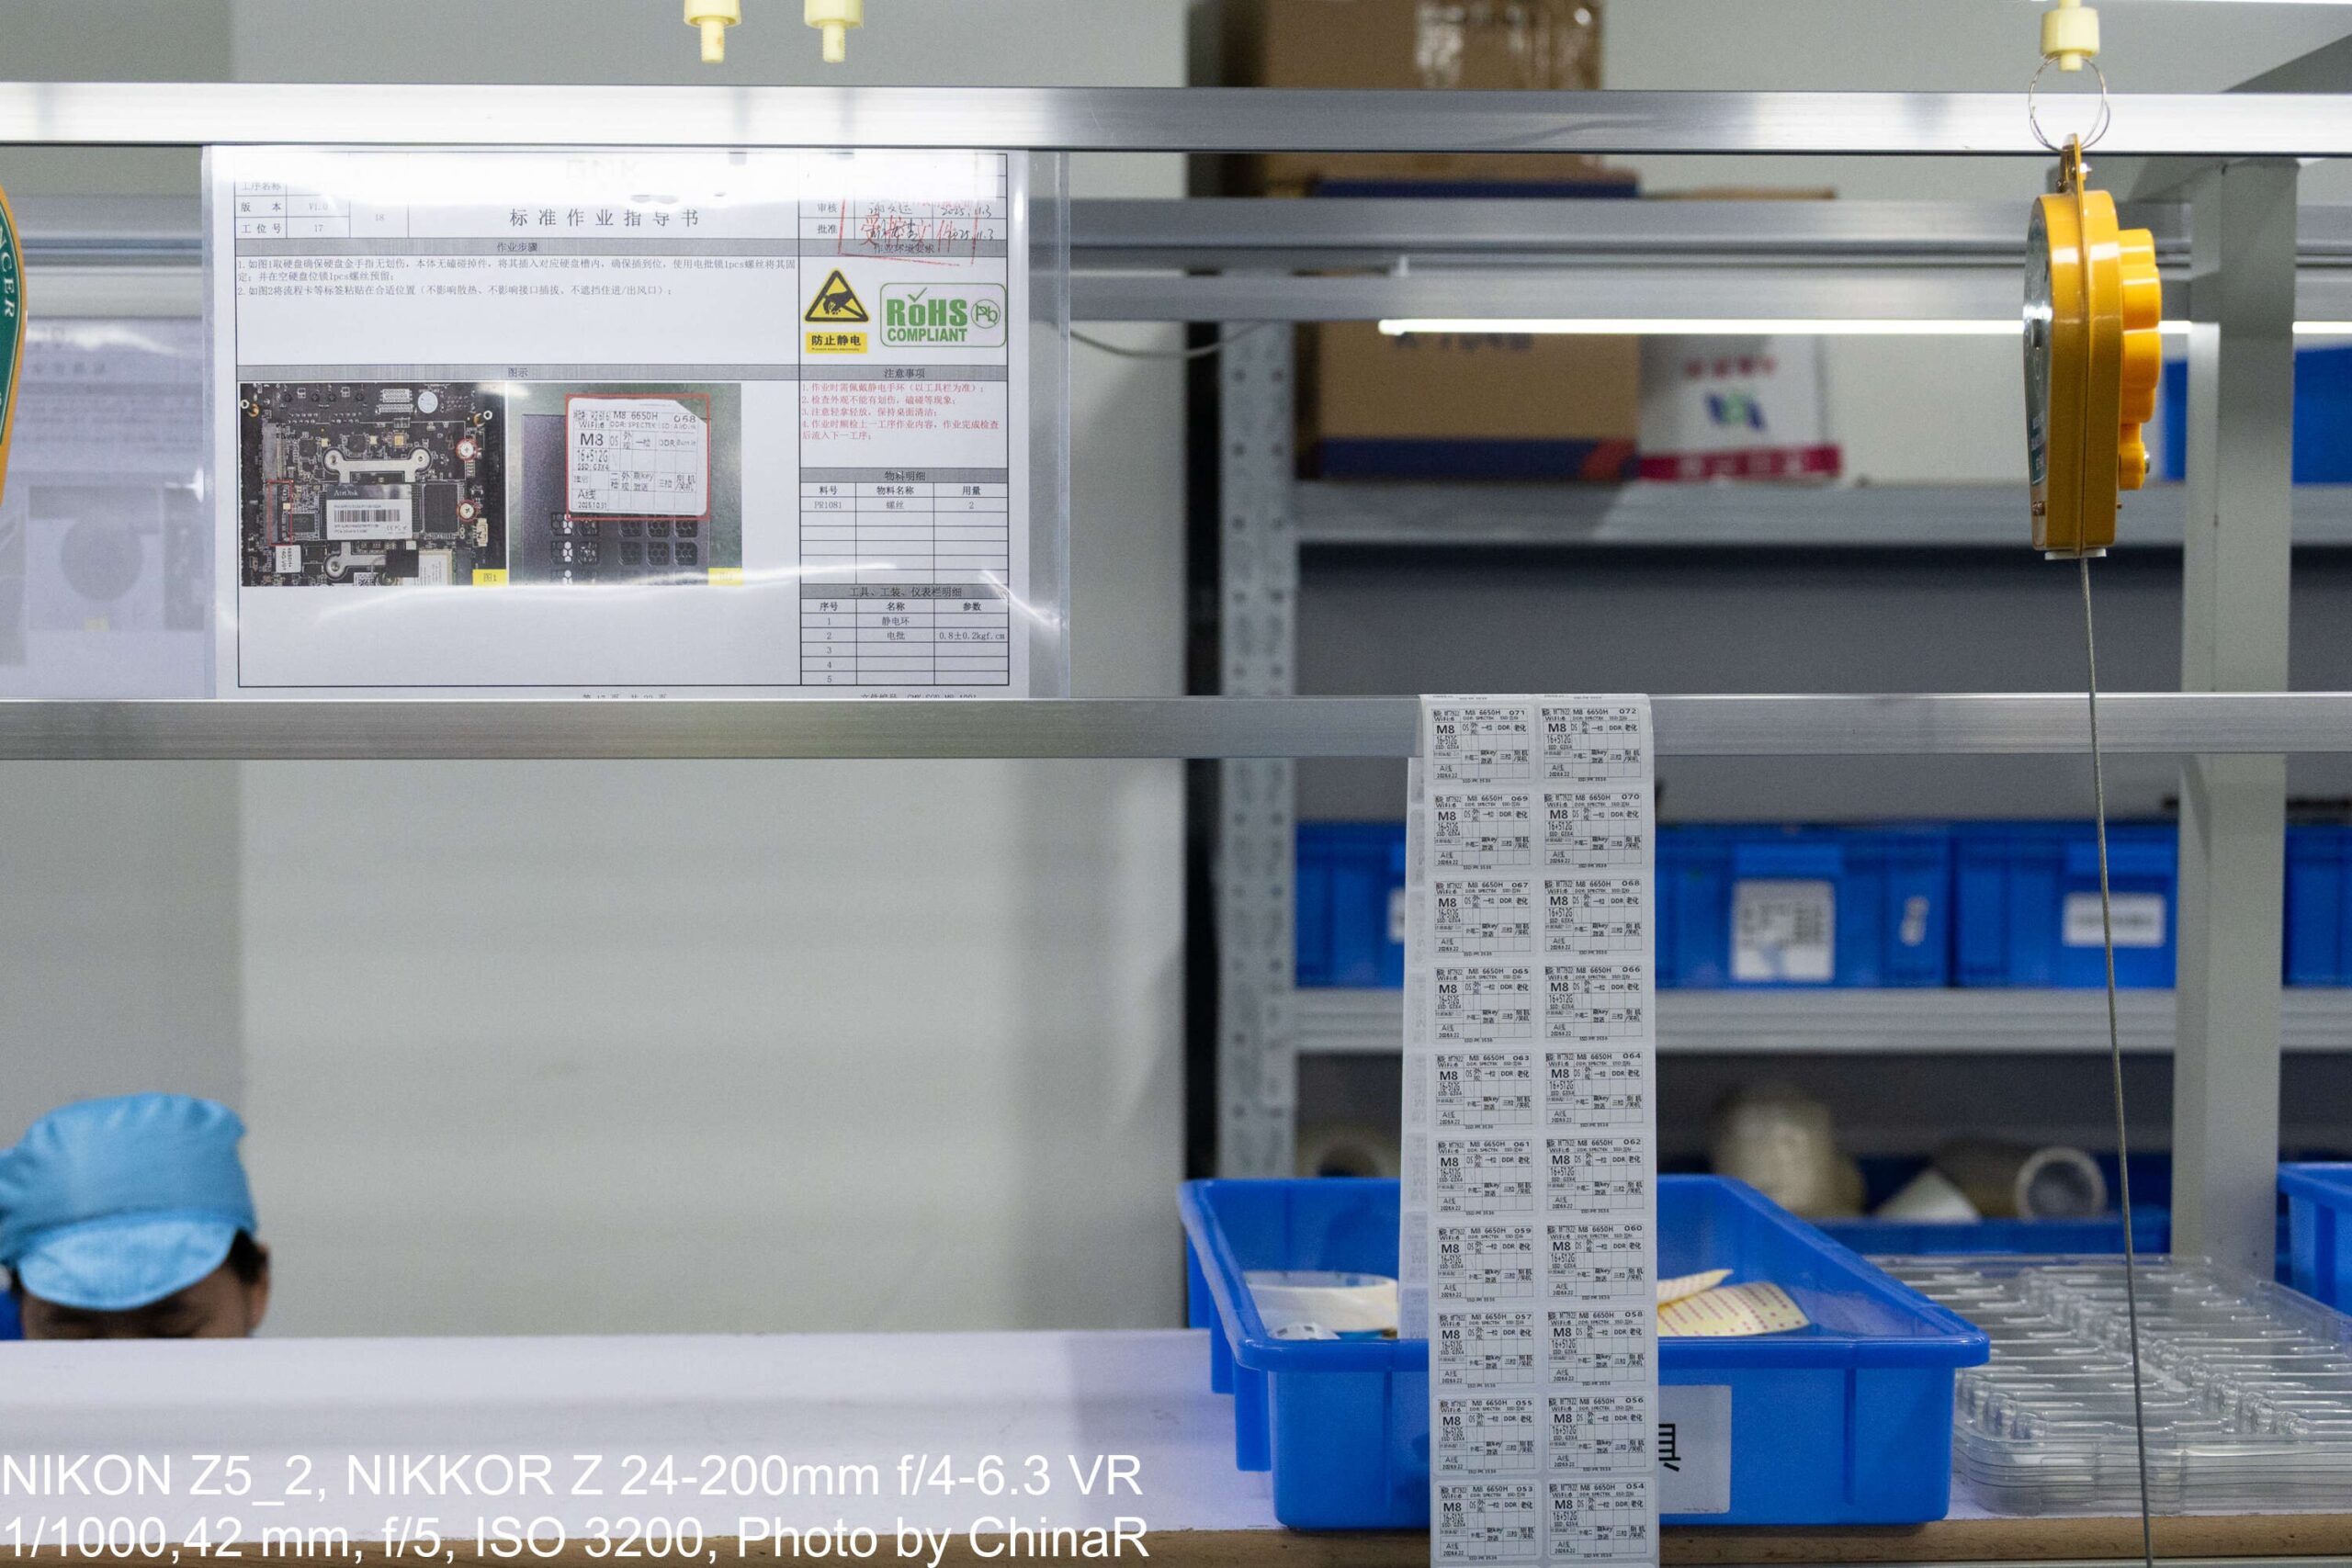
SSDの取り付け工程にも専用の指導書が用意されています。確認すると、端子の金メッキ面に傷がないか、本体に破損や部品欠けがないかを点検してからスロットへ装着し、ネジ1本で固定するよう指示されていました。さらに、空いている予備スロットにもあらかじめネジを1本留めておくという細かい指示まで明記。ラベルの貼付位置についても「放熱を妨げない」「端子の抜き差しを邪魔しない」「吸排気口を塞がない」という3条件が提示されています。ここでの締付トルクは0.8±0.2kgf·cmと、固定する部材に応じてトルク値が使い分けられていました。
6面の外観検査からファンの音まで7段階で確かめるGMKtecの検査工程
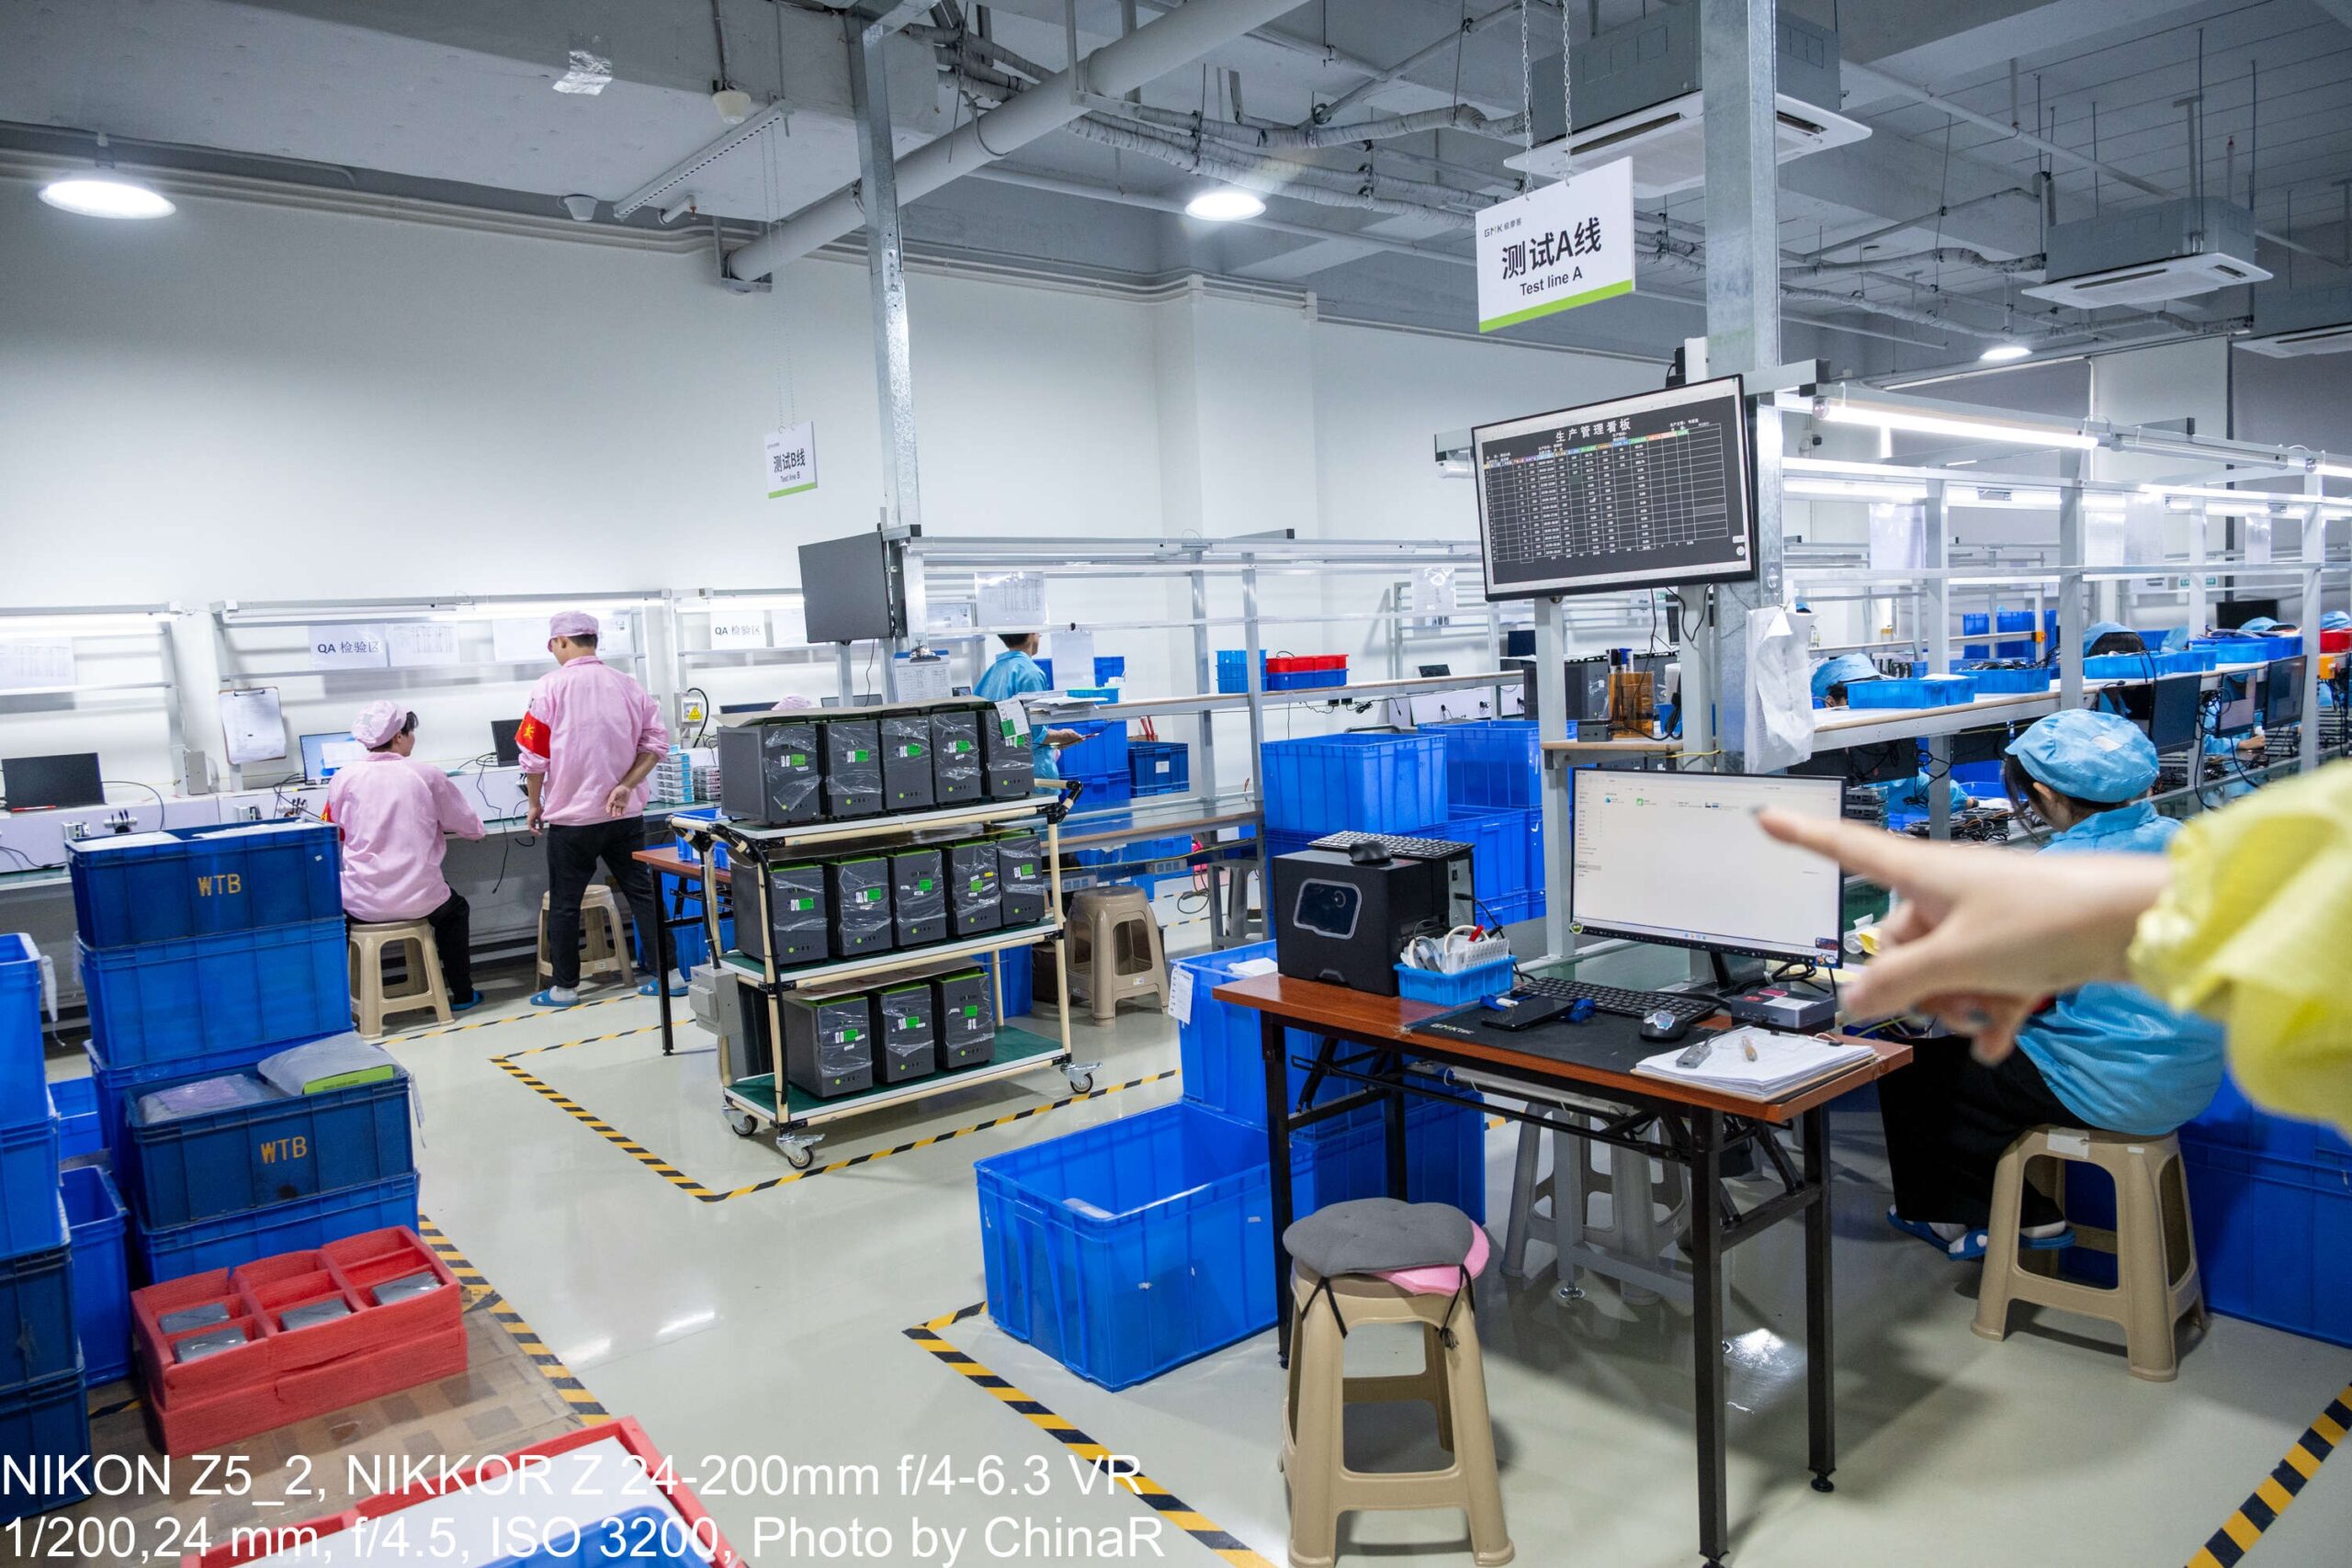
組み上がった筐体はそのまま検査室へと運ばれます。こちらも天井から看板が吊り下げられており、ラインは「検査Aライン」と「検査Bライン」の2系統を運用。さらにQA検査区の表示が2箇所に設けられており、製造ラインとは独立した評価エリアが確保されています。
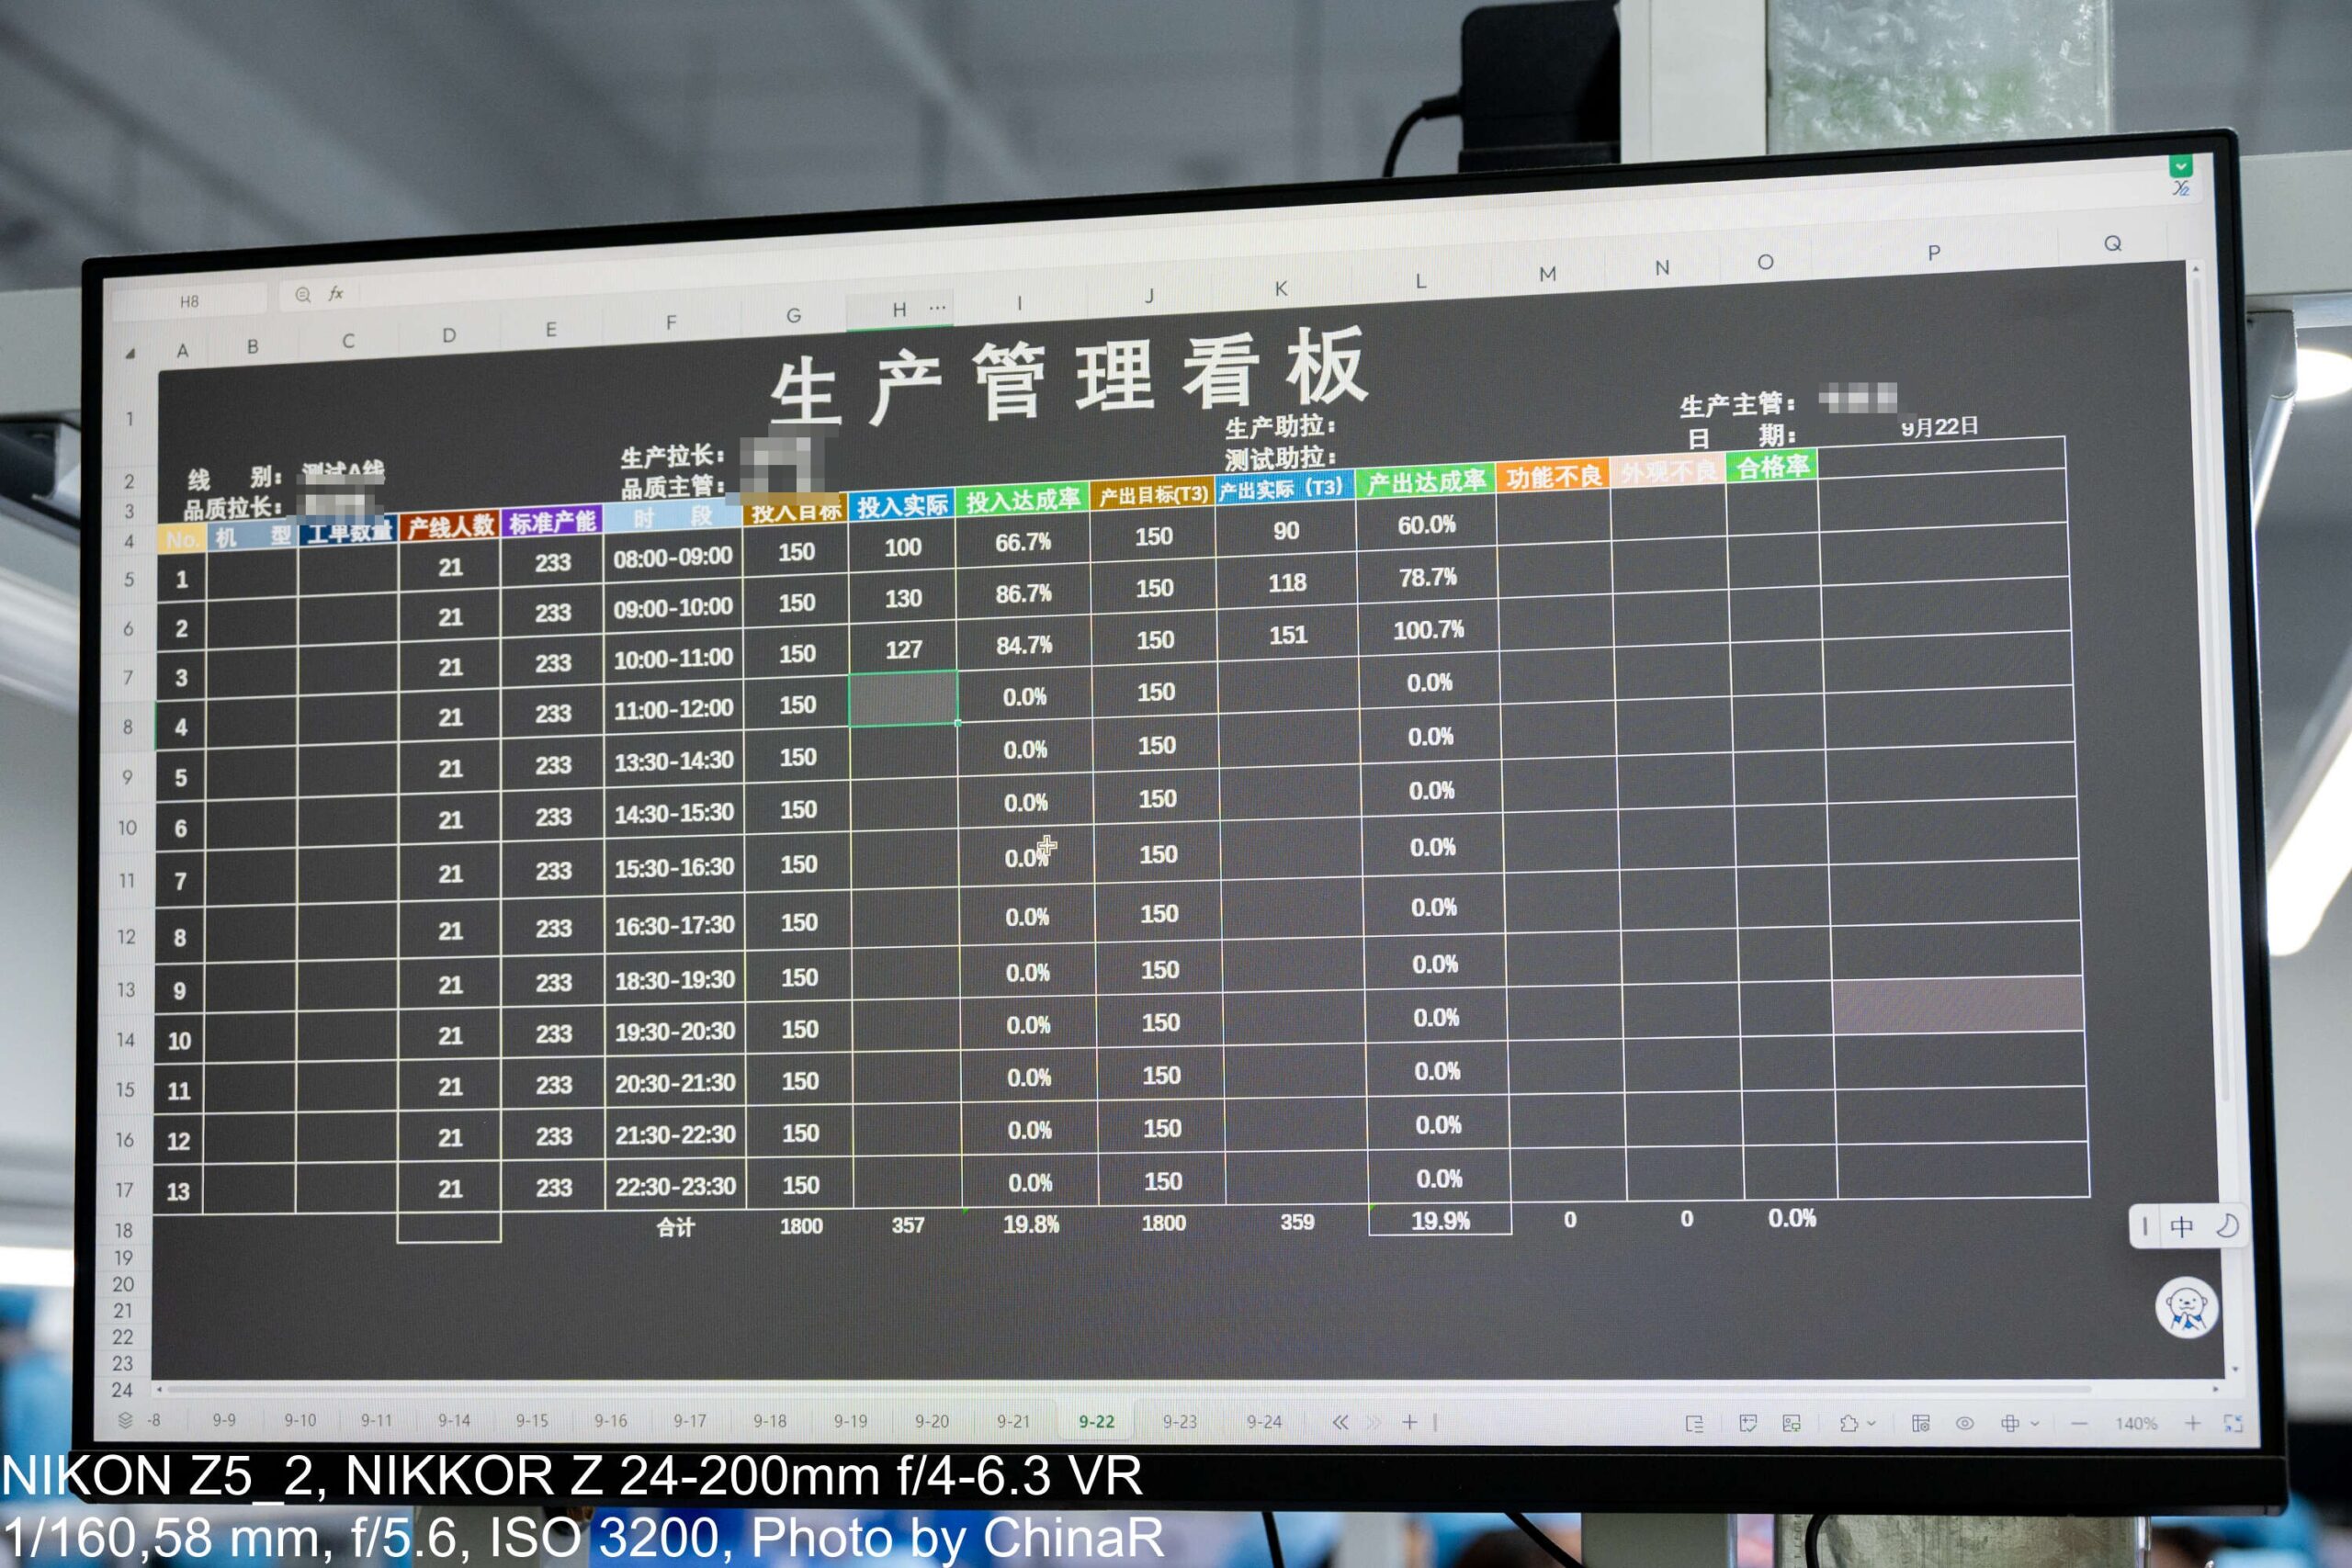
検査Aラインの端に設置されたモニターには、当日の生産管理看板が表示されていました。ライン人員は21名、標準生産能力は233台。時間ごとの産出実績を見ると、8時台は目標150台に対して90台(達成率60.0%)、9時台は118台(78.7%)、10時台には151台(100.7%)と、午前中にペースを戻していく推移が数値から読み取れます。機能不良・外観不良はいずれも0件でした。
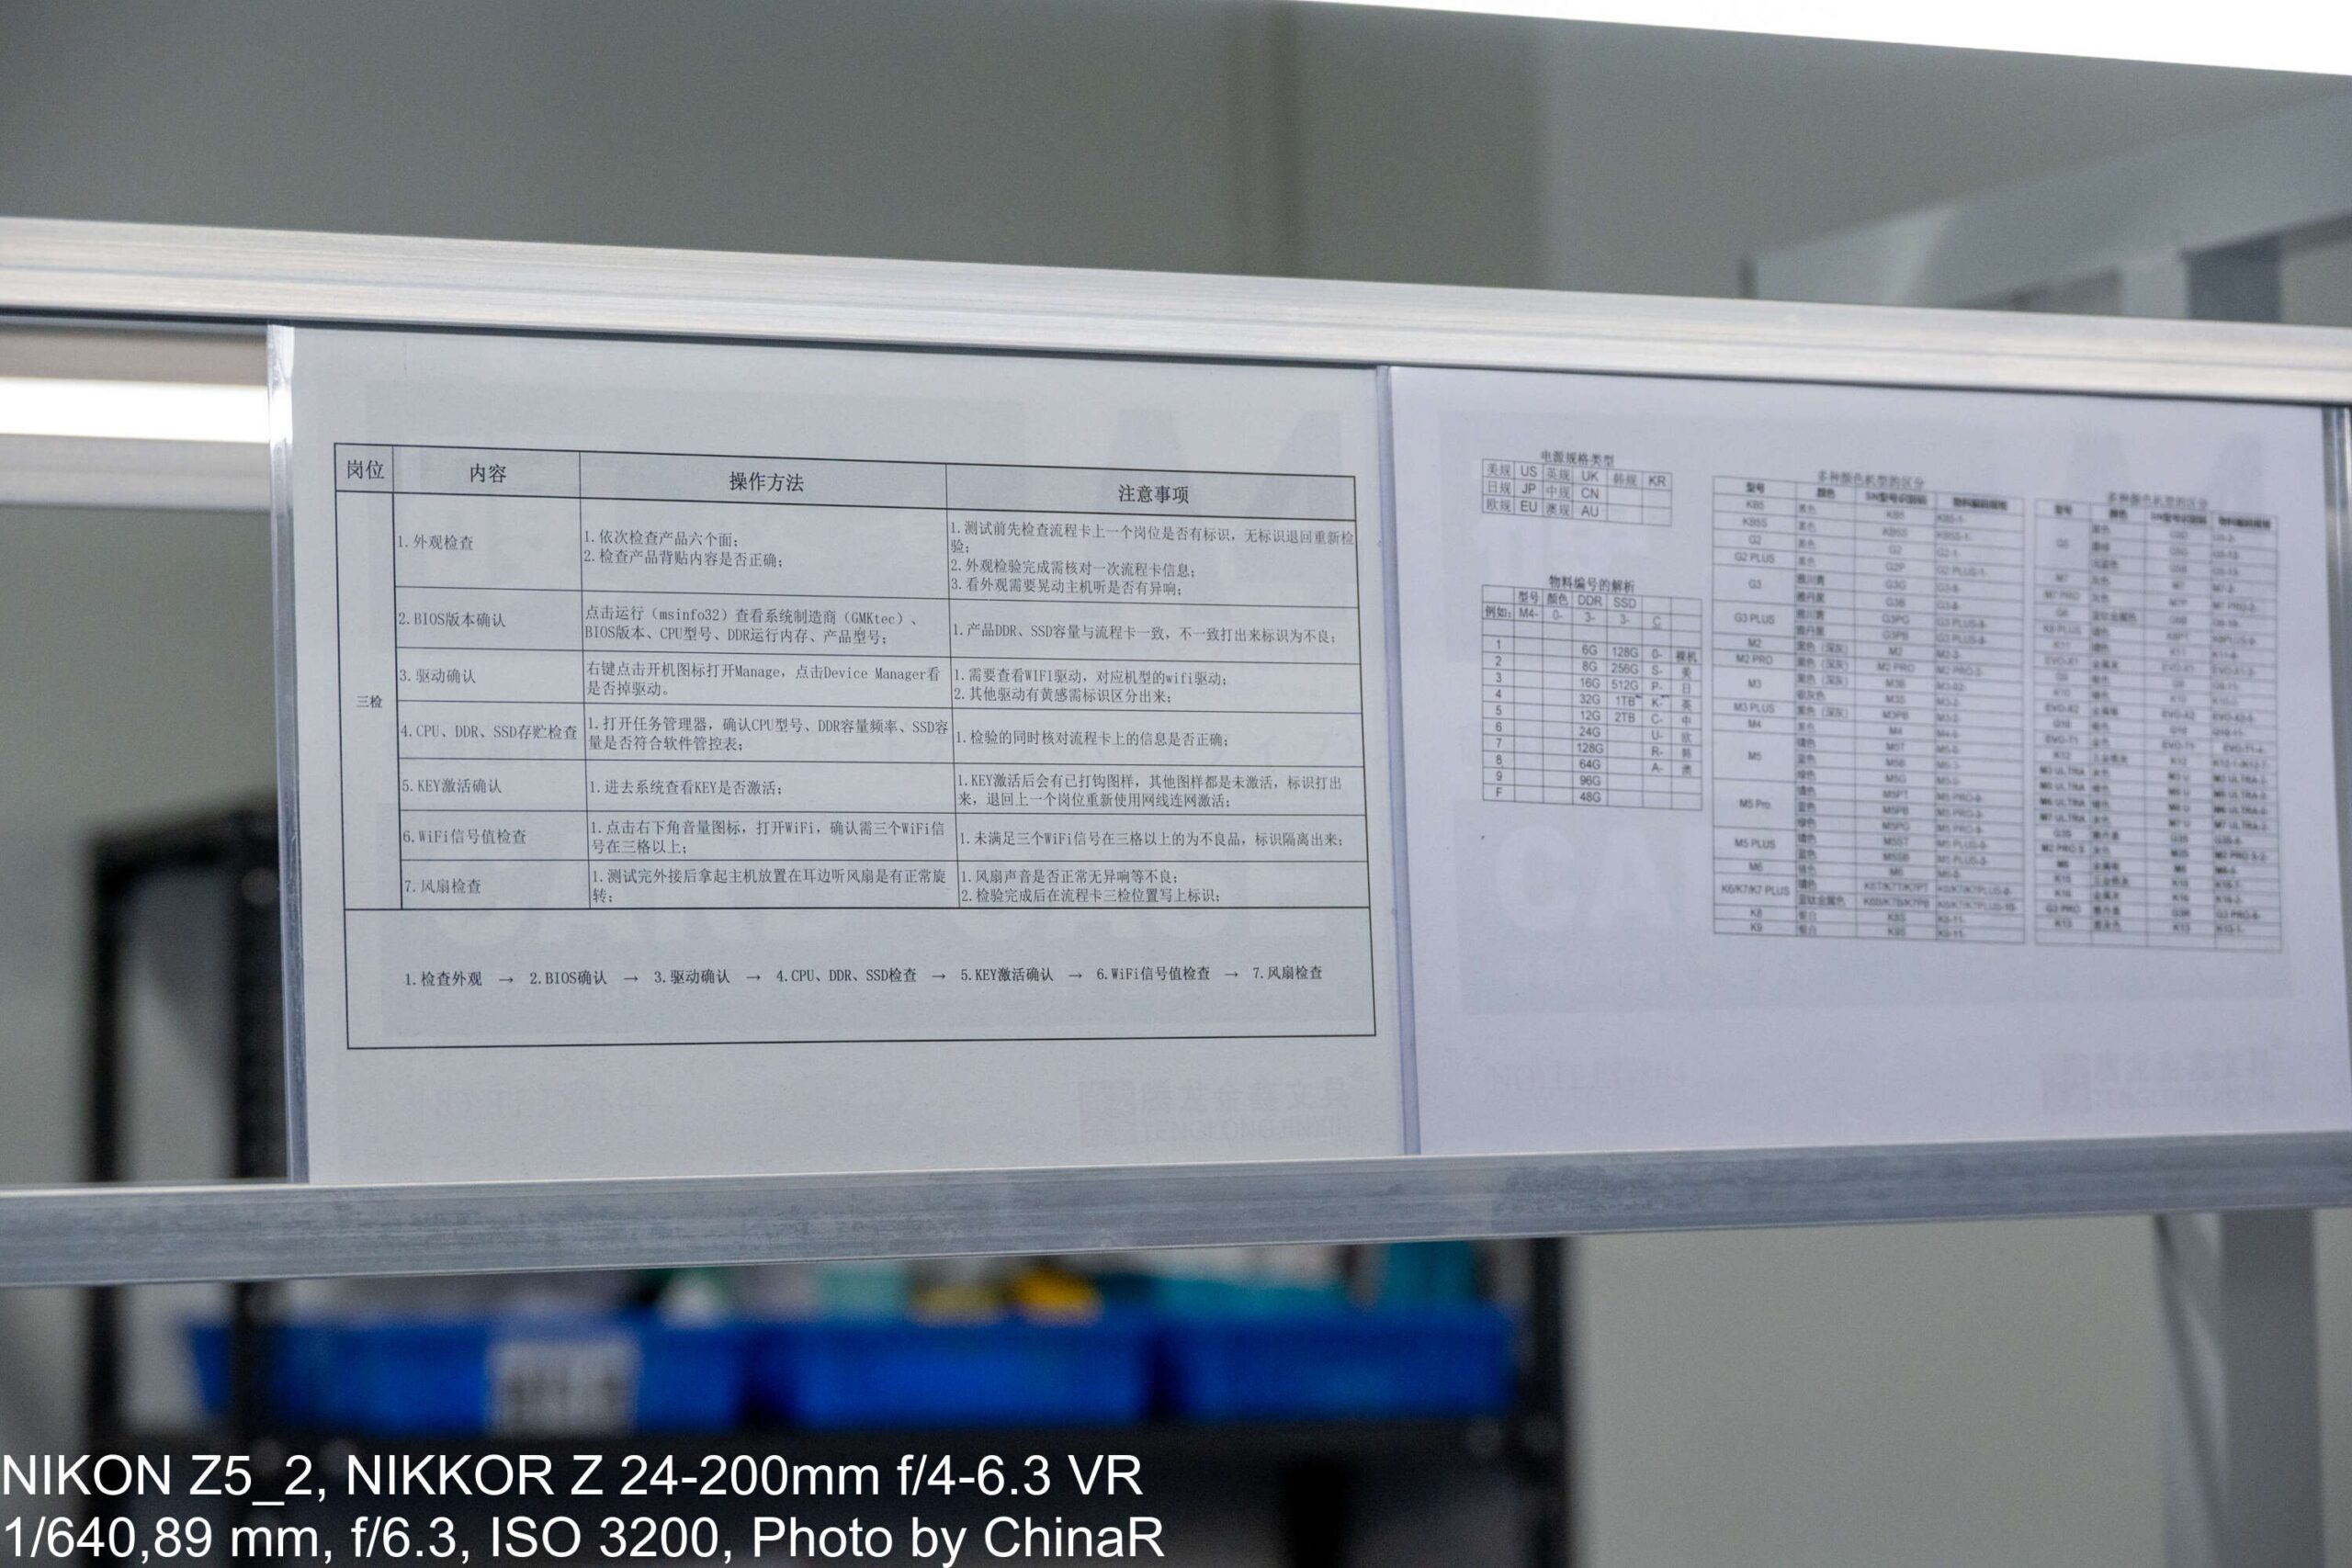
壁に貼られた指示書には、検査手順が7つのステップで定義されていました。まず最初は「外観検査」。製品の6面をくまなくチェックし、背面シールの内容を確認。本体を軽く振り、内部に異音がないかまで調べます。2段階目は「システム情報の確認」。BIOSバージョン、CPU型番、メモリ容量、製品型番を読み出し、工程カードの指定と一致しない個体は標識を出して弾きます。3段階目は「ドライバーの確認」。デバイスマネージャー上に黄色い警告マークが出ていないか、Wi-Fiドライバーが正規のものかをチェックします。
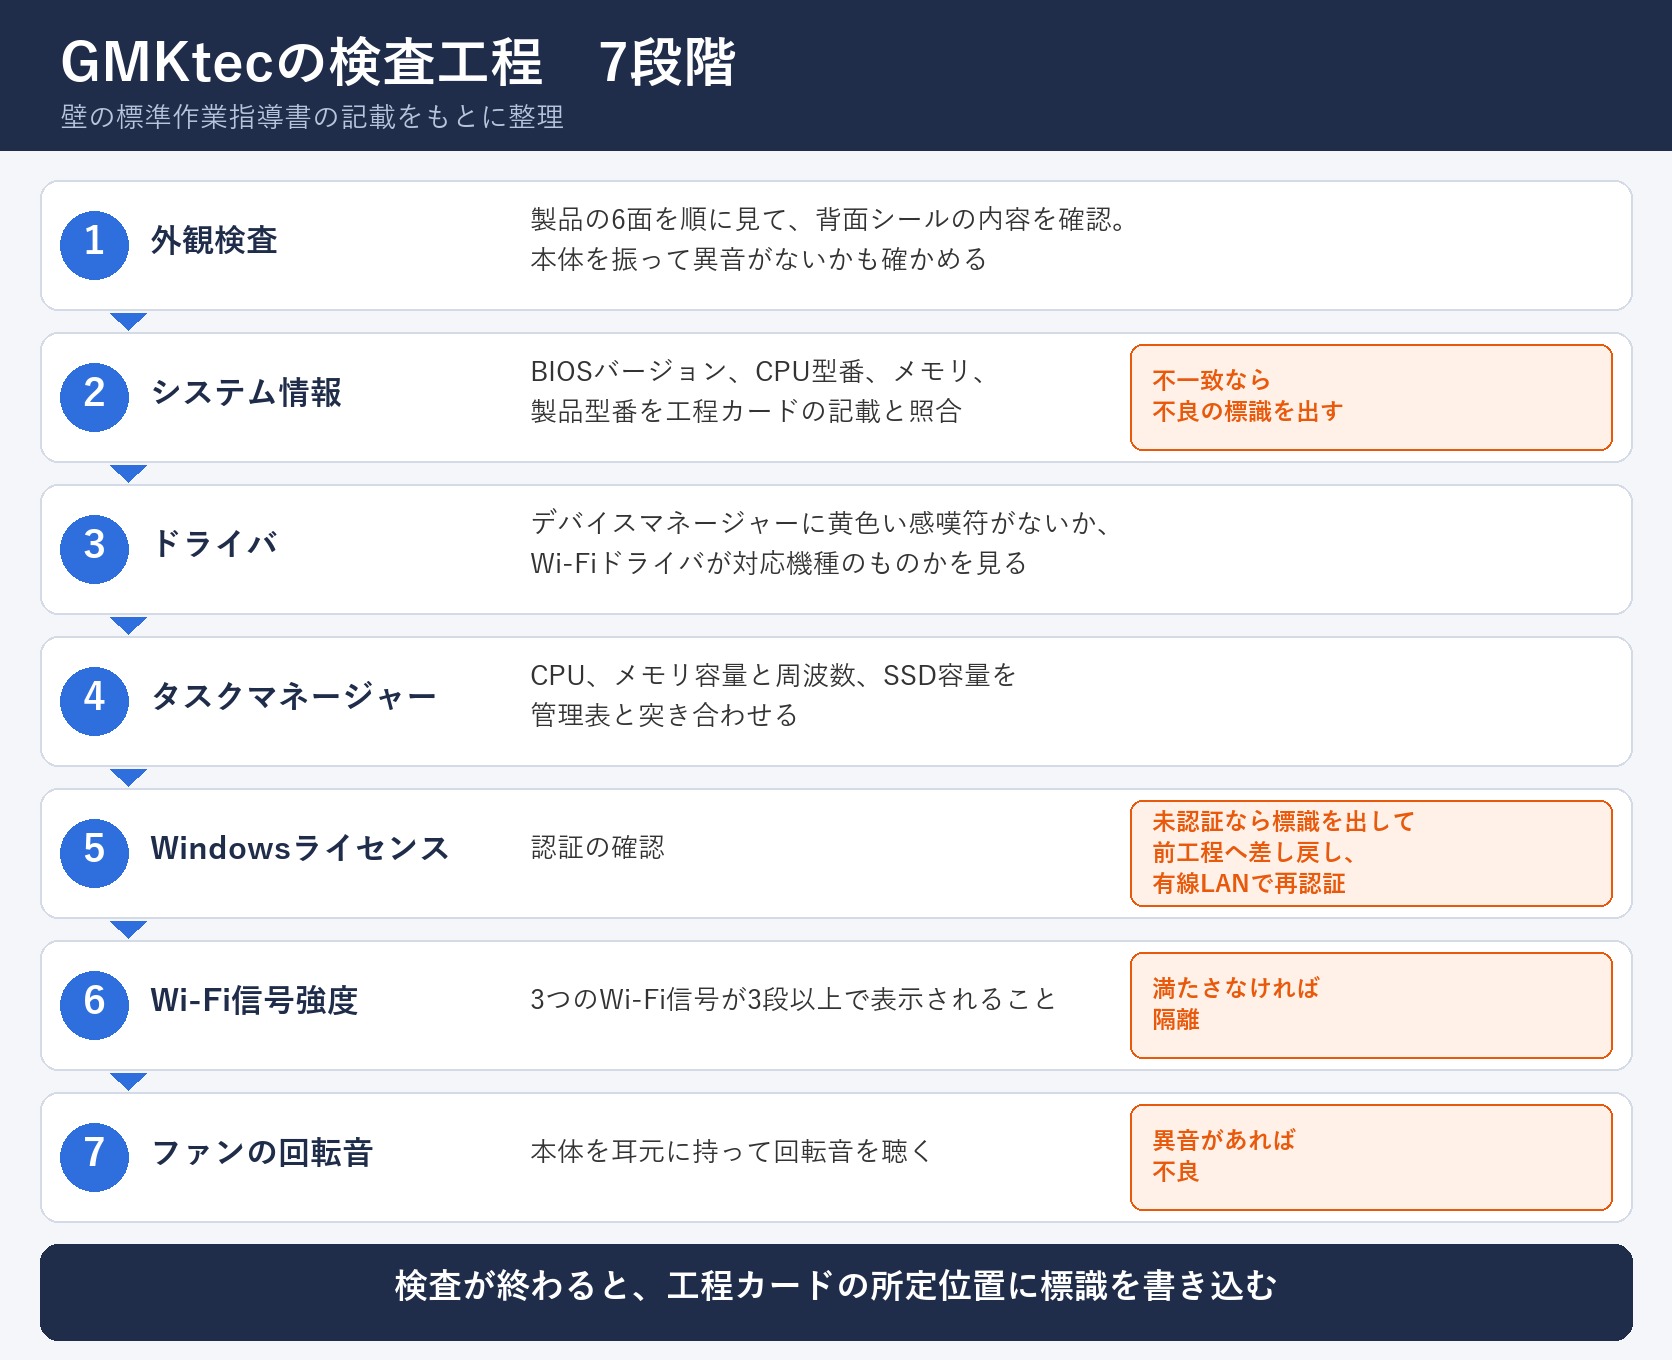
4段階目は「タスクマネージャーでの突合」。CPU・メモリの動作周波数やSSD容量を管理表と照合します。5段階目は「Windowsライセンス認証」。未認証の個体は標識を出して前工程へ差し戻し、有線LANに接続して認証をやり直す手順まで決められています。6段階目は「Wi-Fi信号強度」。規定のWi-Fi信号が3本以上受信できていることを条件とし、満たさない個体は即座に隔離。そして最後の7段階目が「ファン回転音の聴感検査」。本体を耳元に近づけてファンの異音を聞き分けます。すべての検査をパスして初めて、工程カードの所定位置にチェックが書き込まれます。
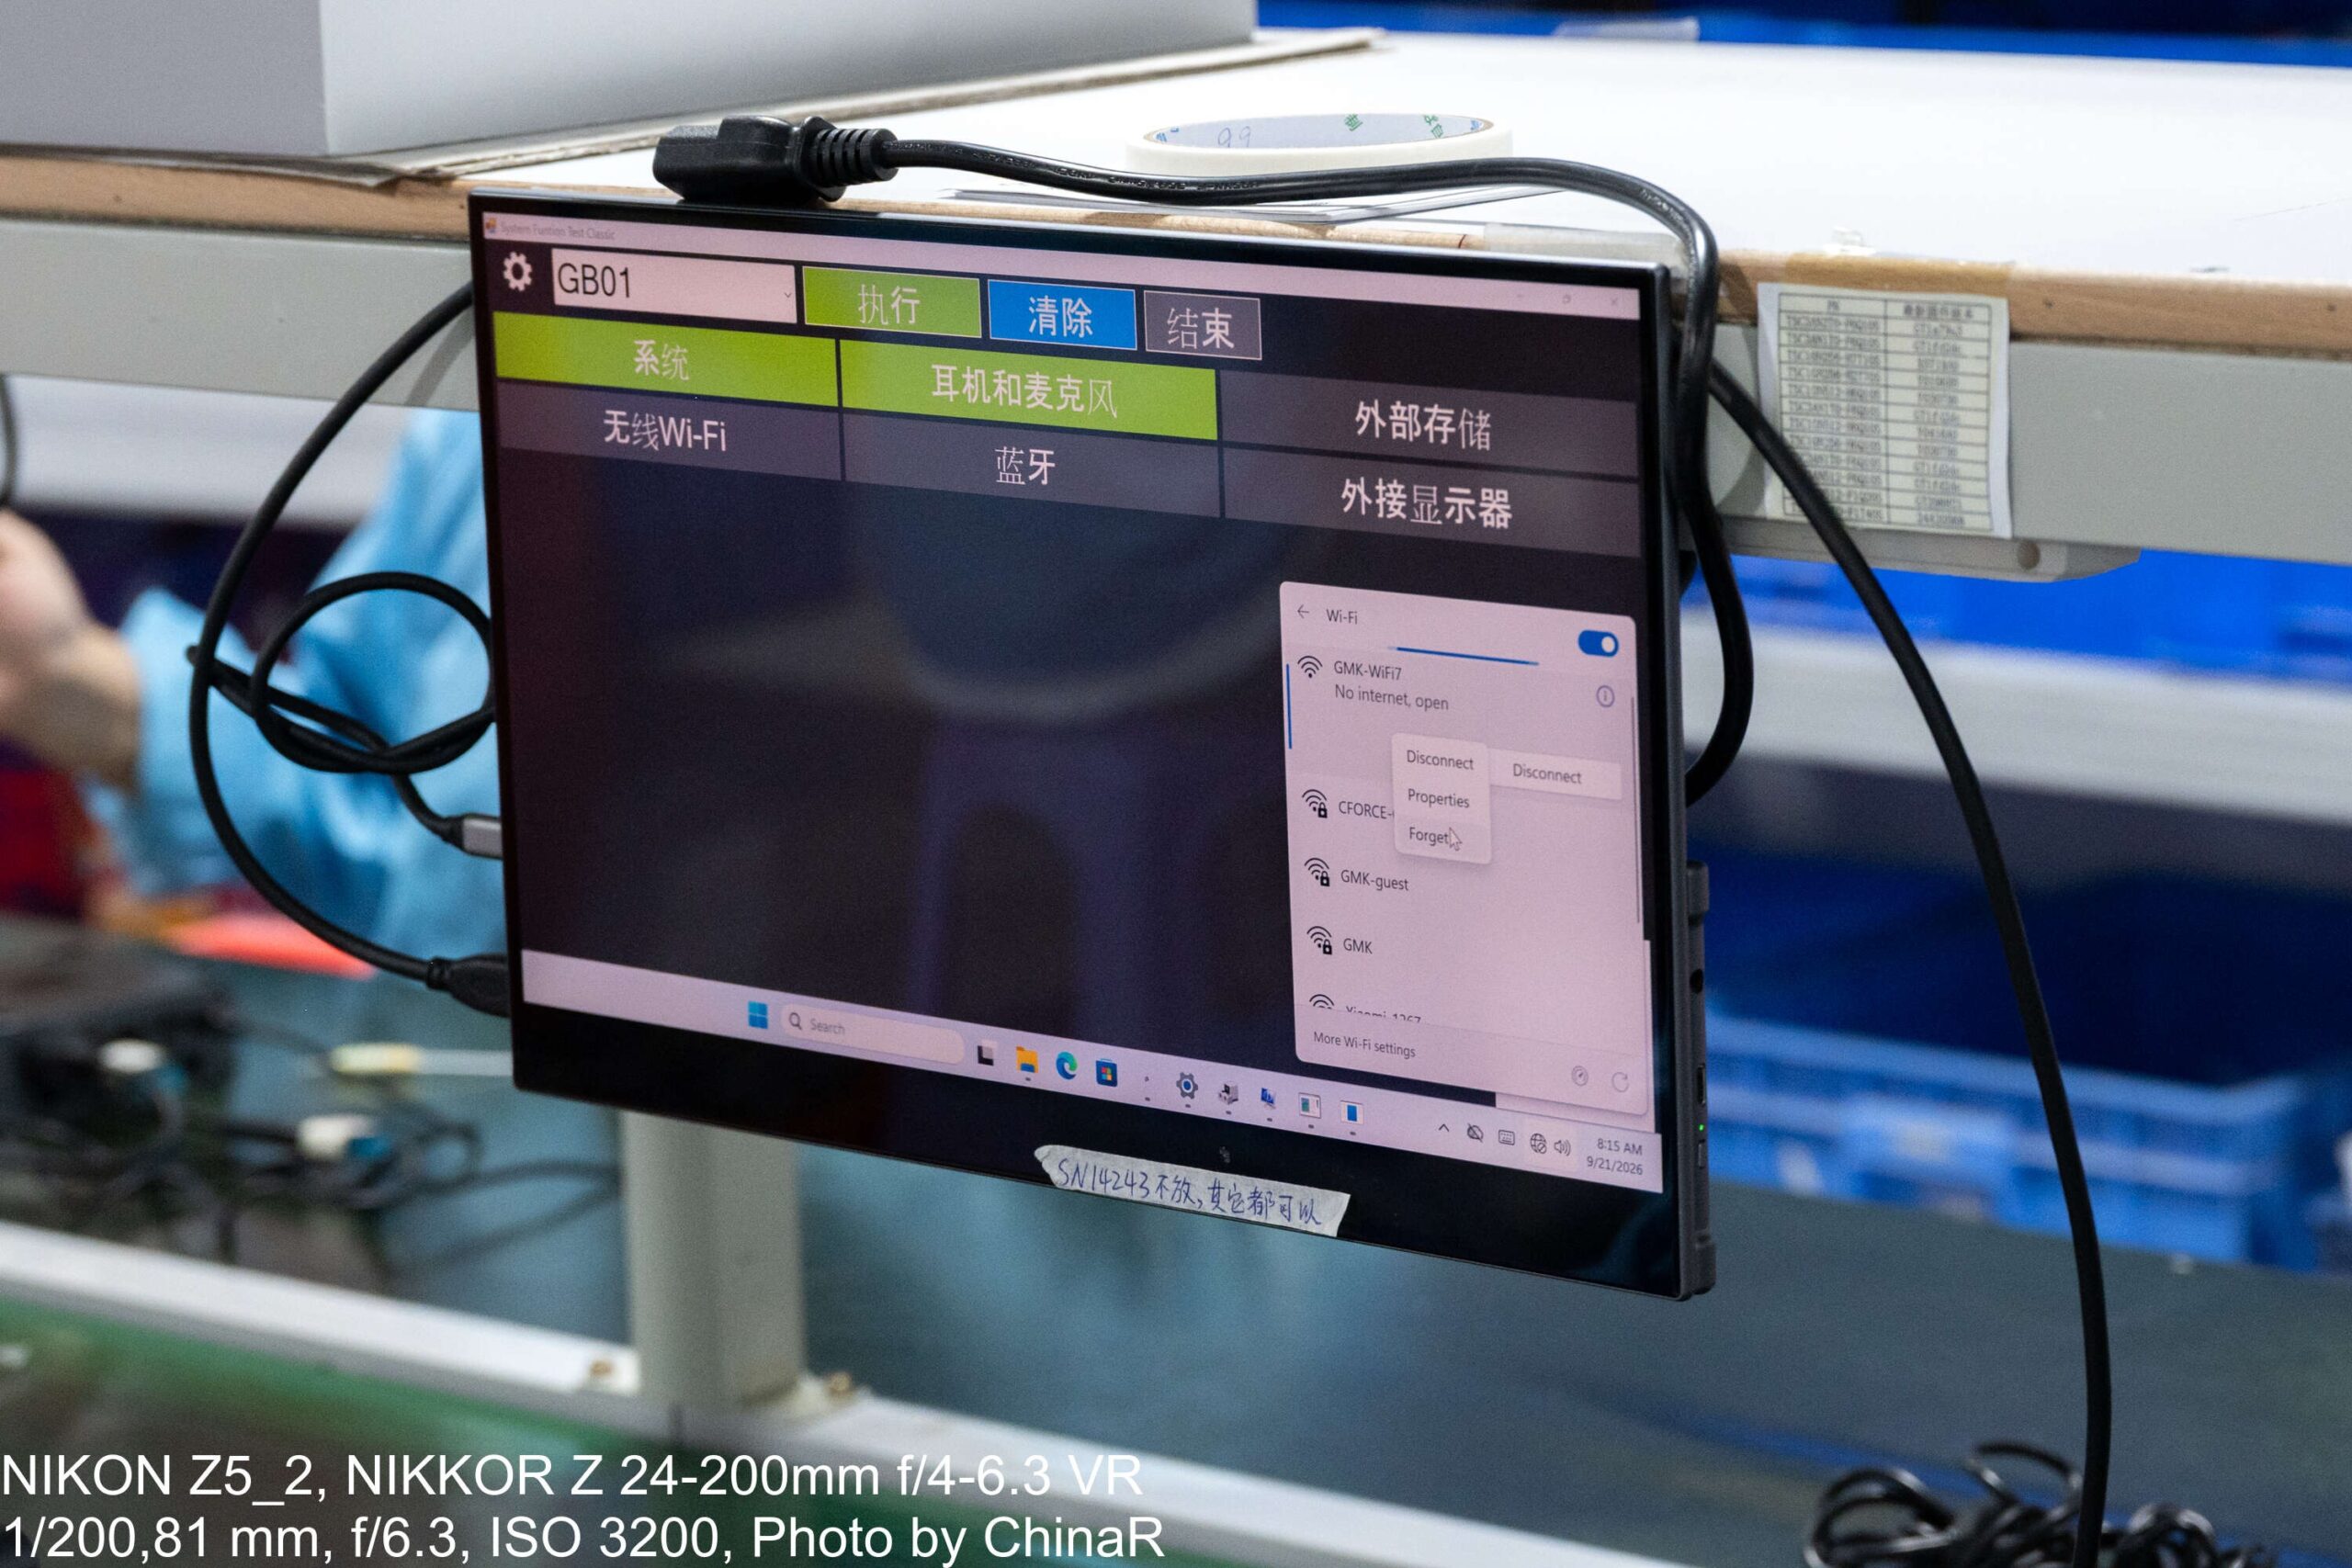
実際のテストは「System Function Test Classic」という専用の検査ソフトを介して進行します。検査員は機種コードを選択し、担当するテスト項目を実施。項目は「システム」「イヤホン・マイク」「外部ストレージ」「無線Wi-Fi」「Bluetooth」「外部ディスプレイ」の6つ。画面上ではシステムとイヤホン・マイクの2項目が緑色で合格表示となり、残りの項目が診断中となっていました。
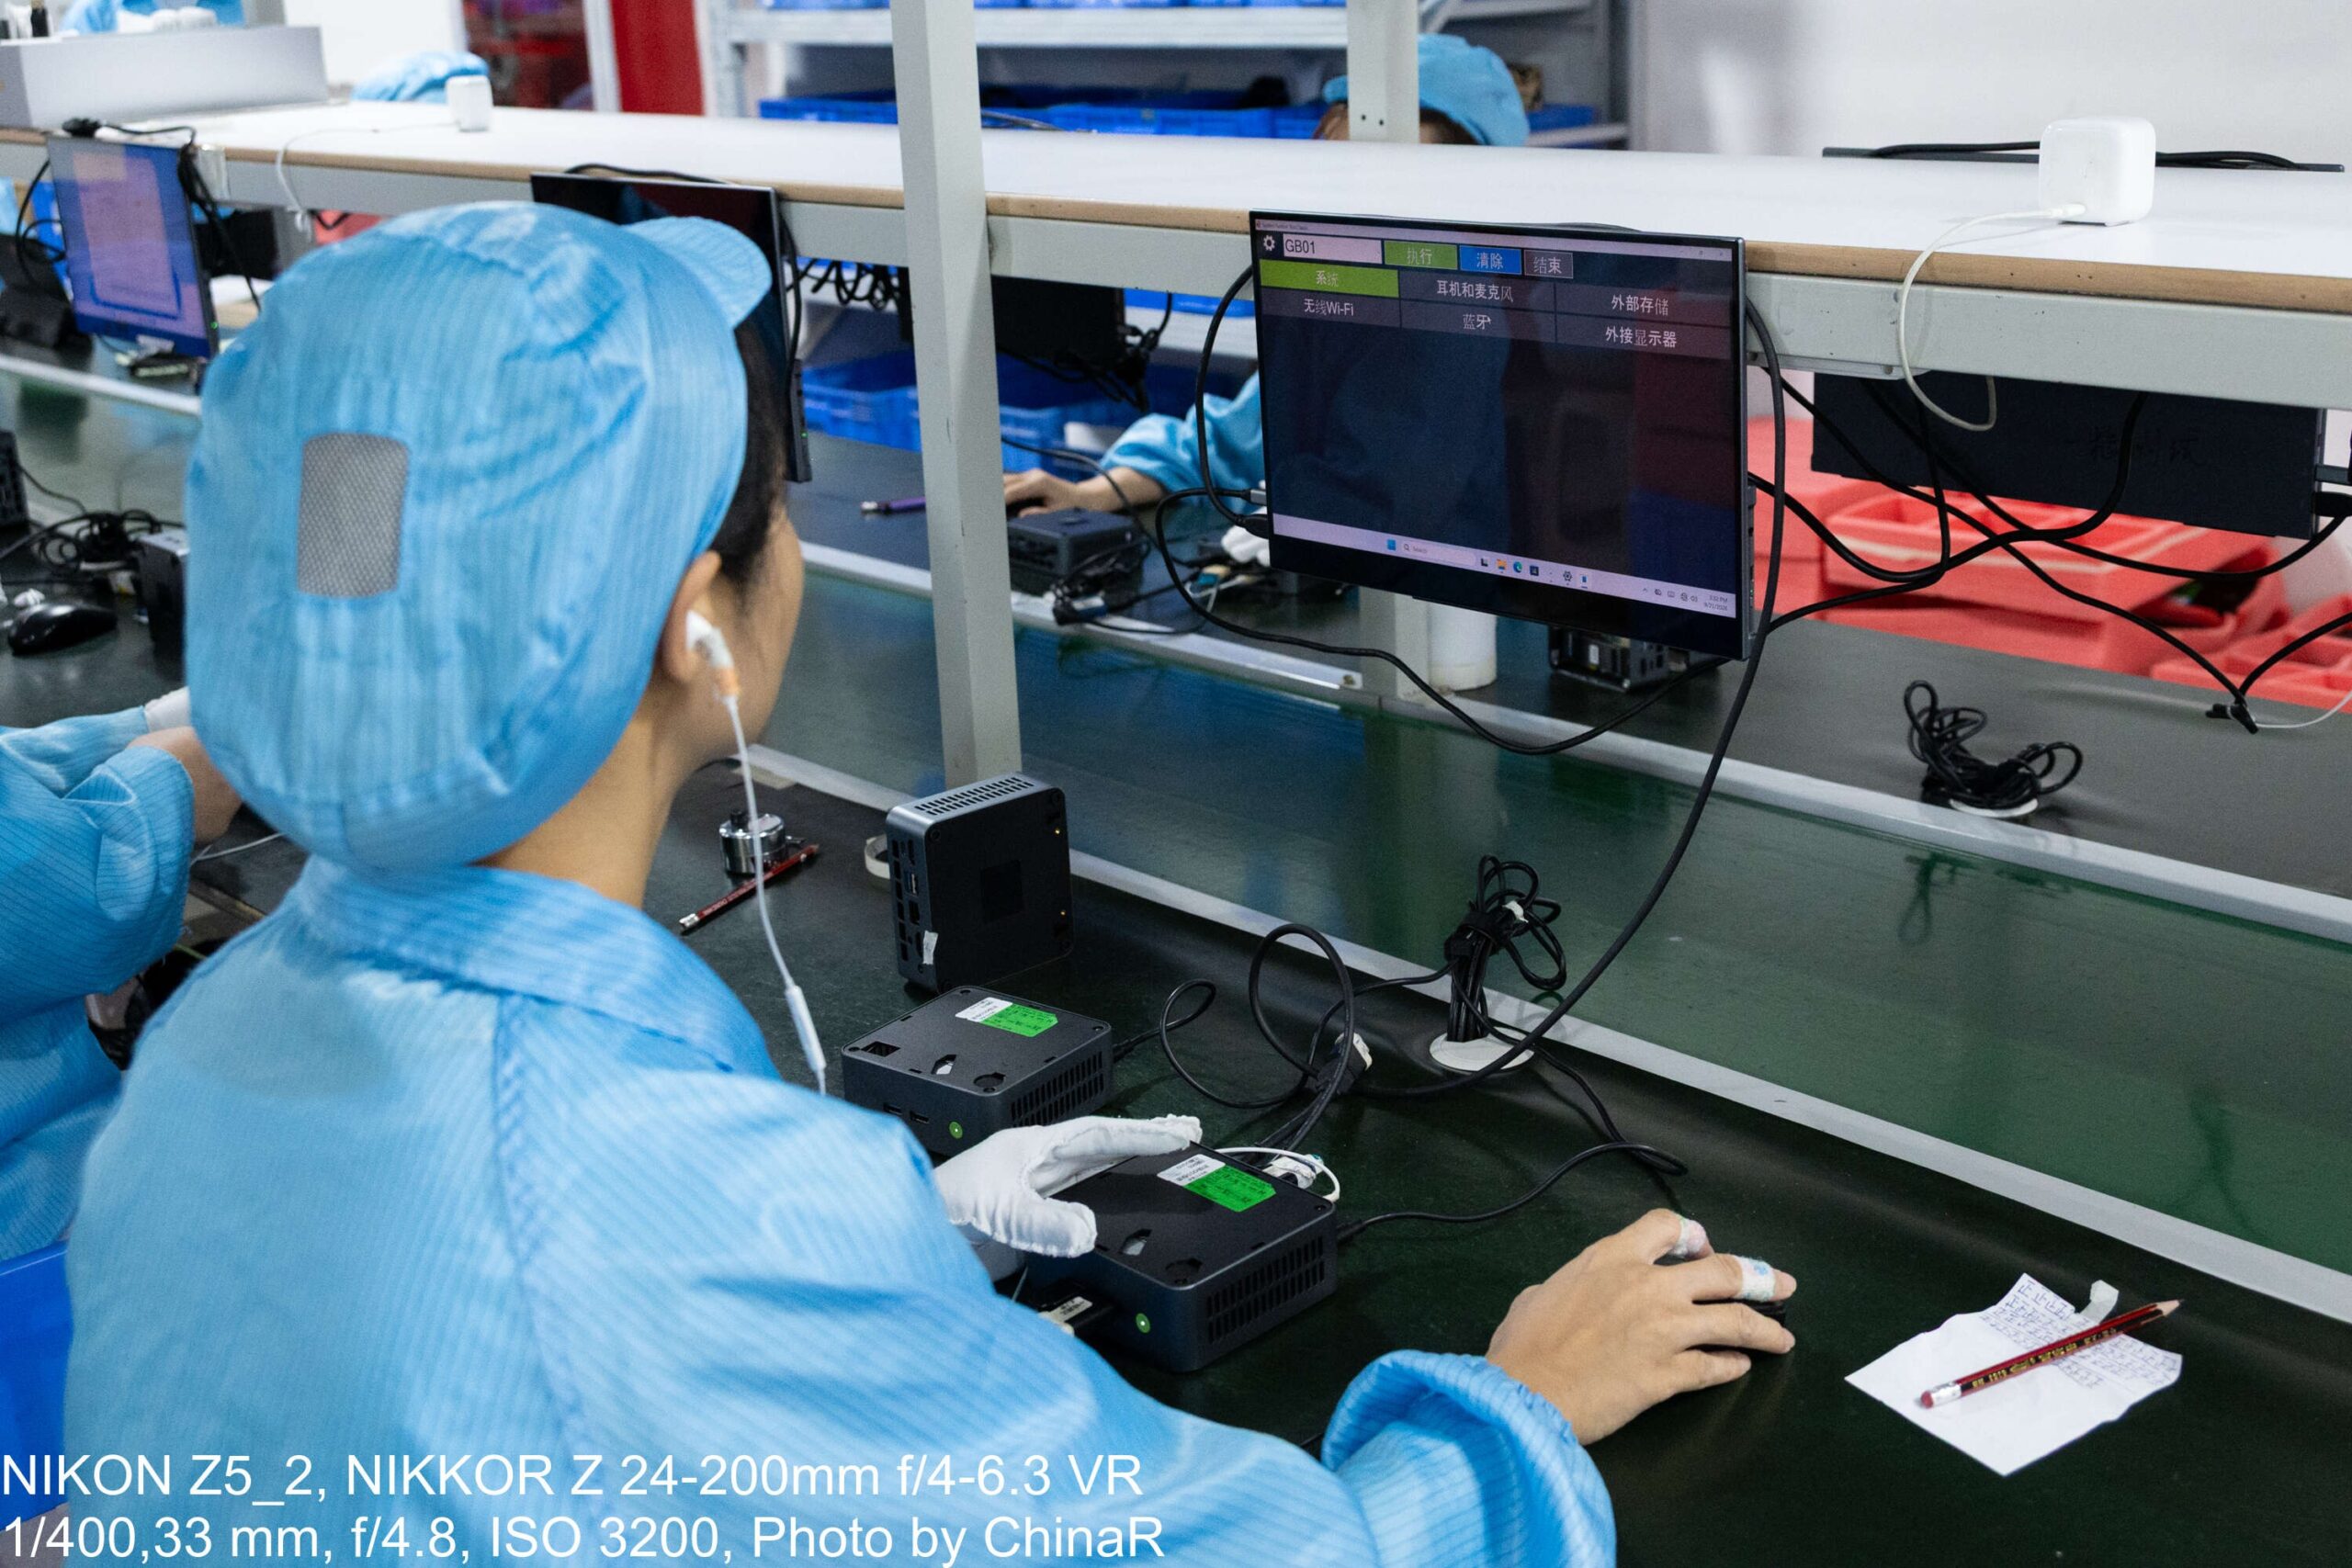
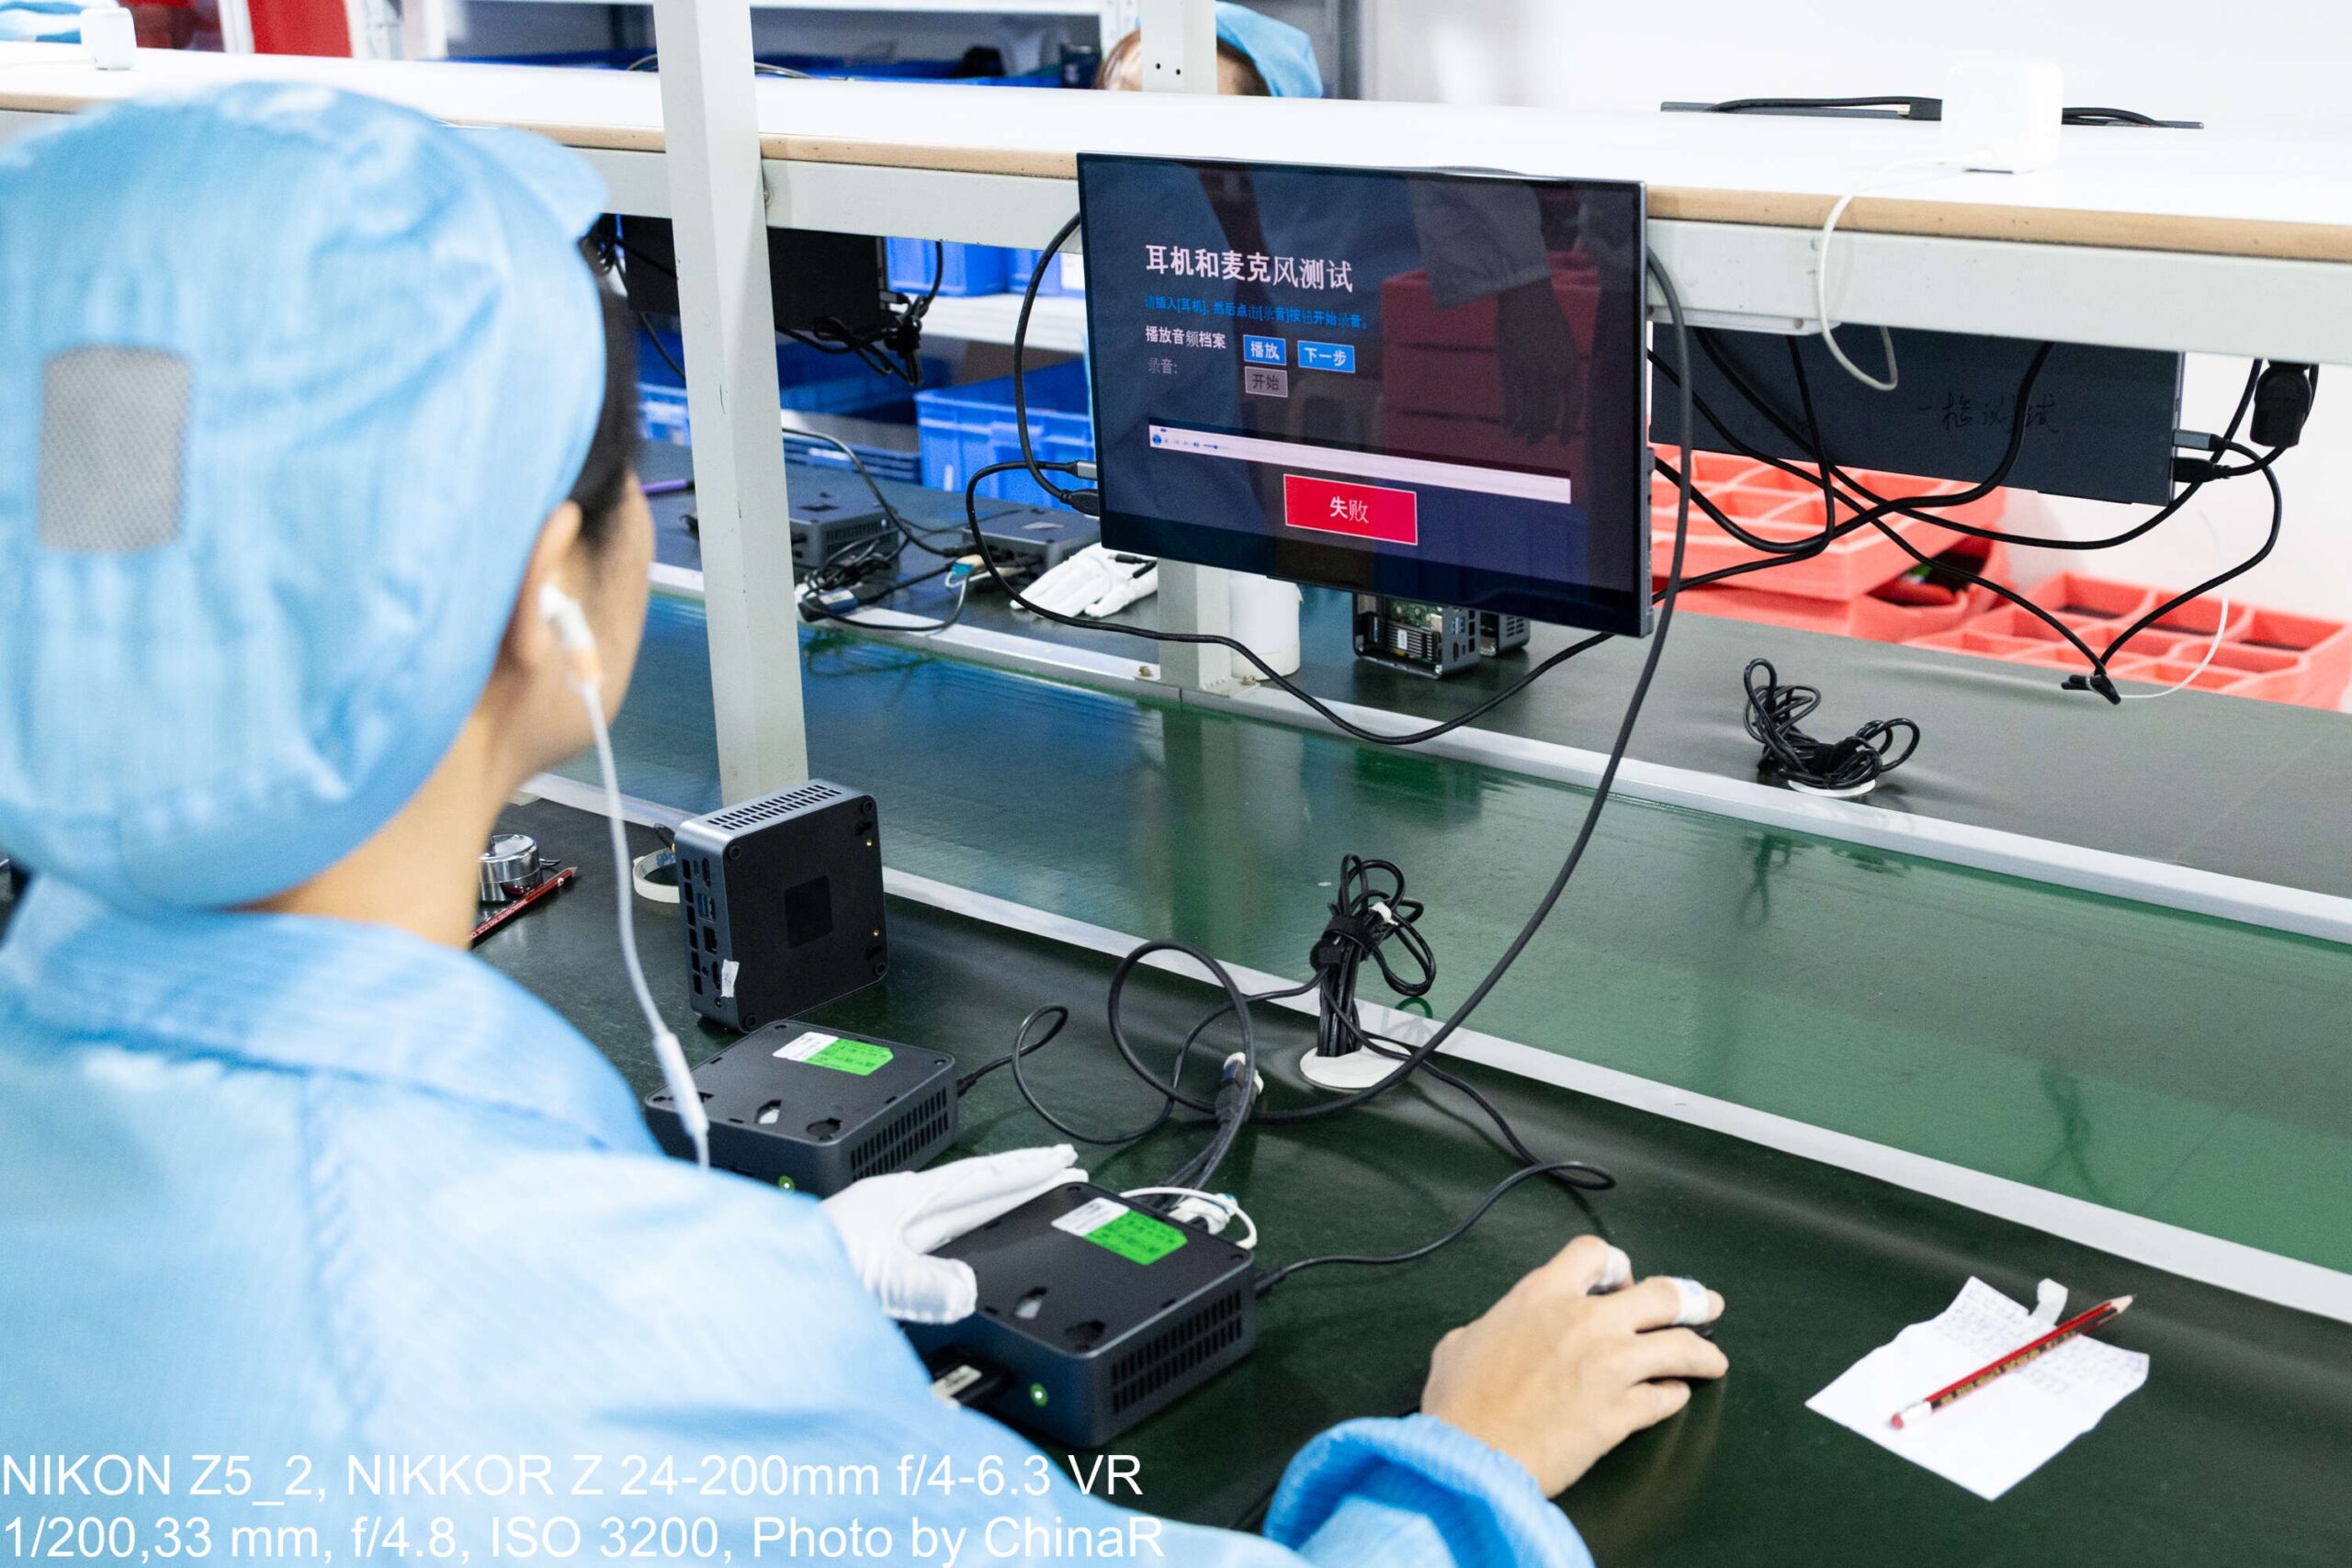
イヤホンとマイクの試験では、作業者がイヤホンを耳に付けて音声を確かめます。テスト中には画面に赤い「失敗」のボタンが出て不具合があったらすぐに失敗した、というフラグを立てられるようになっていたのもポイント。わずかな不具合であっても作業者も見落としたり、フラグを立て忘れるというのを避けられるようになっていました。
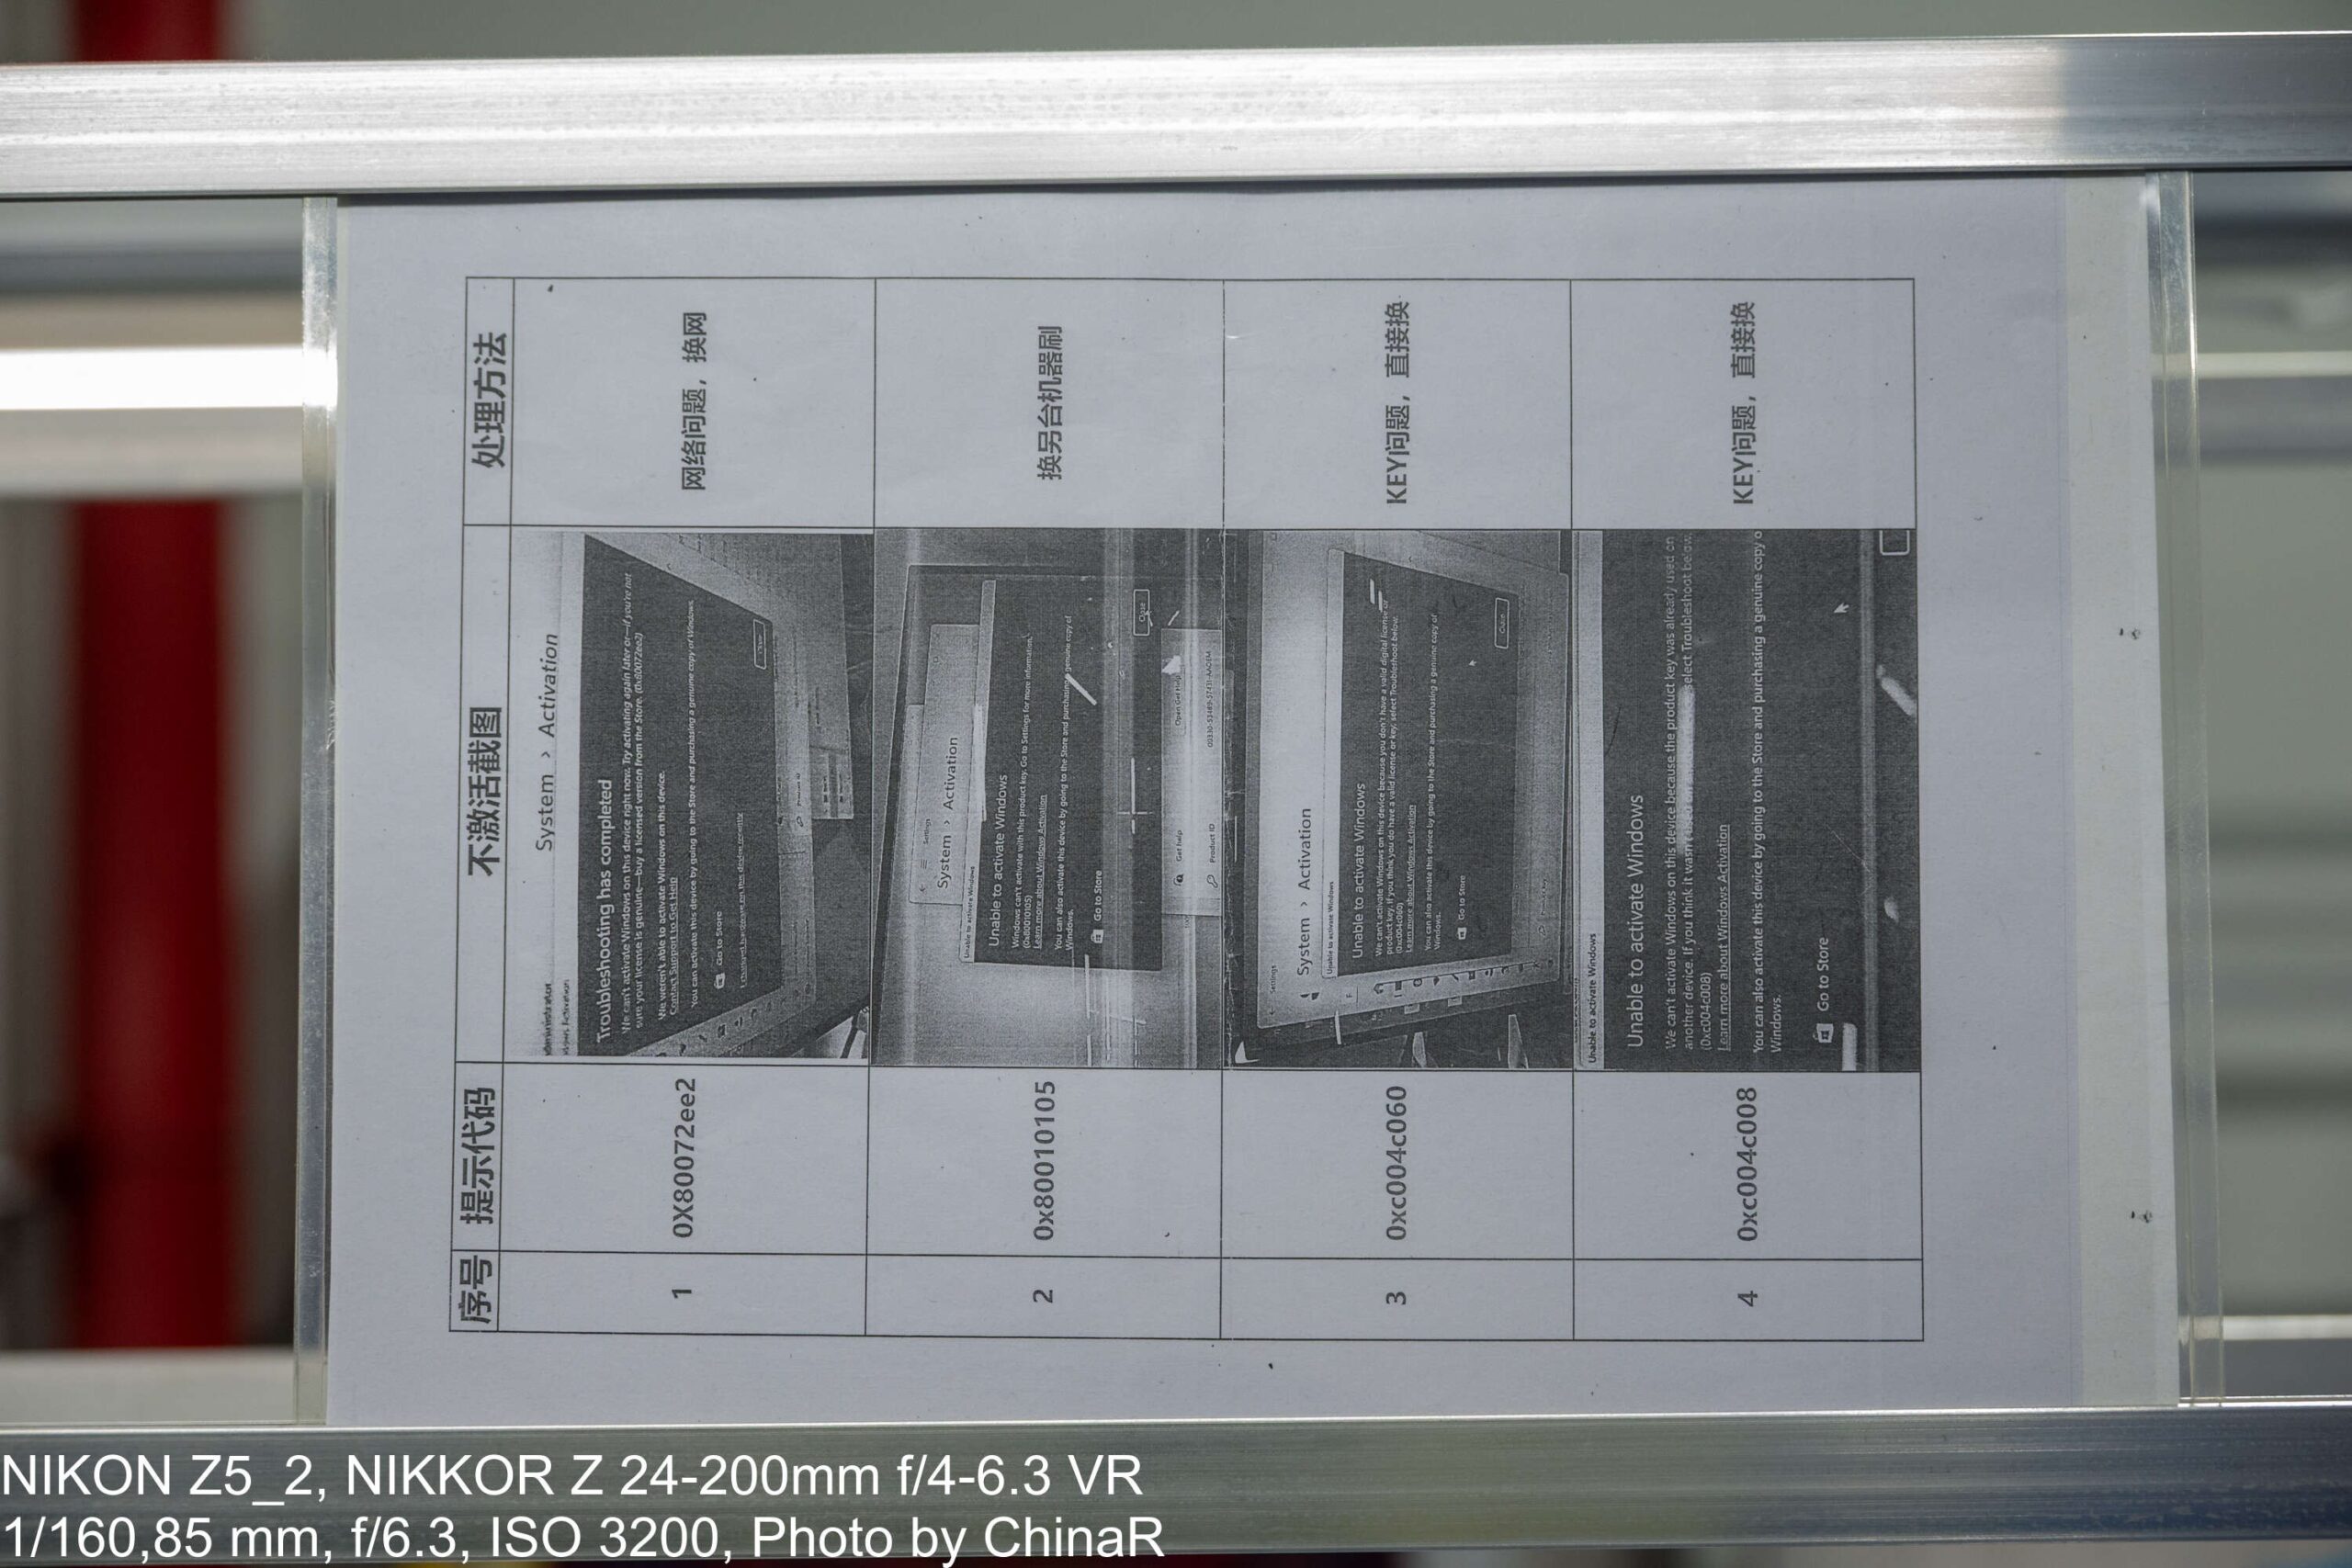
壁面には、Windowsのライセンス認証が通らなかった際の対処表も掲示。エラーコードごとに処置が整理されており、たとえば「0x80072ee2」ならネットワーク不具合のため回線を変更、「0x80010105」なら別機体で書き直し、「0xc004c060」「0xc004c060」はキー自体の問題のためライセンスキーを交換、といった具合です。各項目にはエラー画面のスクリーンショットが添えられており、現場で直感的に判断できるよう配慮されています。
室温34.8℃で8〜12時間連続稼働。過酷な環境での動作もエージング工程で確認
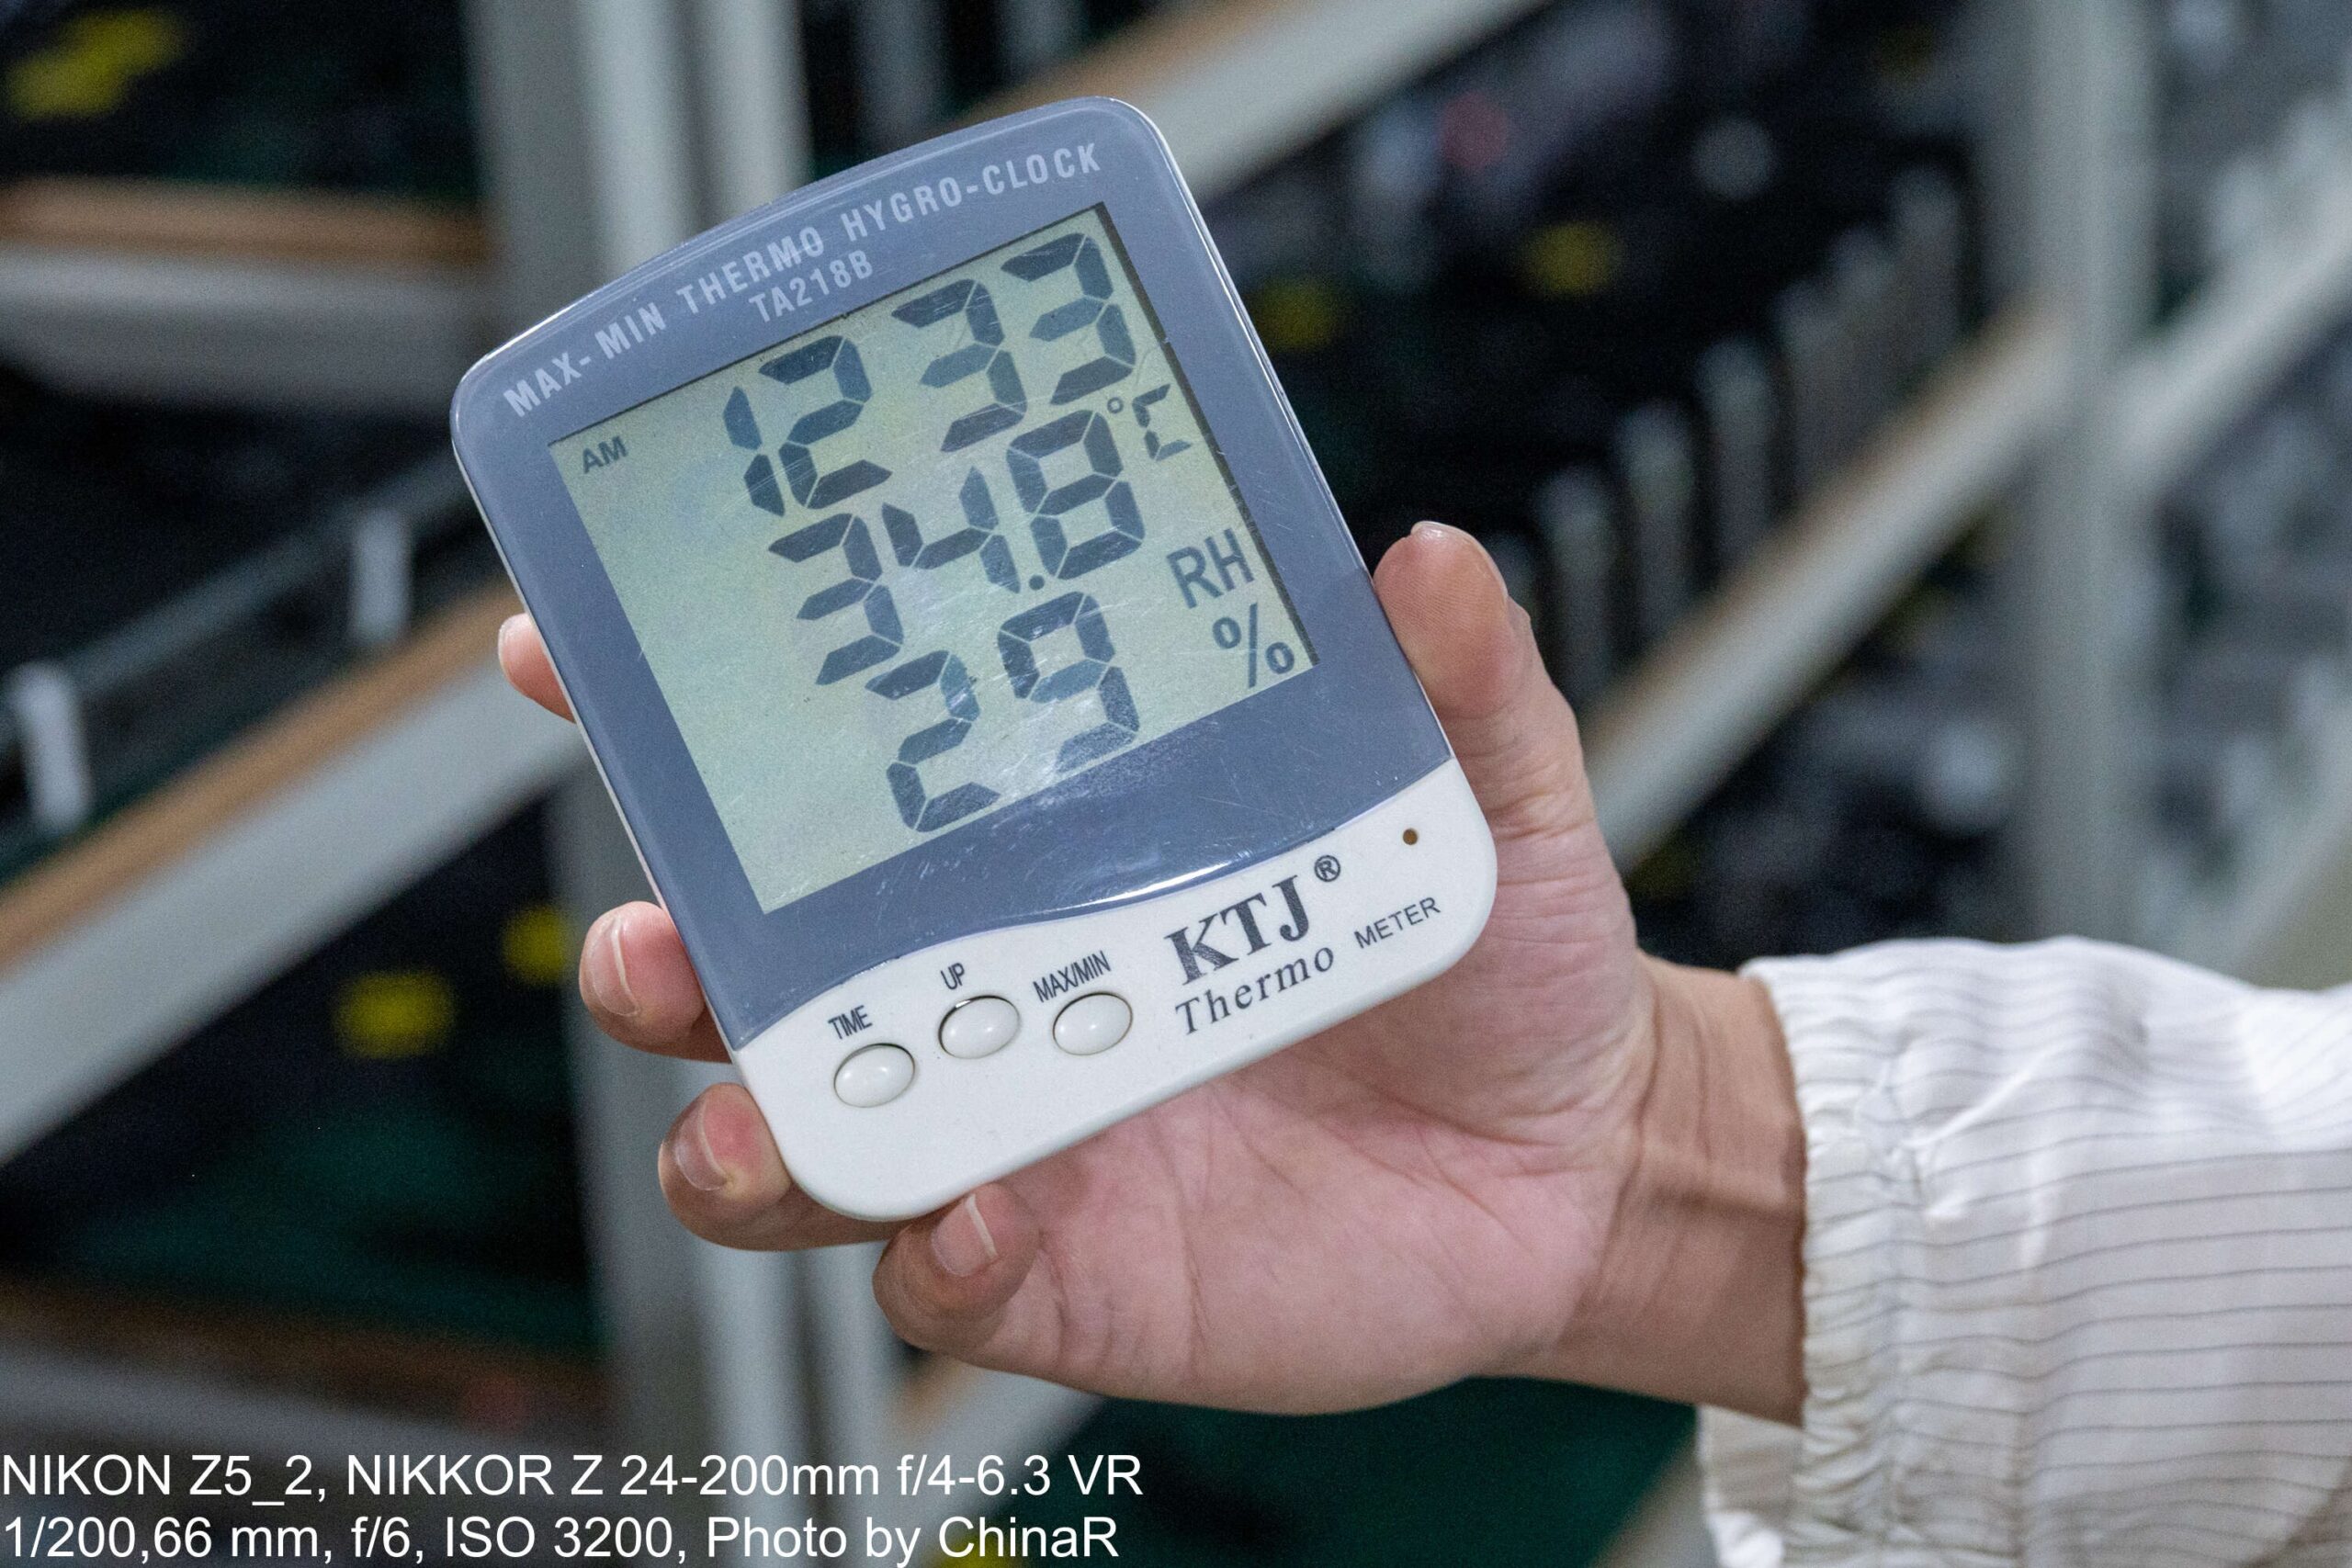
検査ラインを通過した製品は「エージング工程」へと移ります。案内されたエージング室の温湿度計は34.8℃・湿度29%を示しており、空調の効いた前の部屋から一転して強い熱気を感じます。説明によると、過酷な実使用環境を想定してあらかじめ室温を上げており、最高で40℃、平均35℃前後を維持しているとのこと。この熱環境下で8〜12時間連続通電させ、初期不良を炙り出します(※なお、低温環境の再現は困難なため低温試験は実施していないとのこと)。
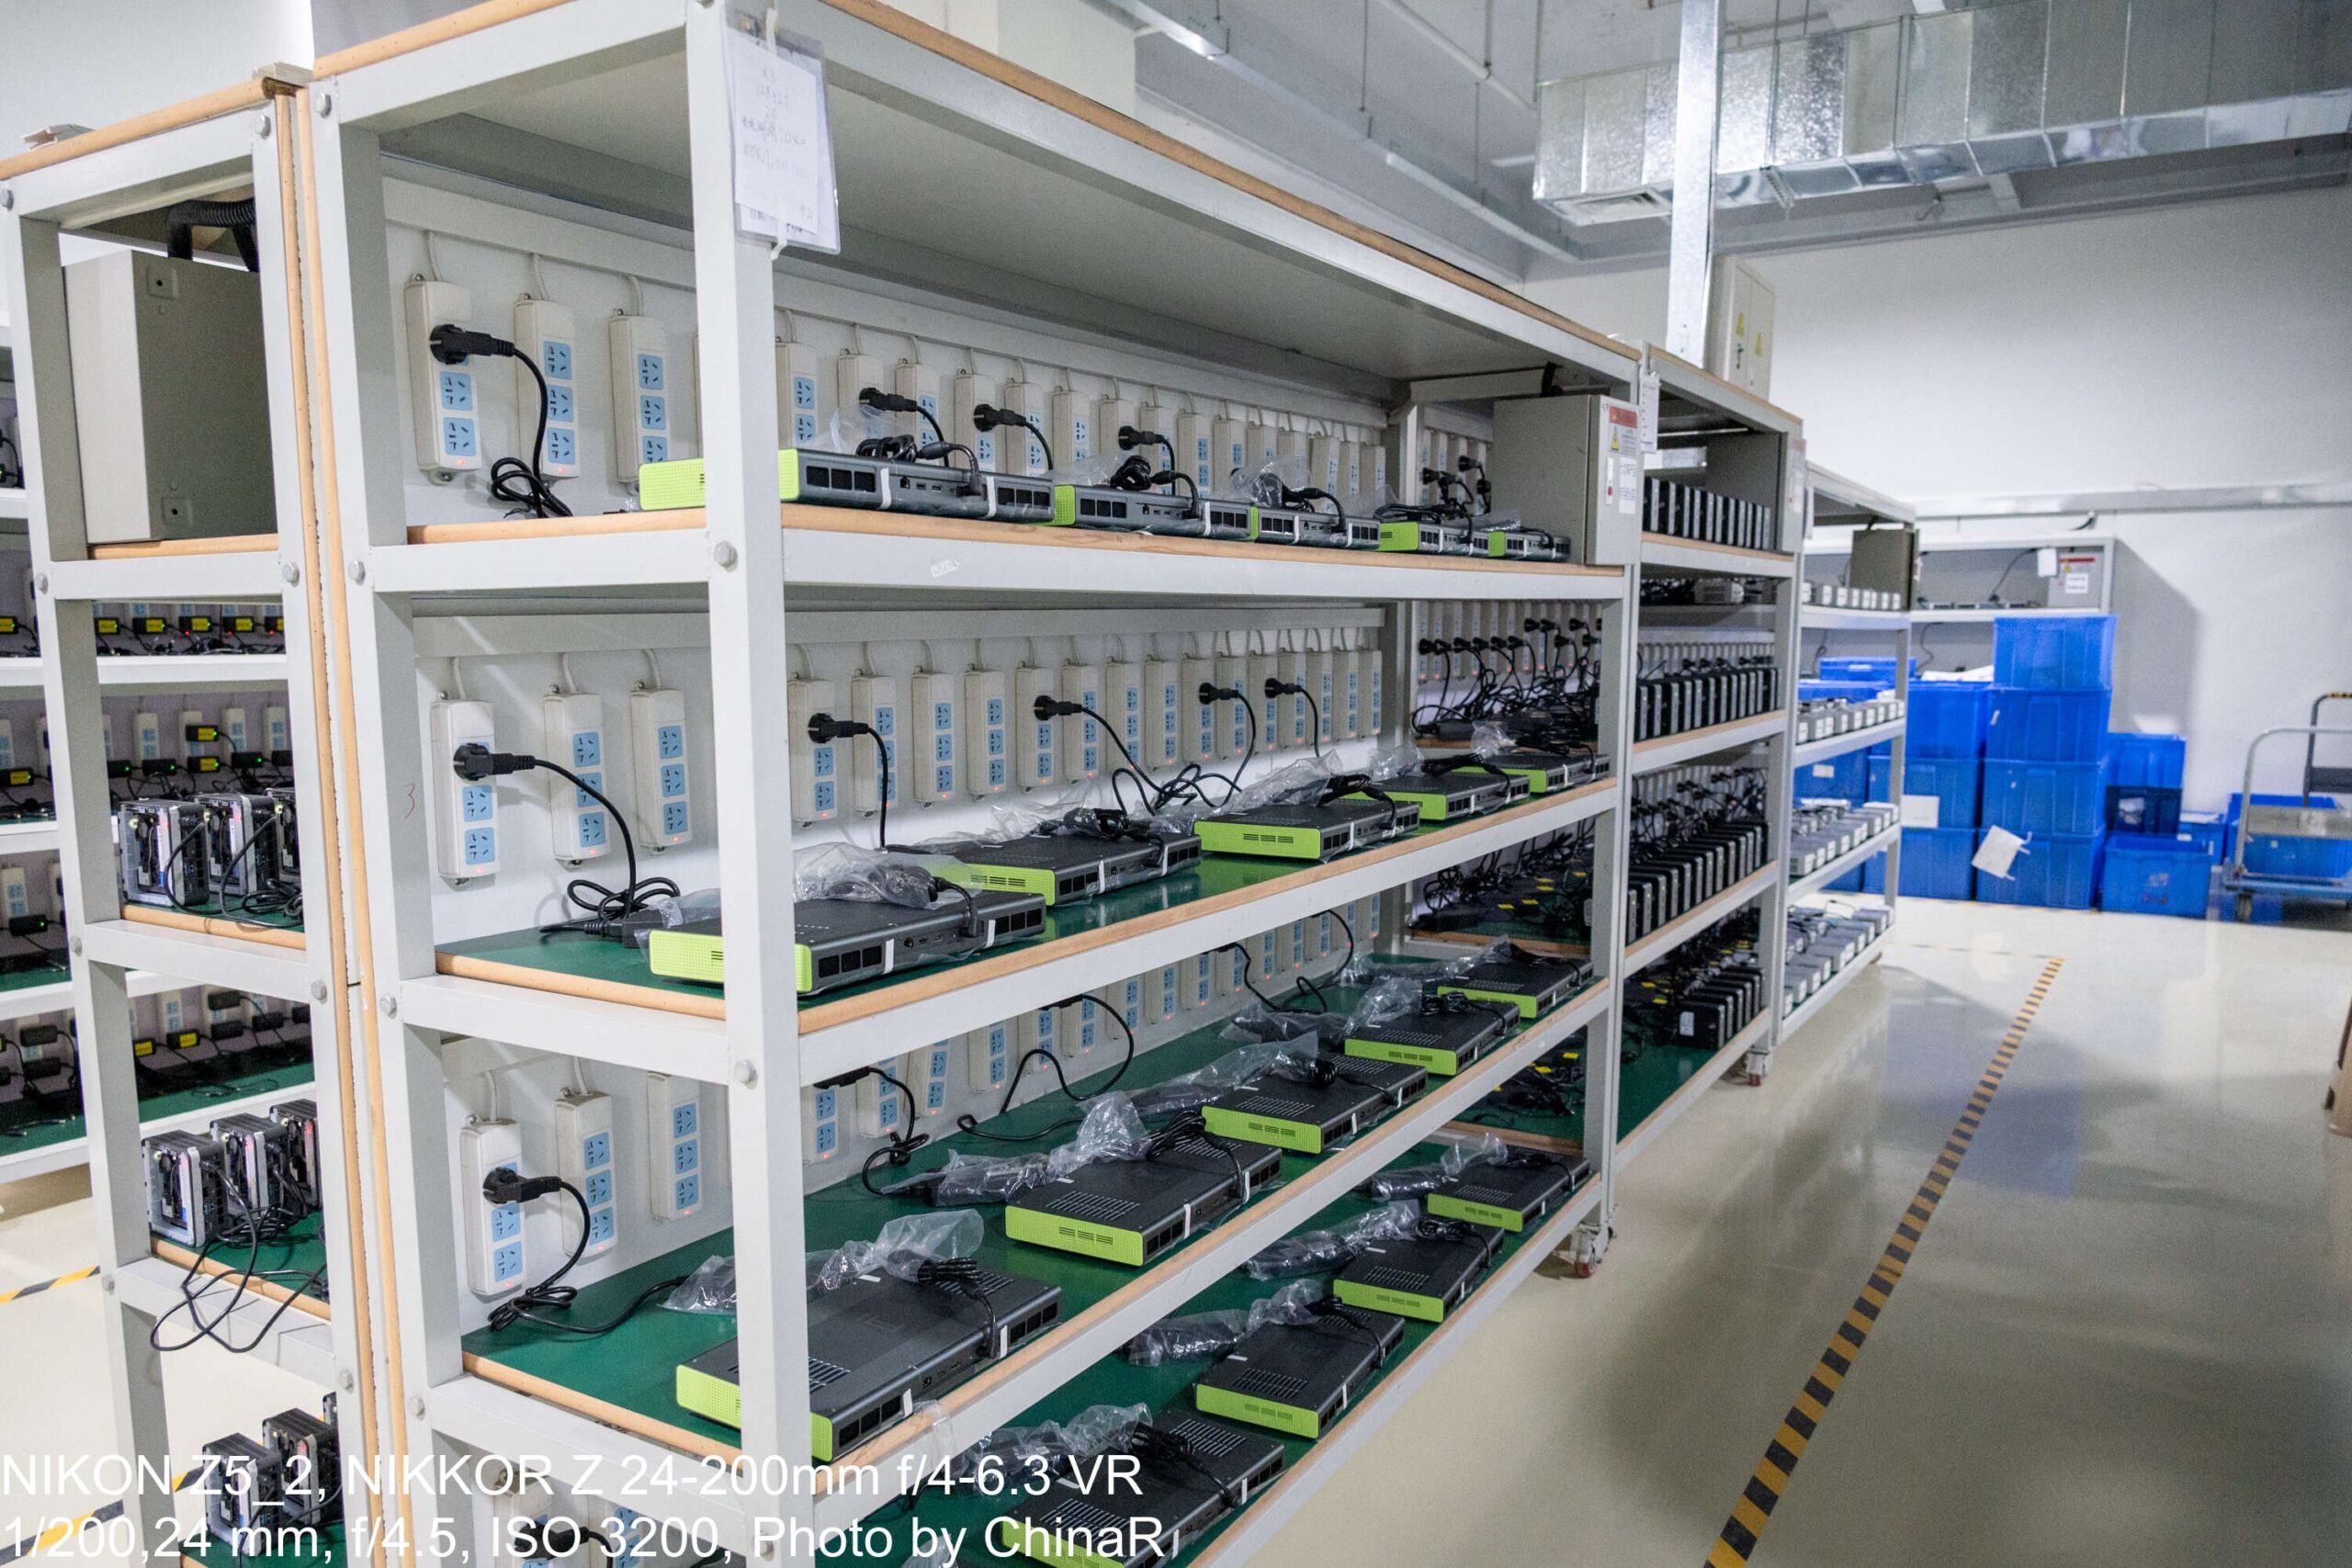
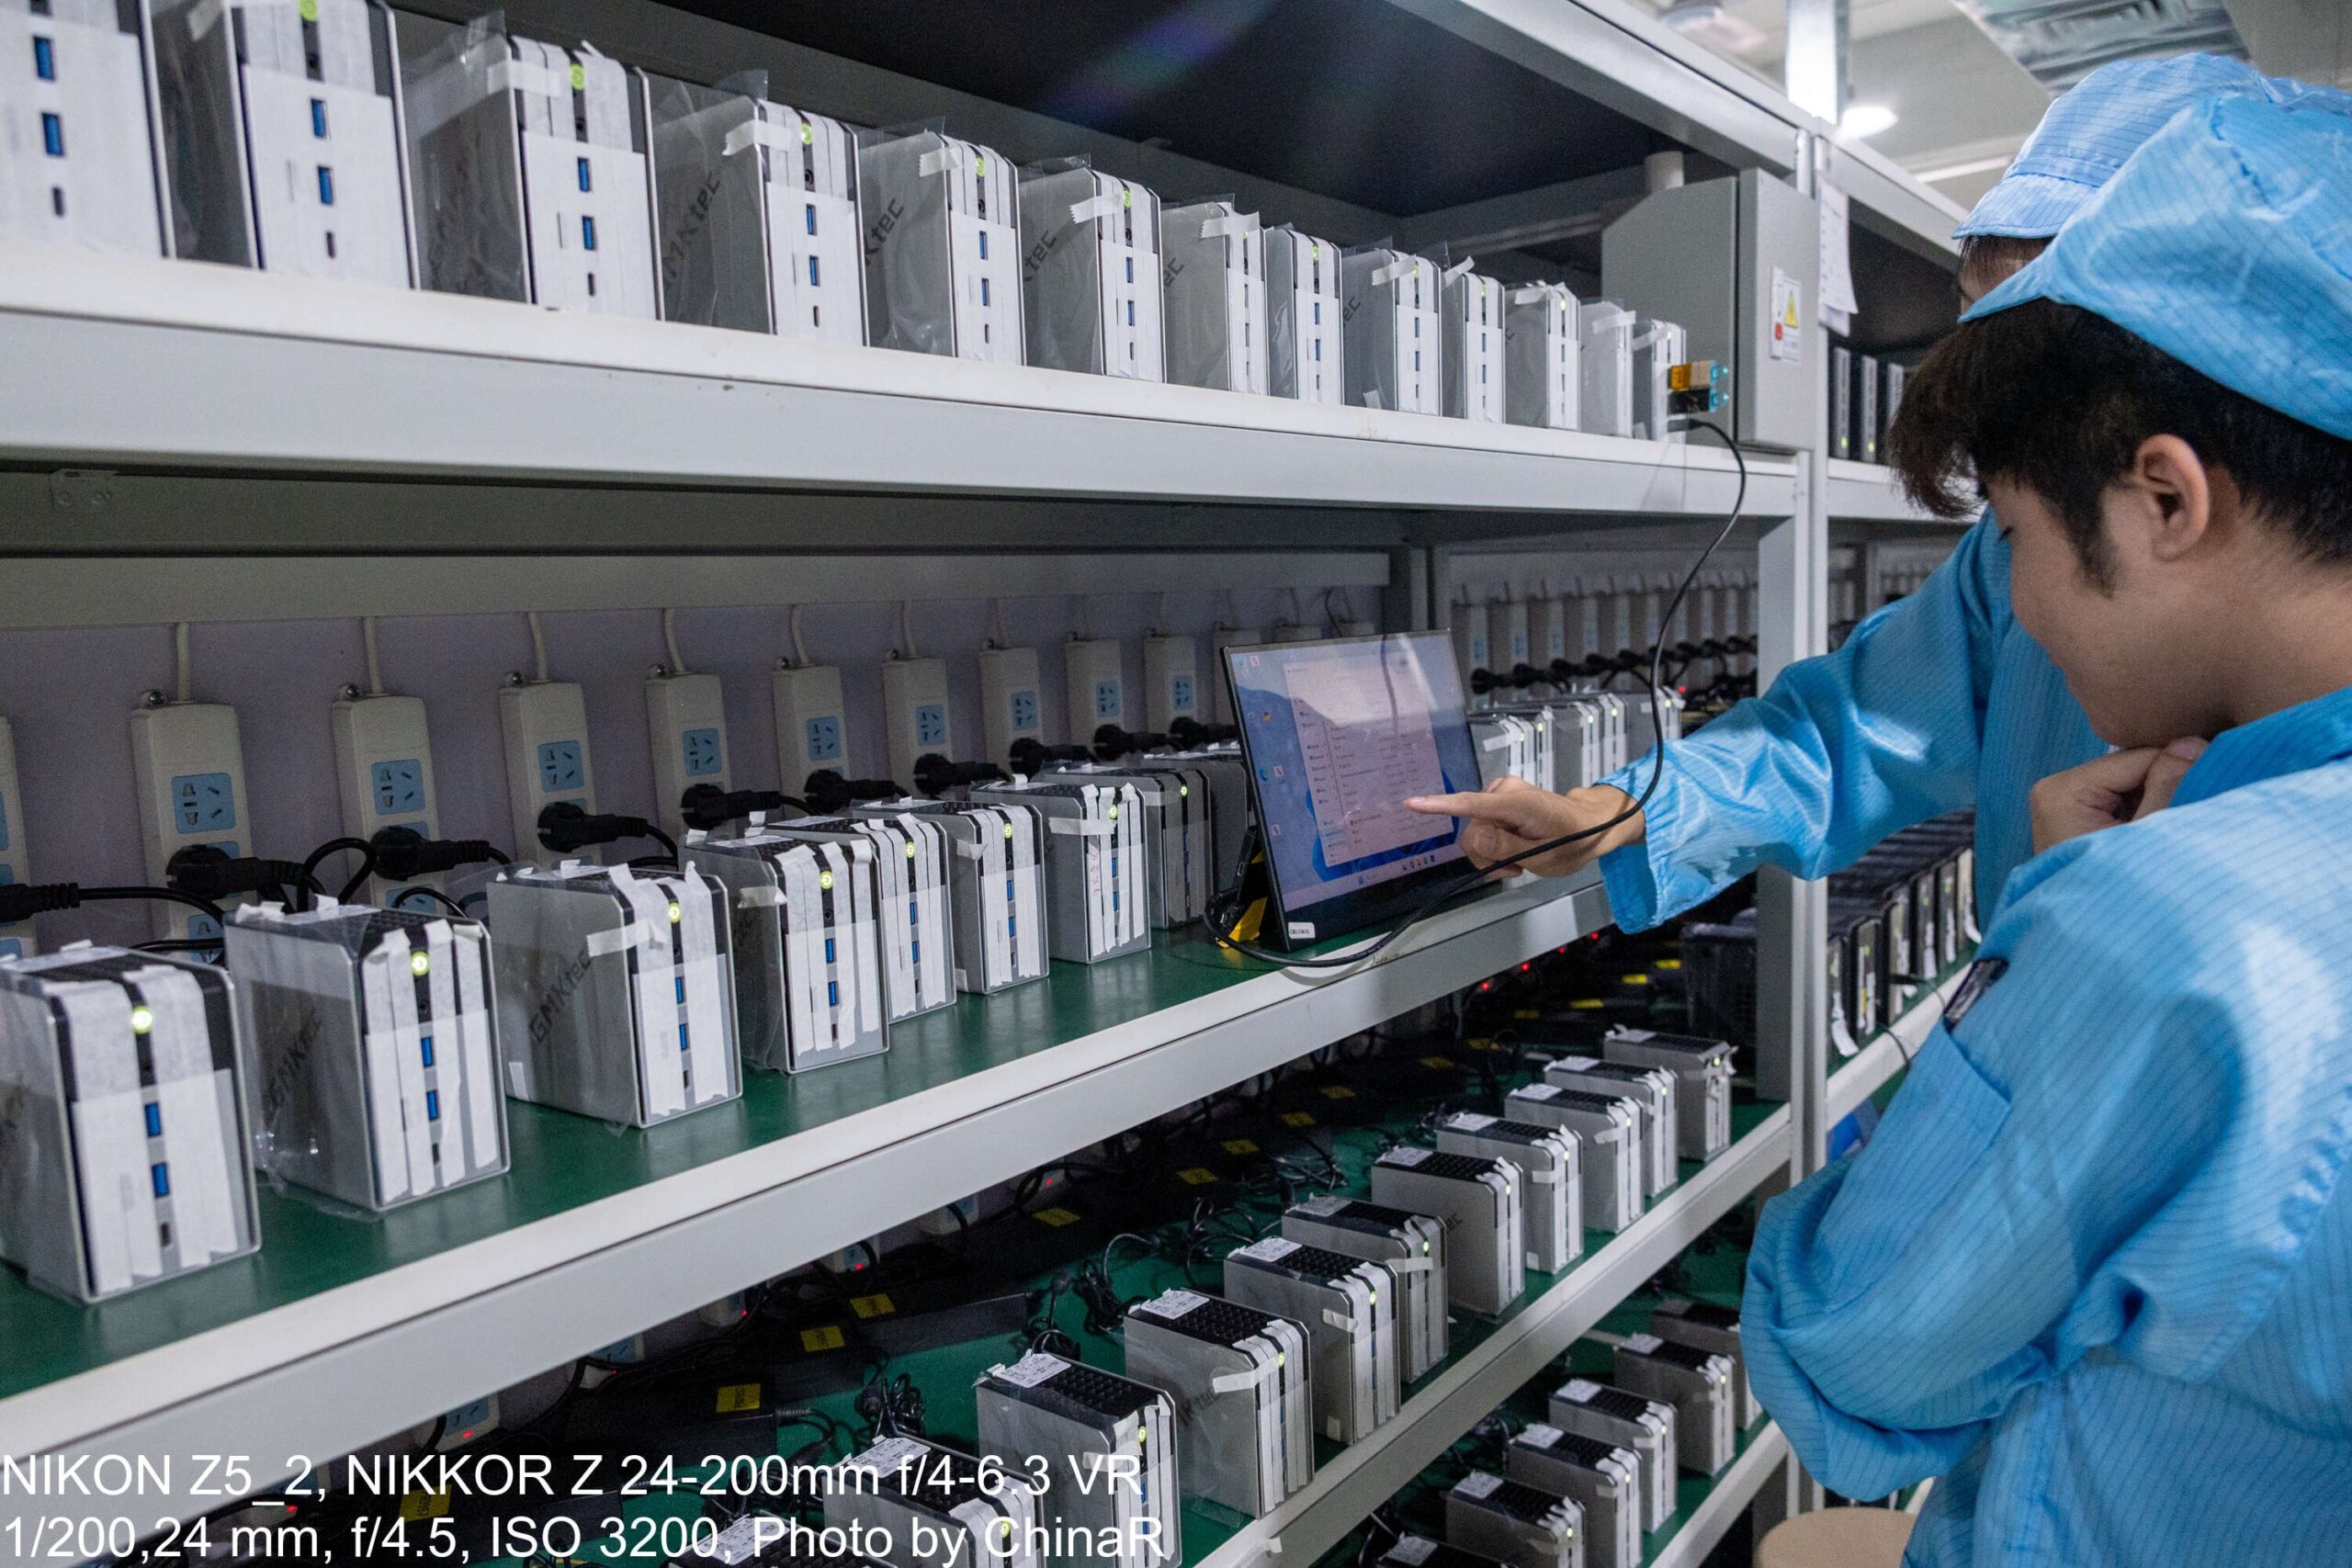
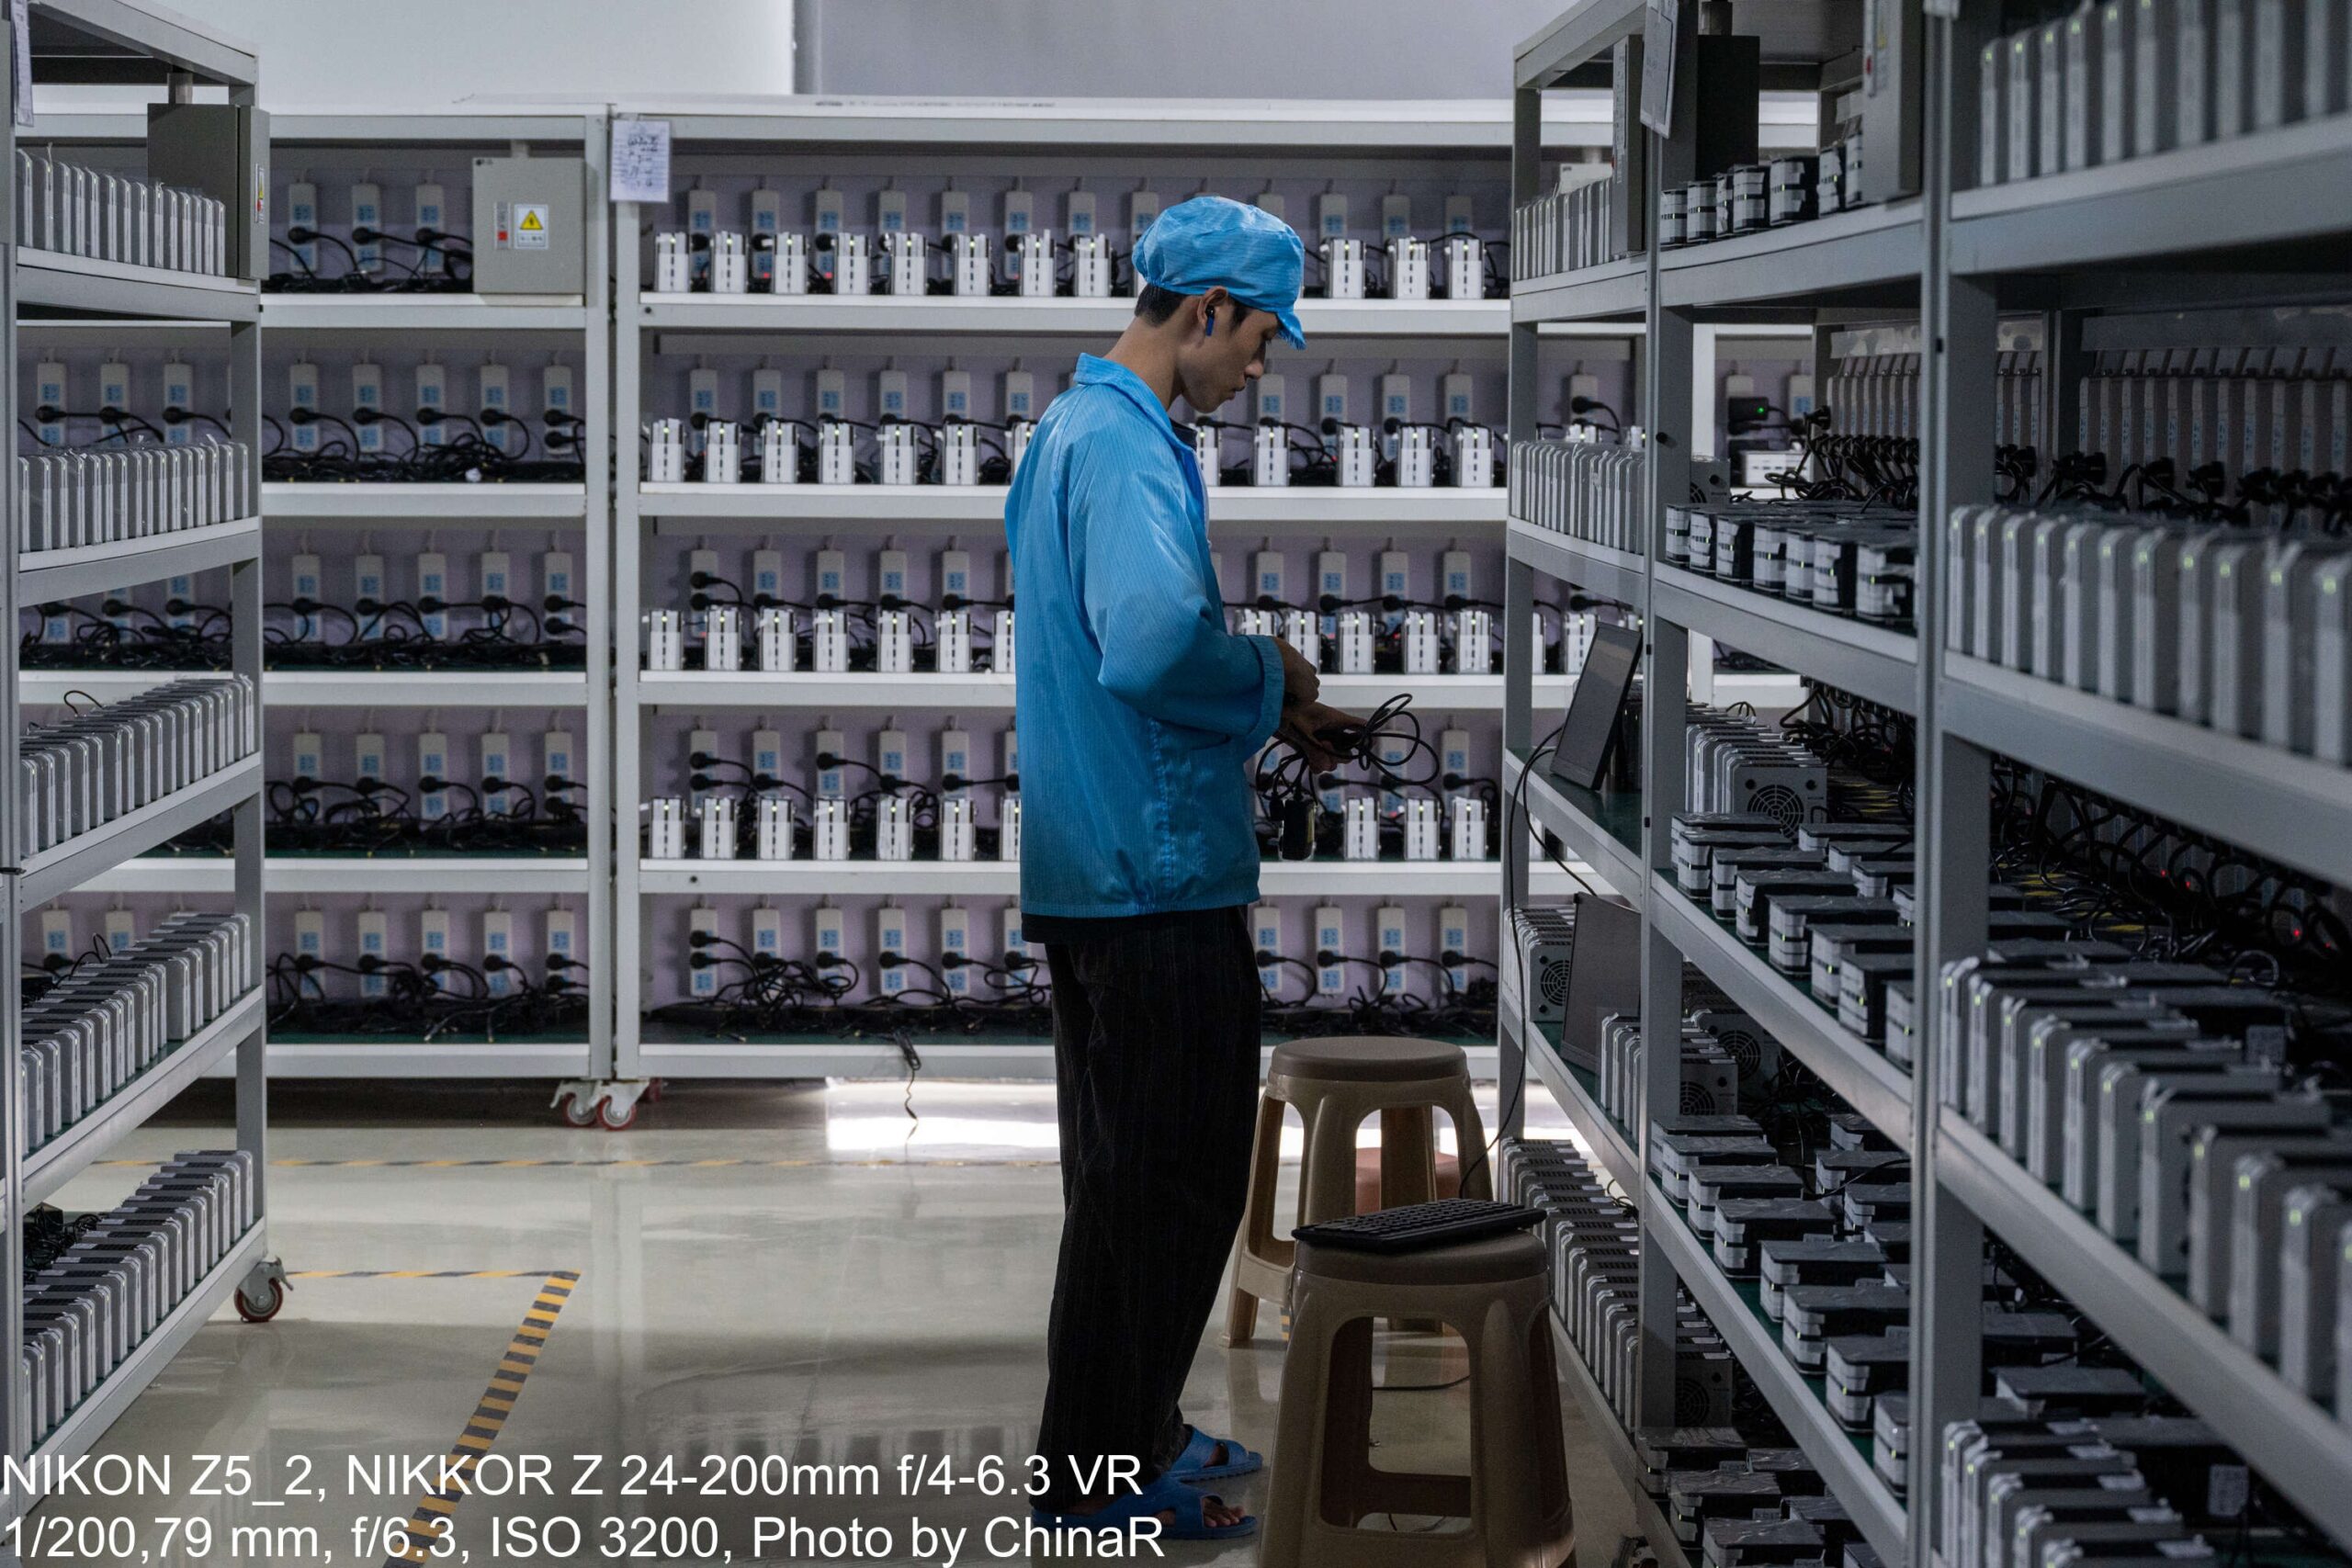
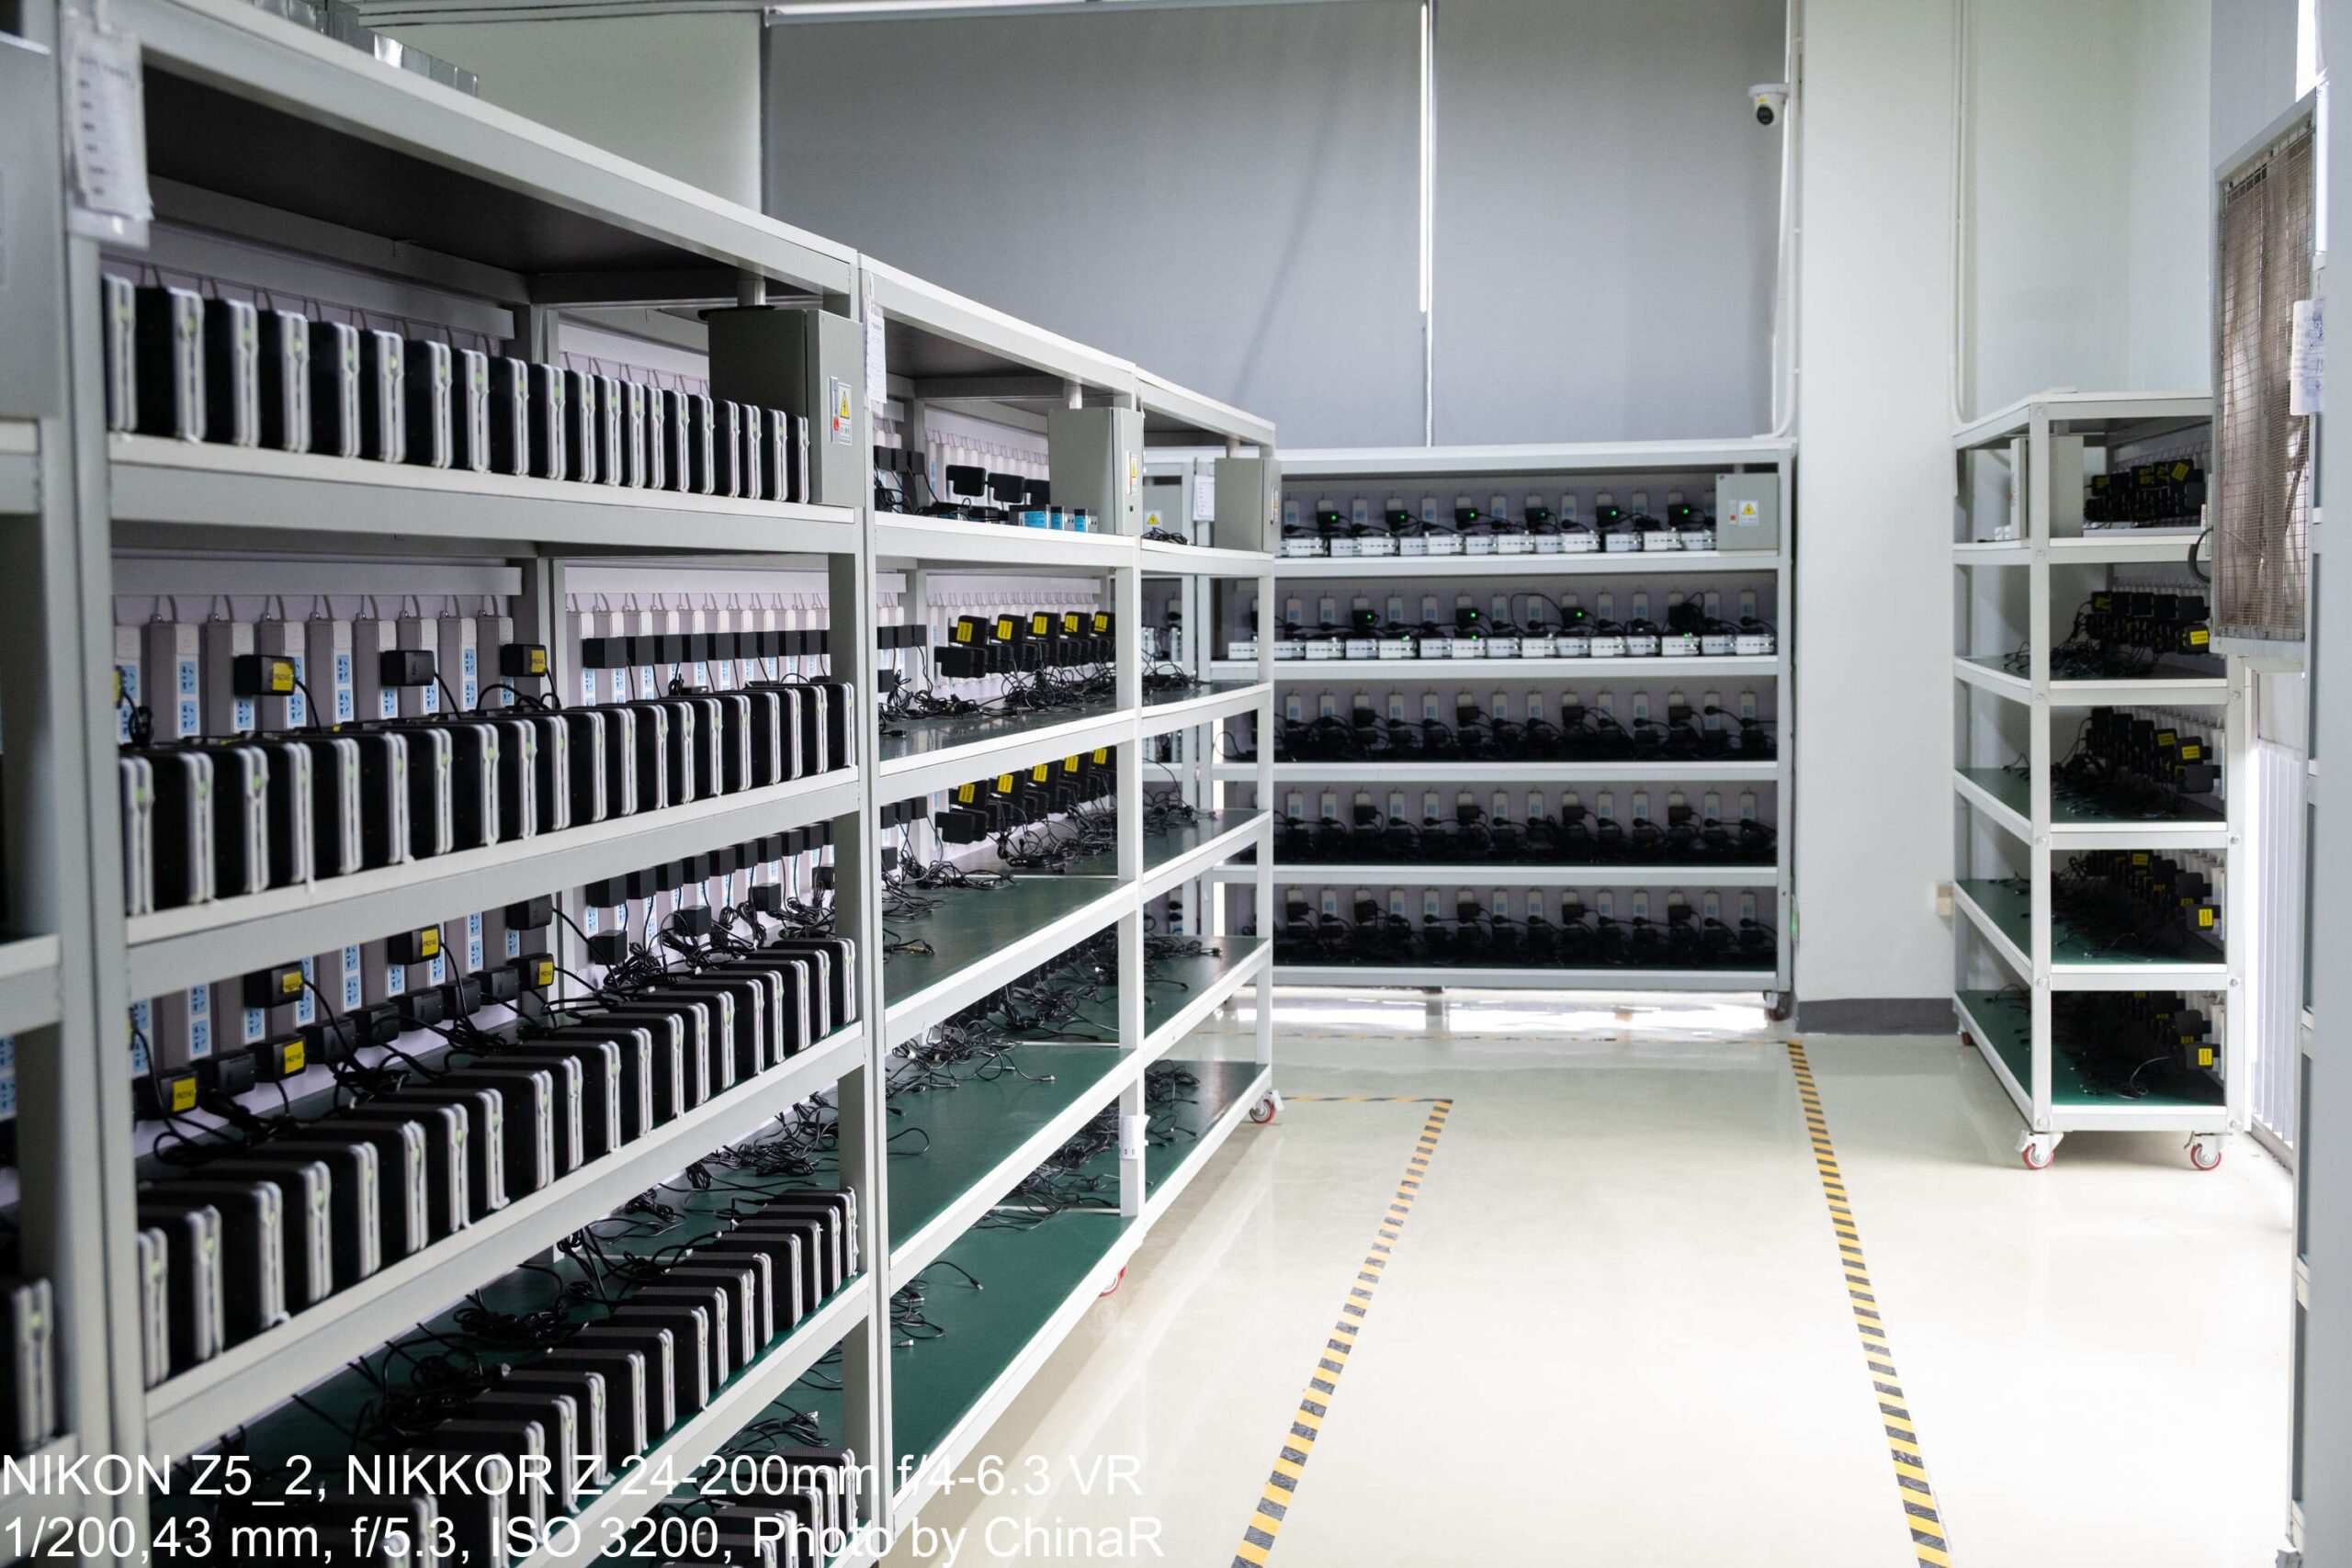
部屋の中には製品を整列させるラックが幾重にも並び、壁面の電源タップから一丸となって給電されています。無数のミニPCの電源ランプが一斉にグリーンに点灯し、稼働し続けている光景は圧巻です。作業員はラック上の小型モニターを使って、稼働状態を巡回確認していました。
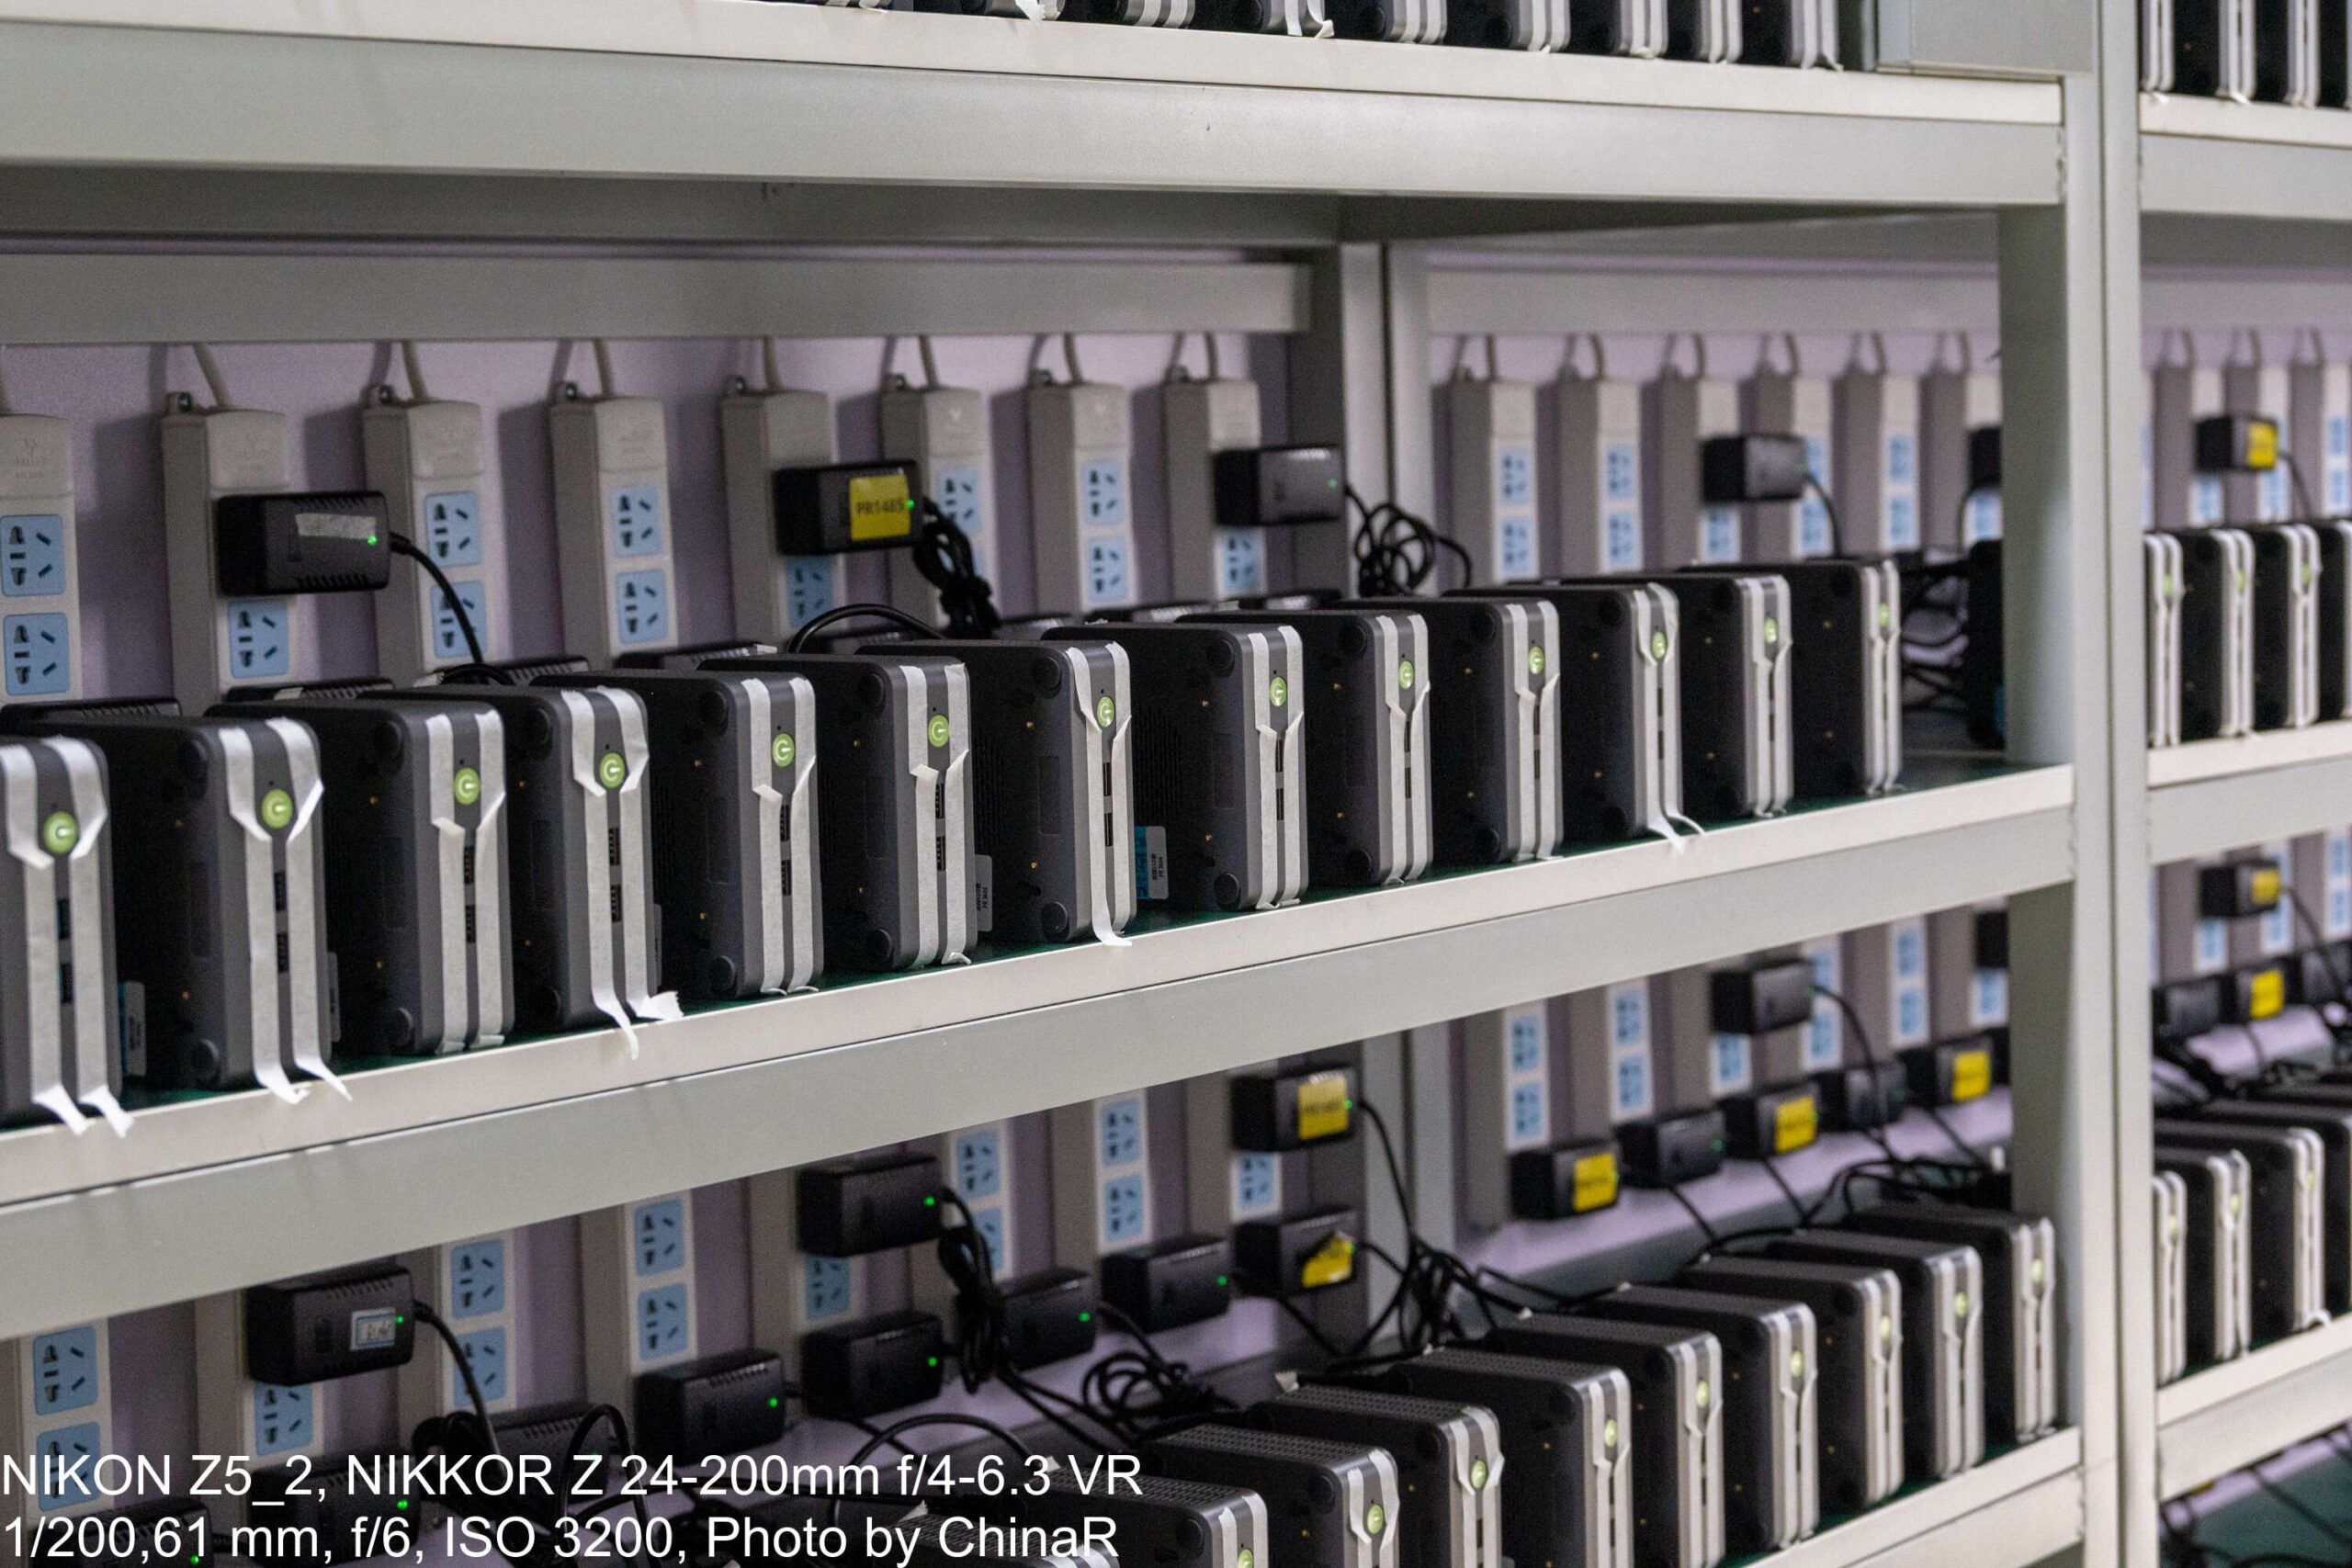
個々の製品を見ると、筐体に白い紙テープが貼られた状態で稼働しており、電源アダプターには「PR1485」といった品番ラベルが貼られていました。なかにはトップカバーを開けた状態で稼働している個体もありましたが、ファンが下面に配置されているモデルのため、天板の有無は排熱や動作テストの結果に影響しないとのこと。このエージング工程を無事に終えた製品たちが、最終確認を行う「QA検査区」へと運ばれていきます。
ライン上の検査とは別にAQL抜取検査を実施。GMKtecのQA検査区と修理工程もチェック
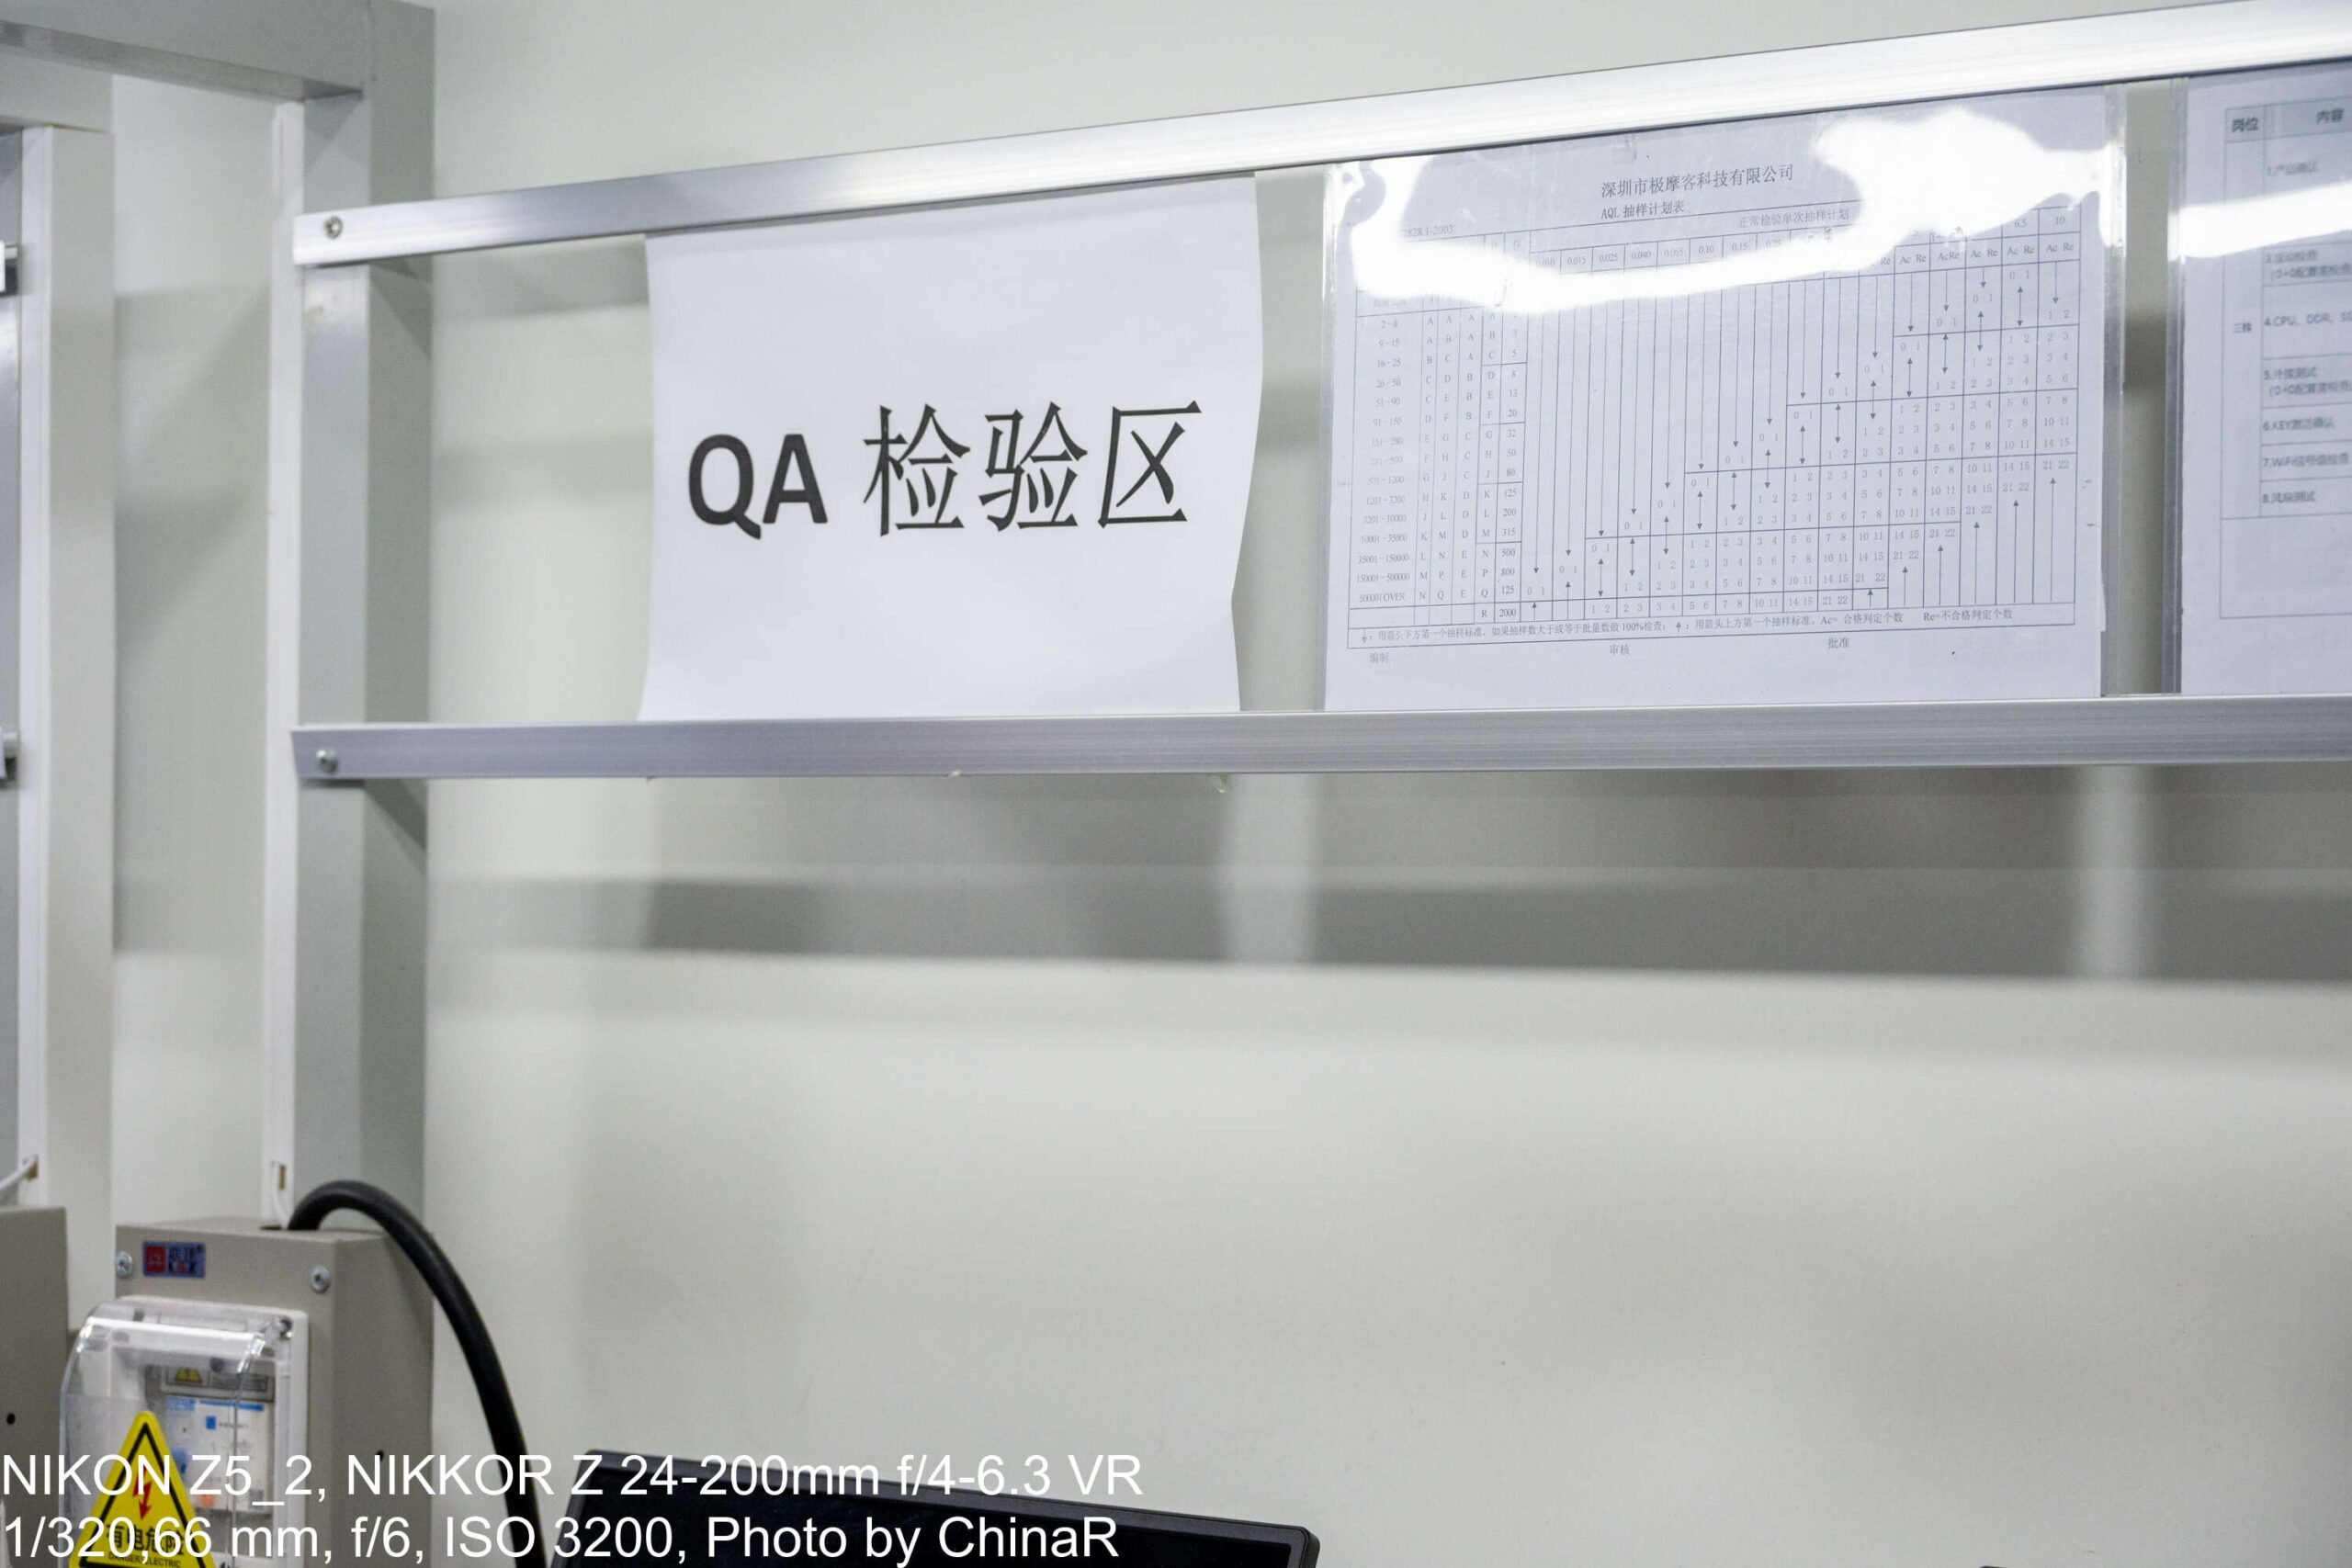
検査ラインとエージング室を経たのち、再び検査室の一角にある「QA検査区」へ案内されました。エージングを終えた製品は、ここでBluetoothとWi-Fiの再テストを受け、検査用ツールを消去(リセット)した上で、一般ユーザーと同じ使用環境での動作確認が行われます。デスクではピンクや白の作業服を着た担当者が、保護フィルムがついたままの製品をモニターに接続。Windowsの起動、ブラウザの閲覧、USBメモリの読み書きなど、実際の利用シーンと変わらない操作を行っていました。
このQA検査区には、製造ラインの検査とは性質の異なる「AQL抜取計画表」が掲示されていました。これはGB/T 2828.1-2003(ISO 2859-1に相当する中国の国家規格)の「正常検査・1回抜取方式」に準拠したもので、ロットサイズに応じたAQL値、合格判定数、不合格判定数が表にまとめられています。ラインでの全数検査とは別に、QAがロット単位で抜き取り検査を行い、出荷合否を最終判定する仕組みが運用されていました。
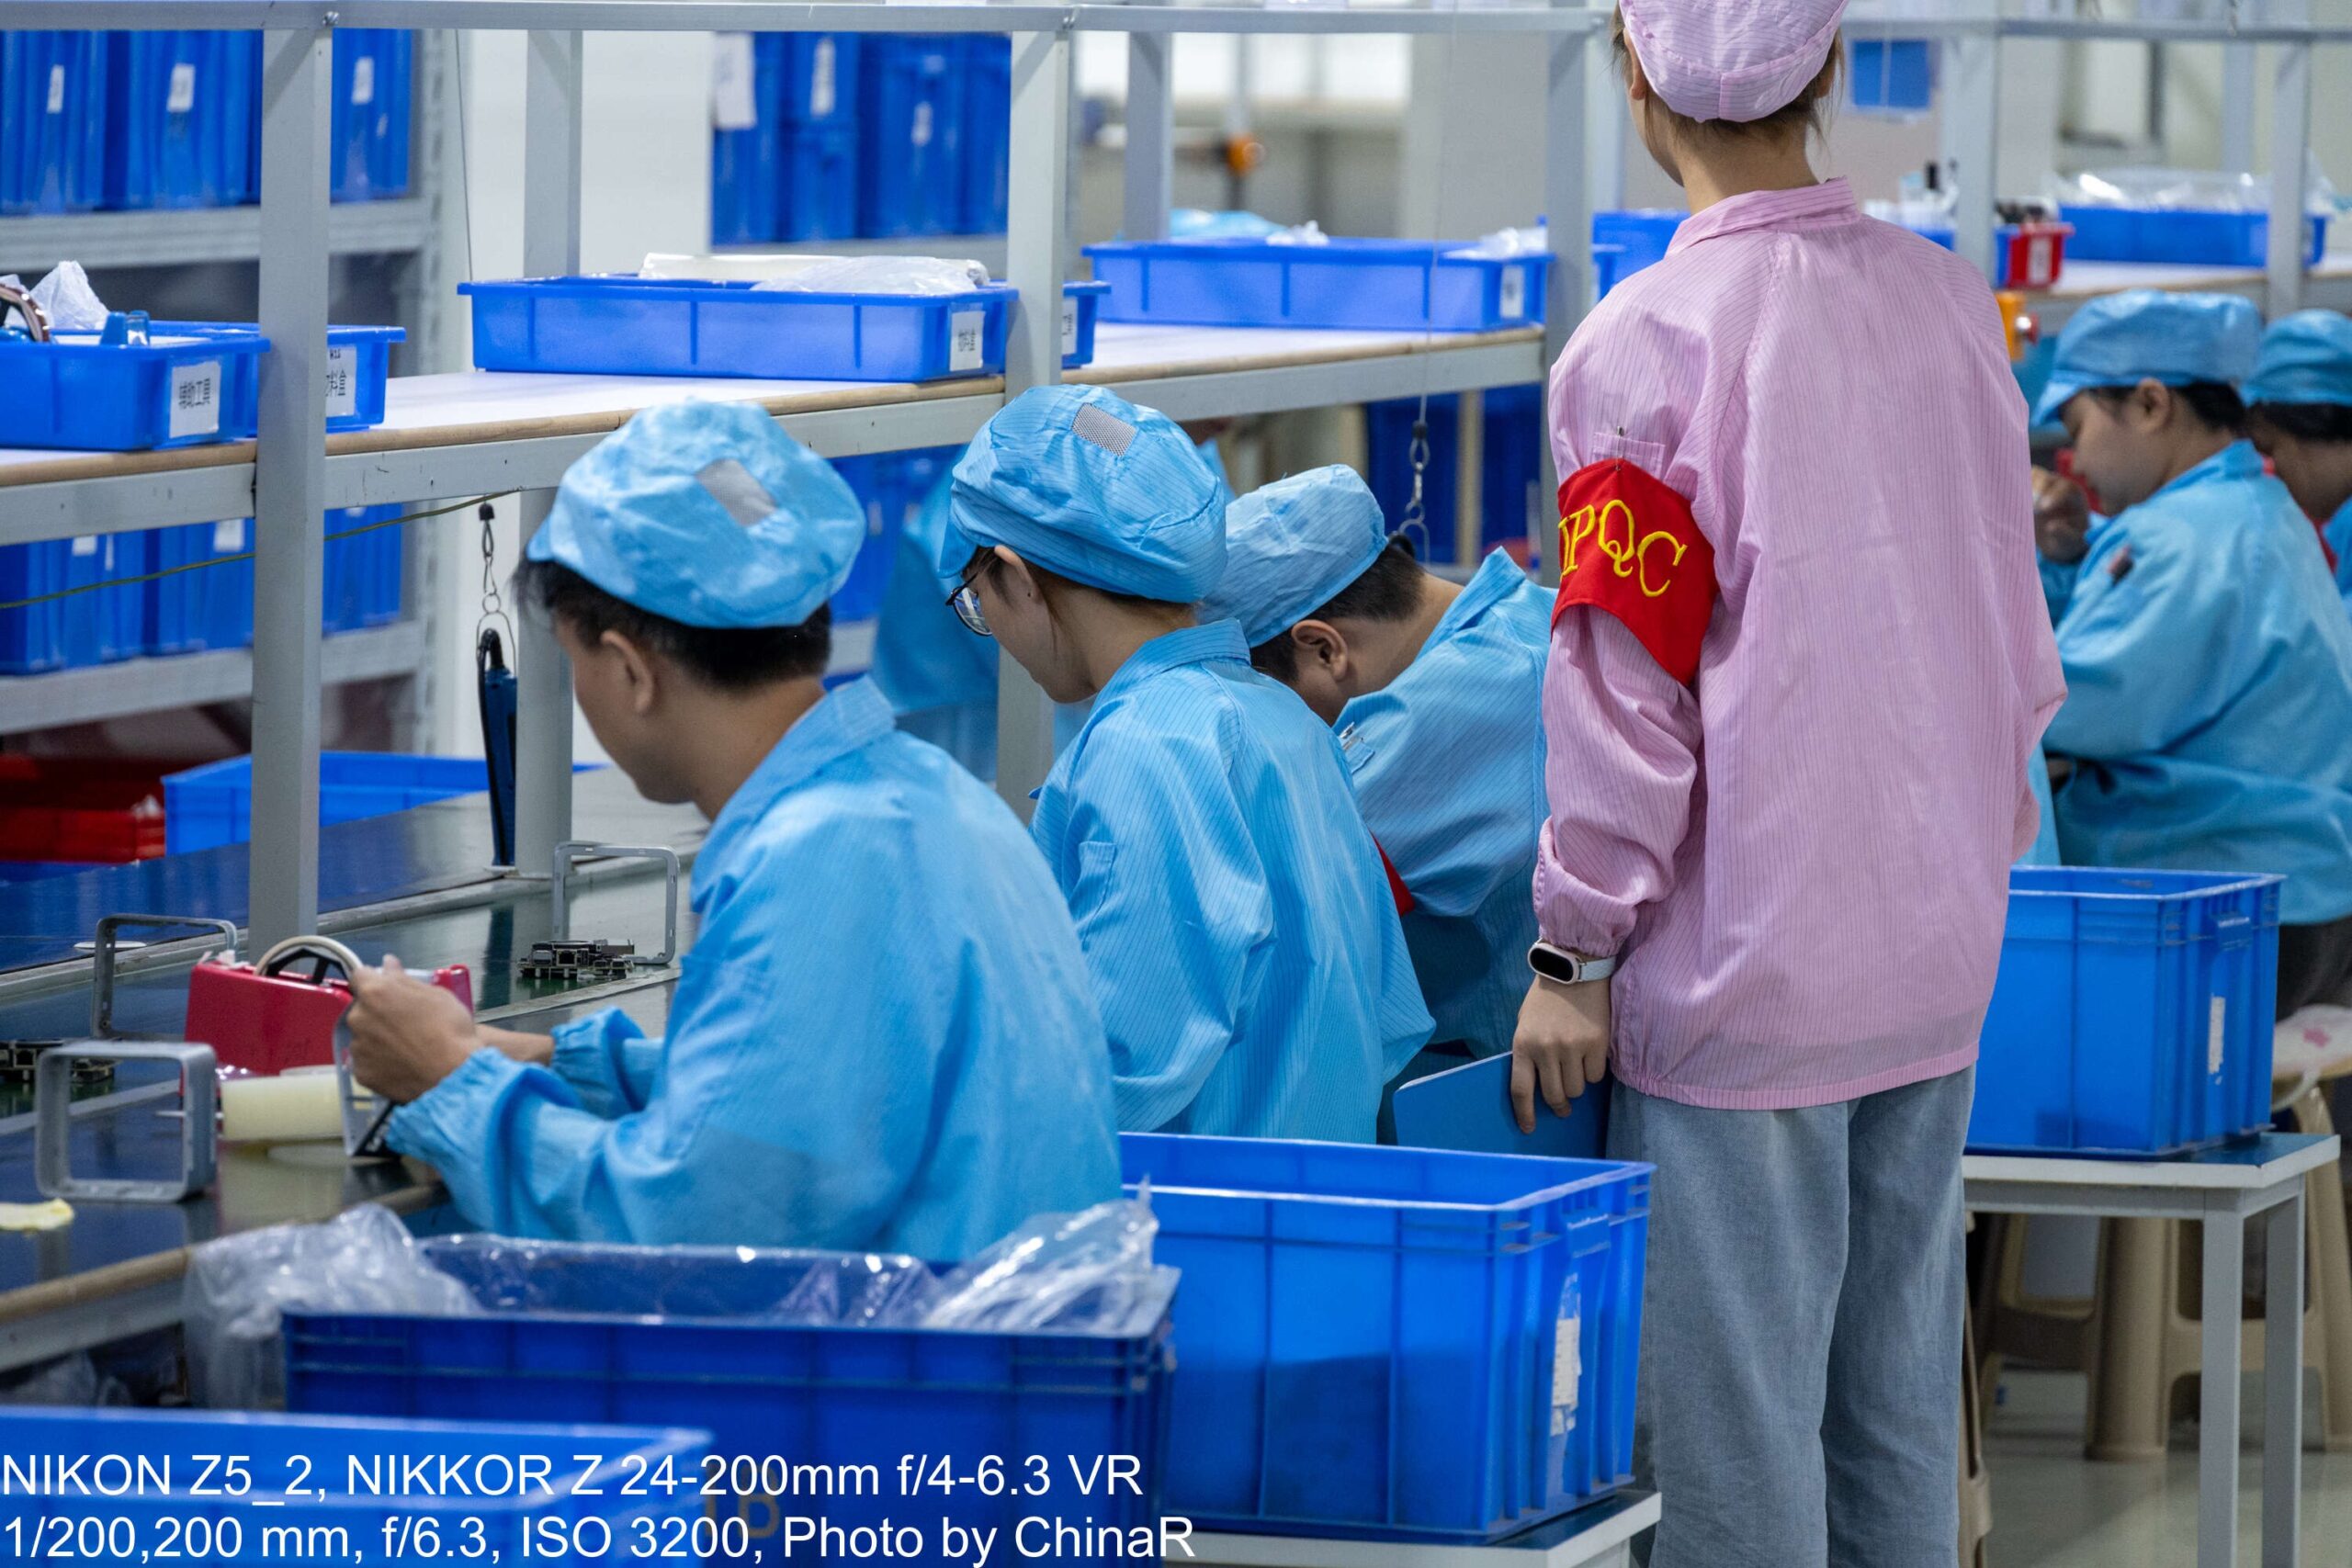
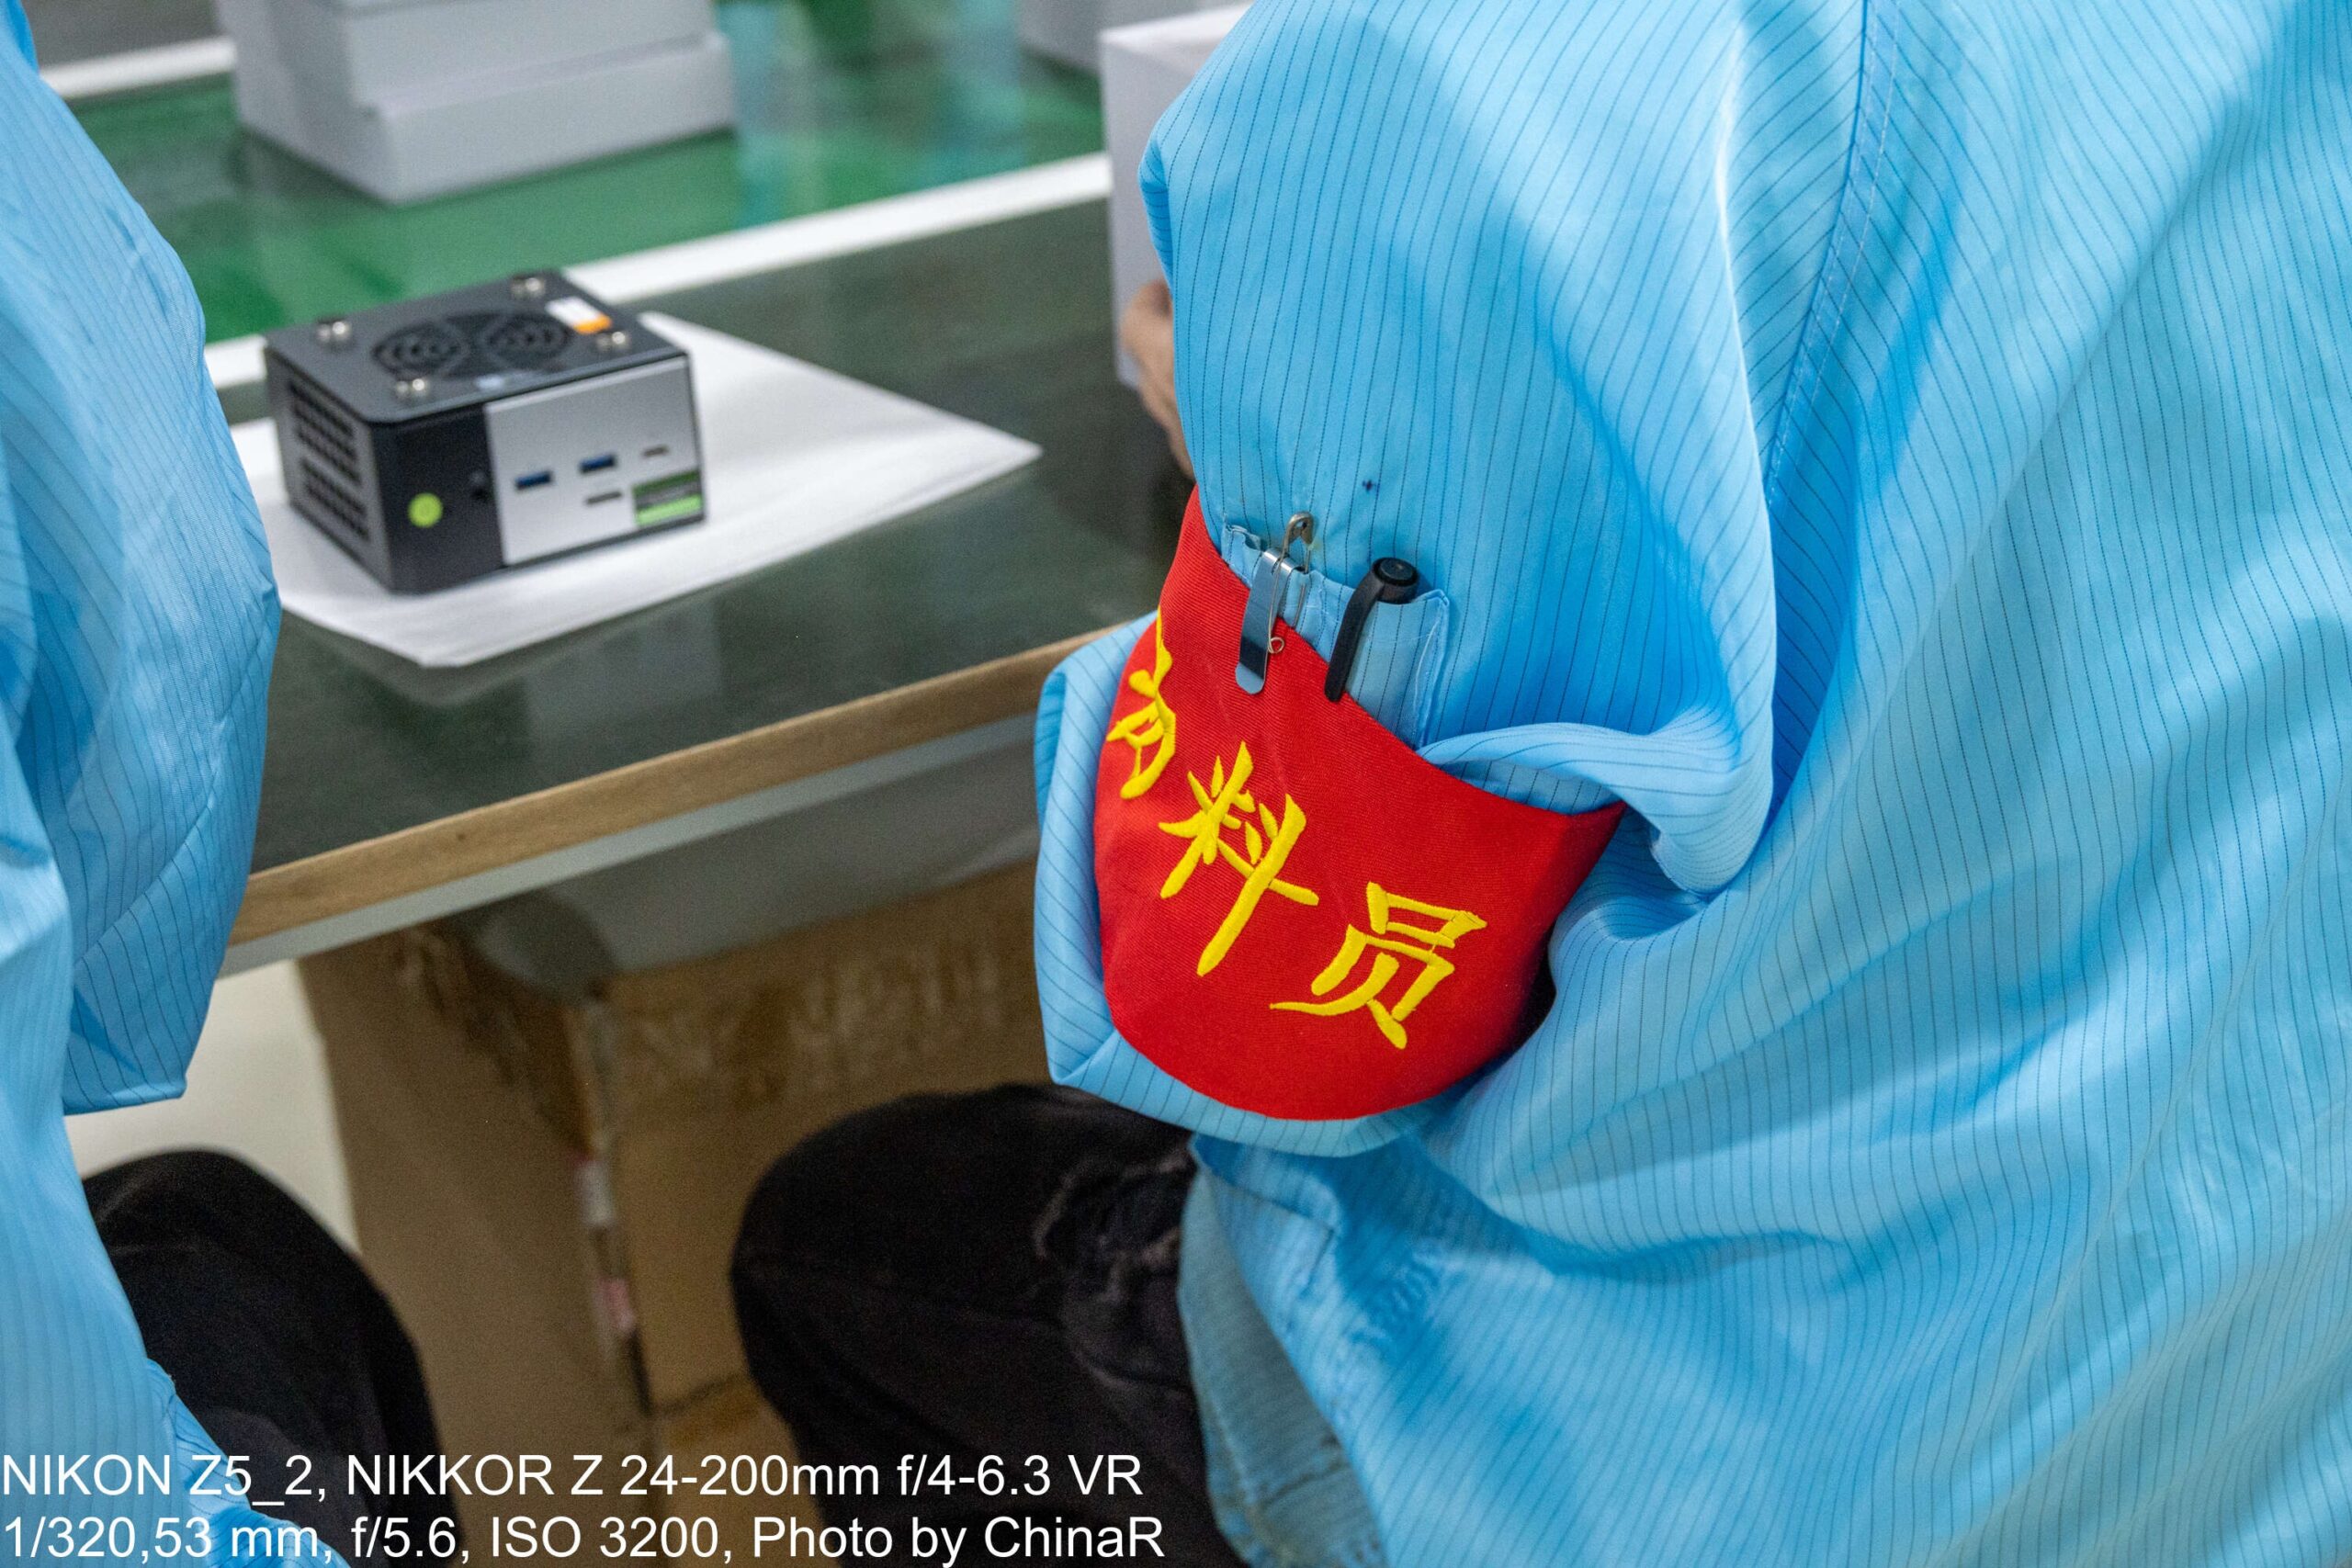
現場では作業服と腕章で役割を分けています。ラインの作業者は水色、QAの担当者は白やピンク。工程内品質管理の担当者は赤地に金文字で「IPQC」と入った腕章を着け、水色の作業者のあいだに立ちます。部材の準備を受け持つ担当者の腕章もありました。
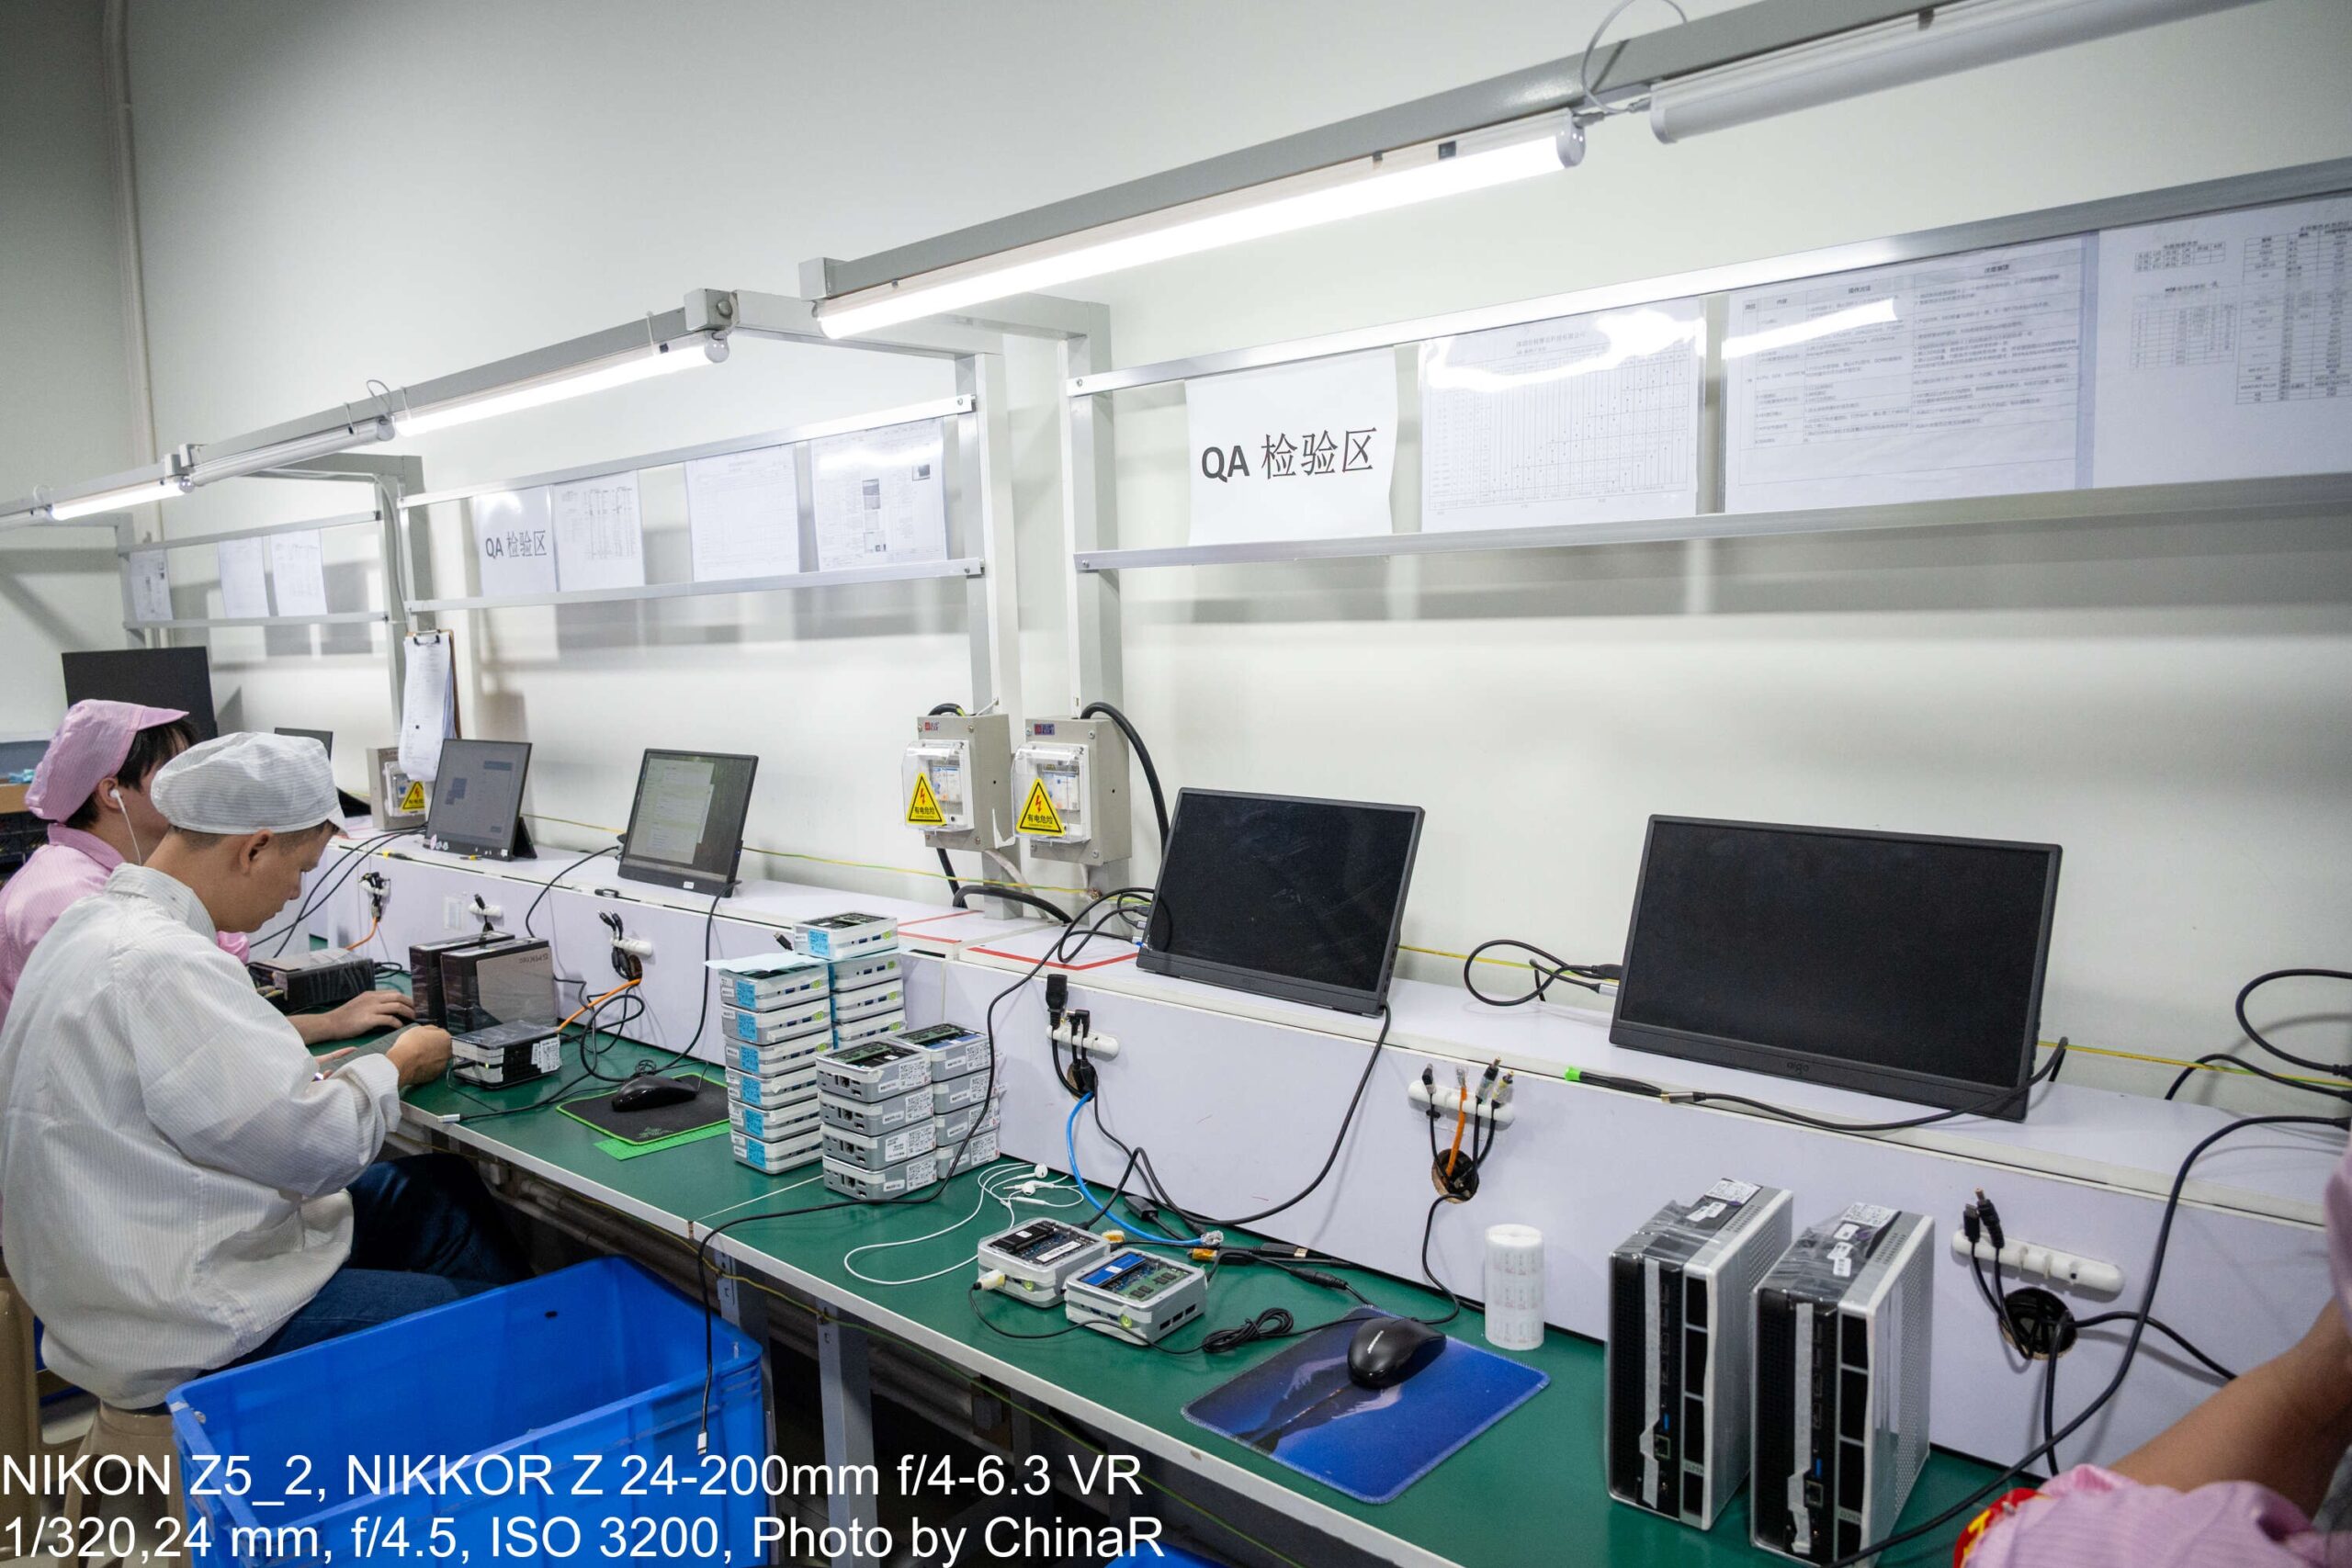
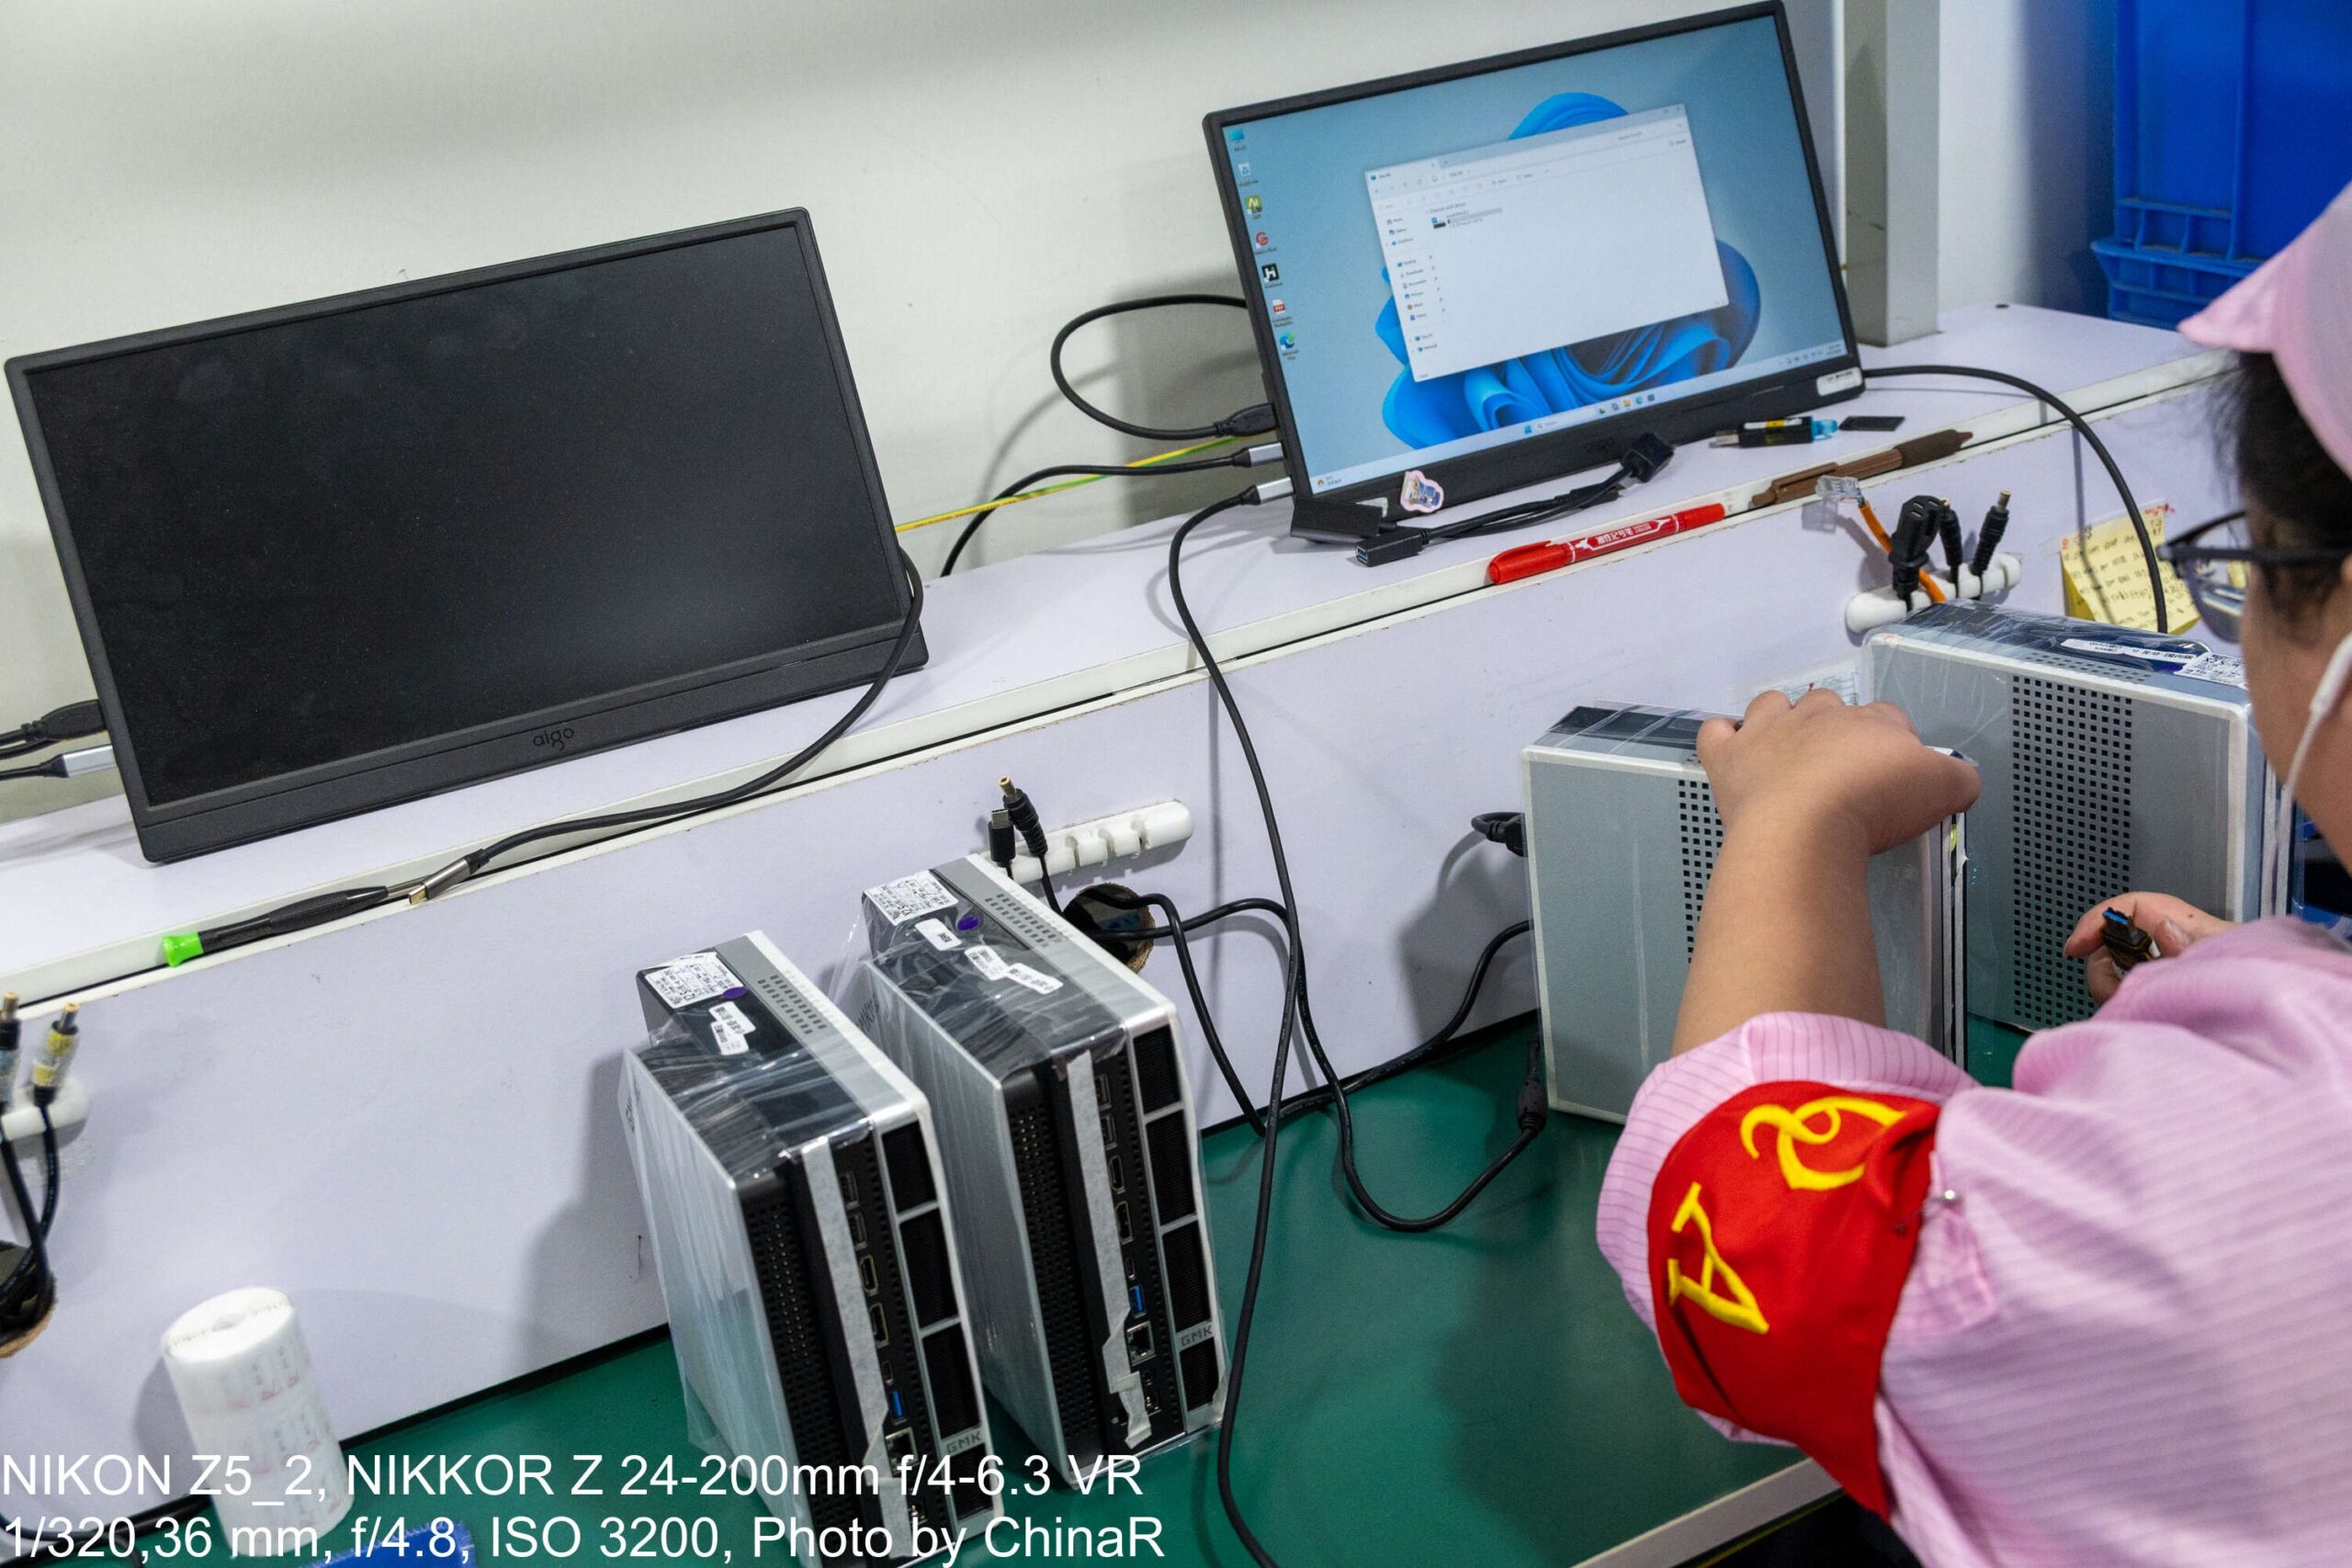
QA検査区では、白やピンクの作業服を着た担当者が、1台ずつモニターに繋いで丹念に最終動作を確かめています。
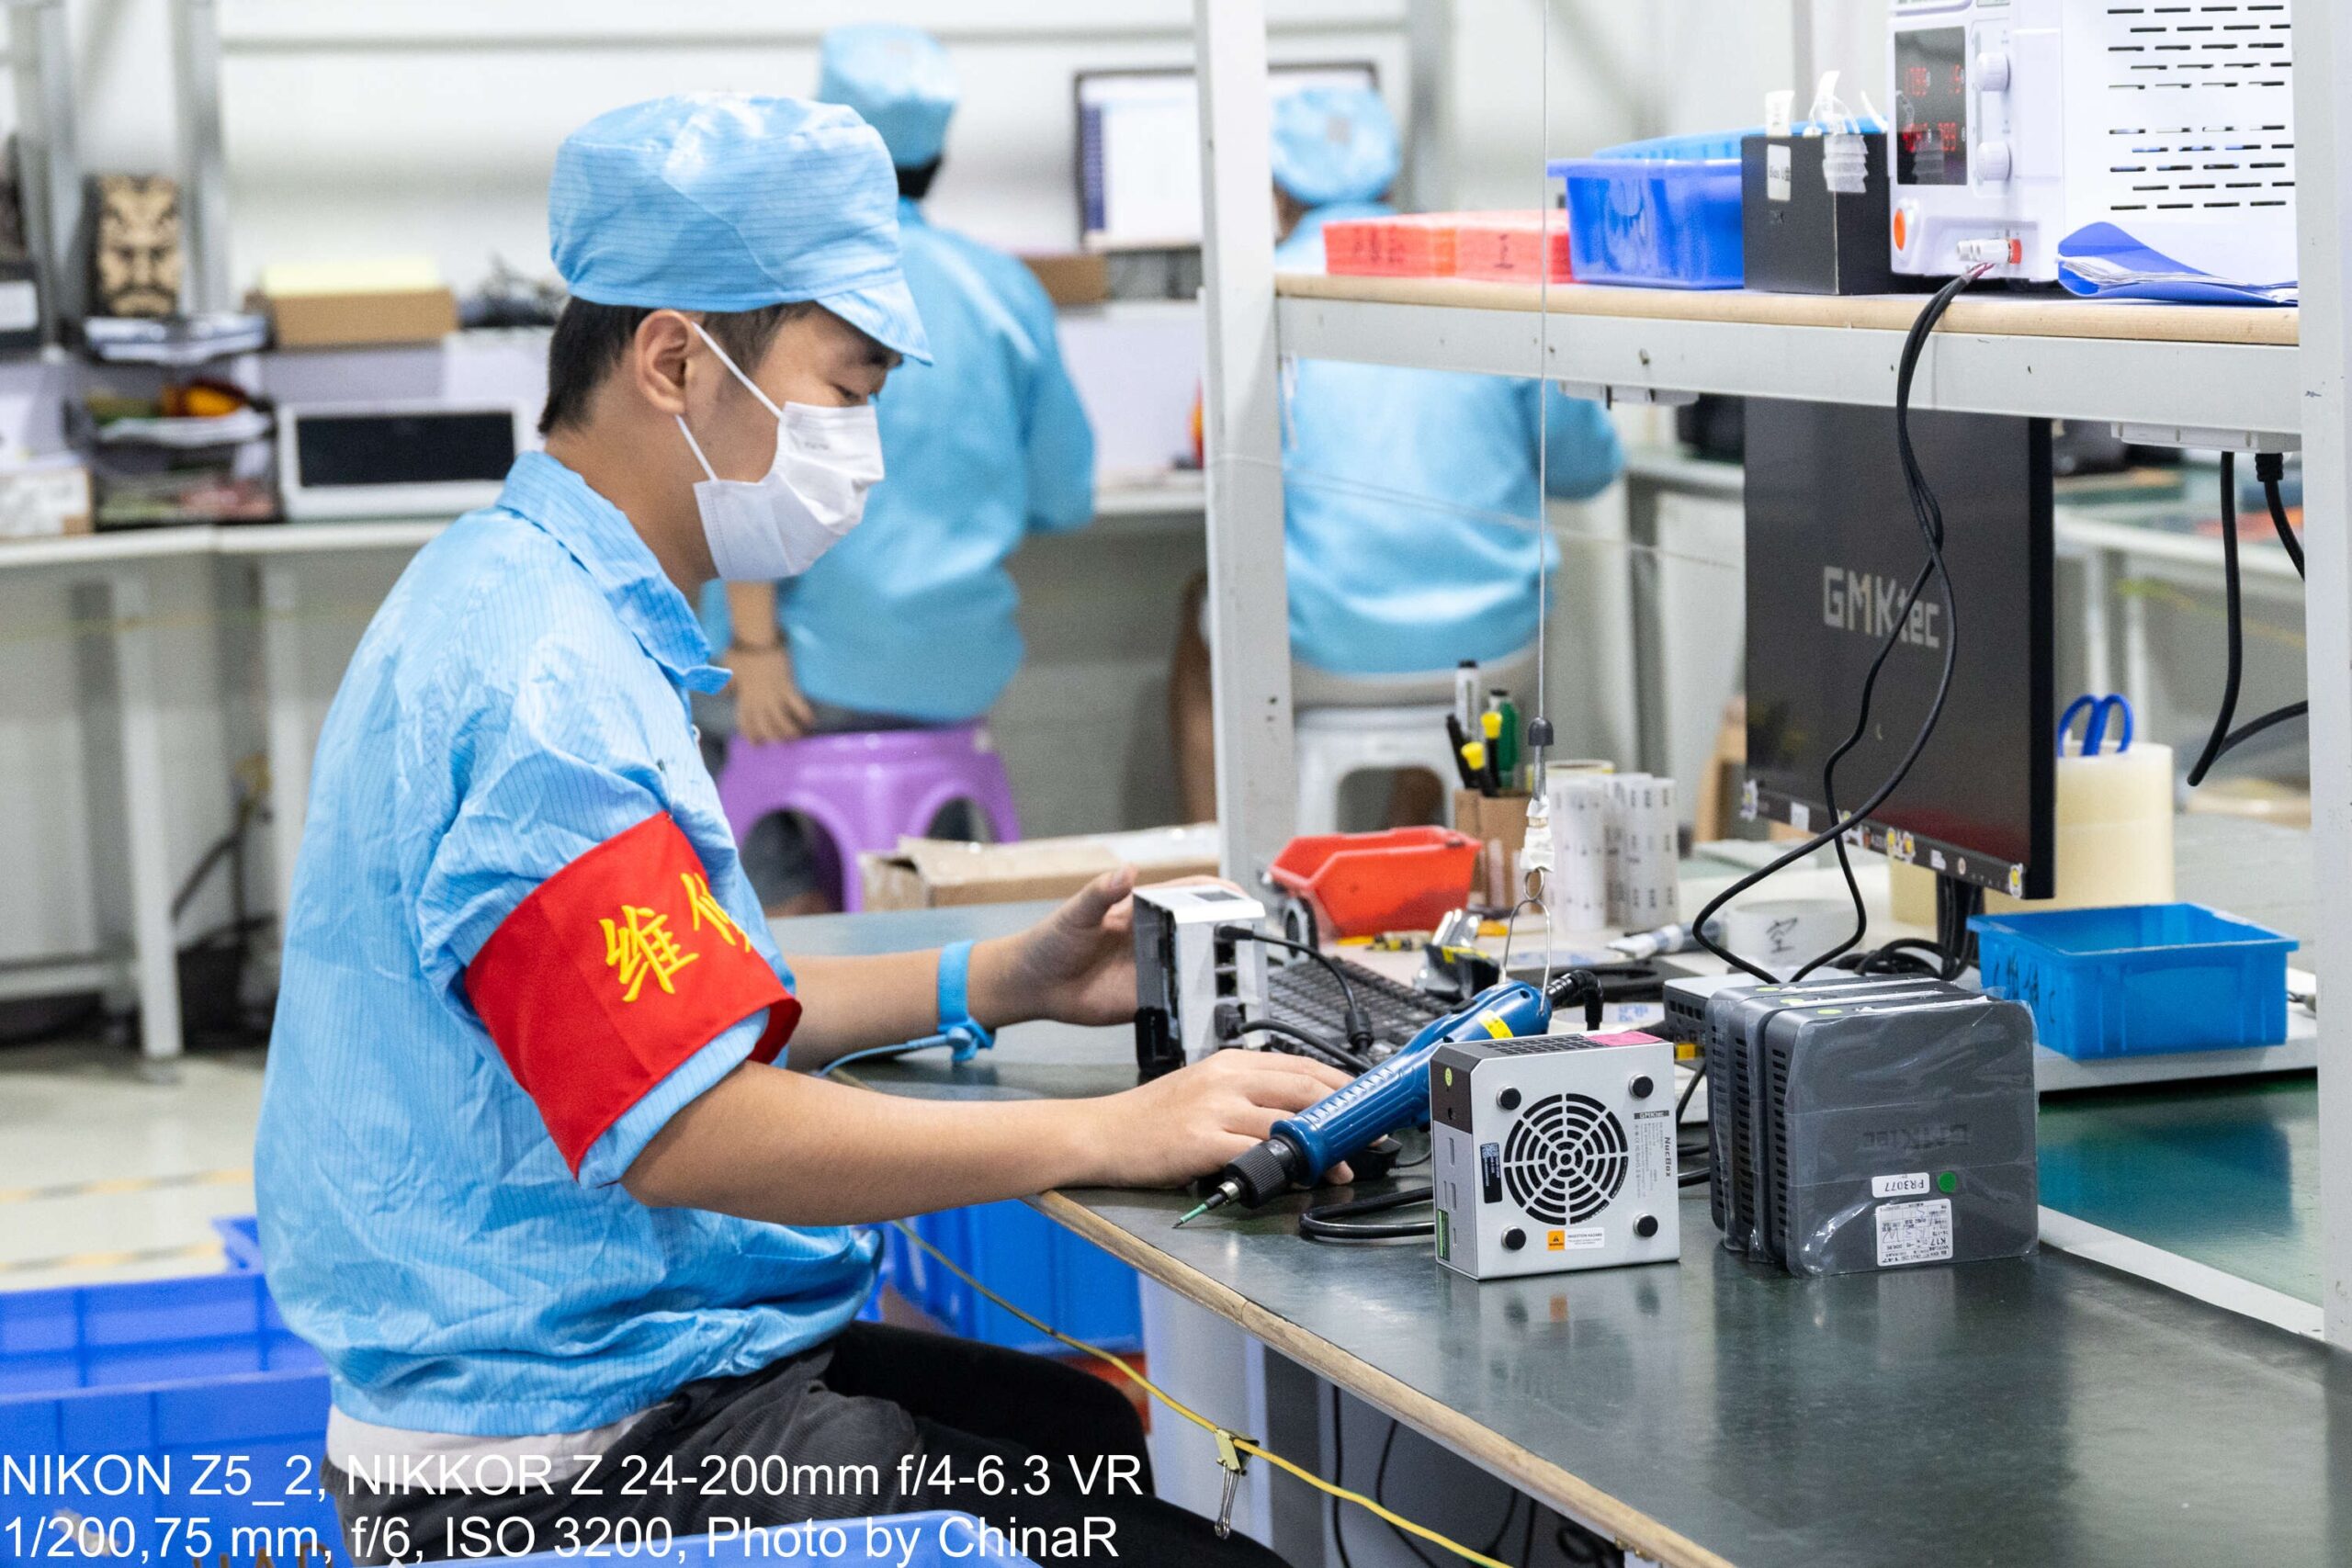
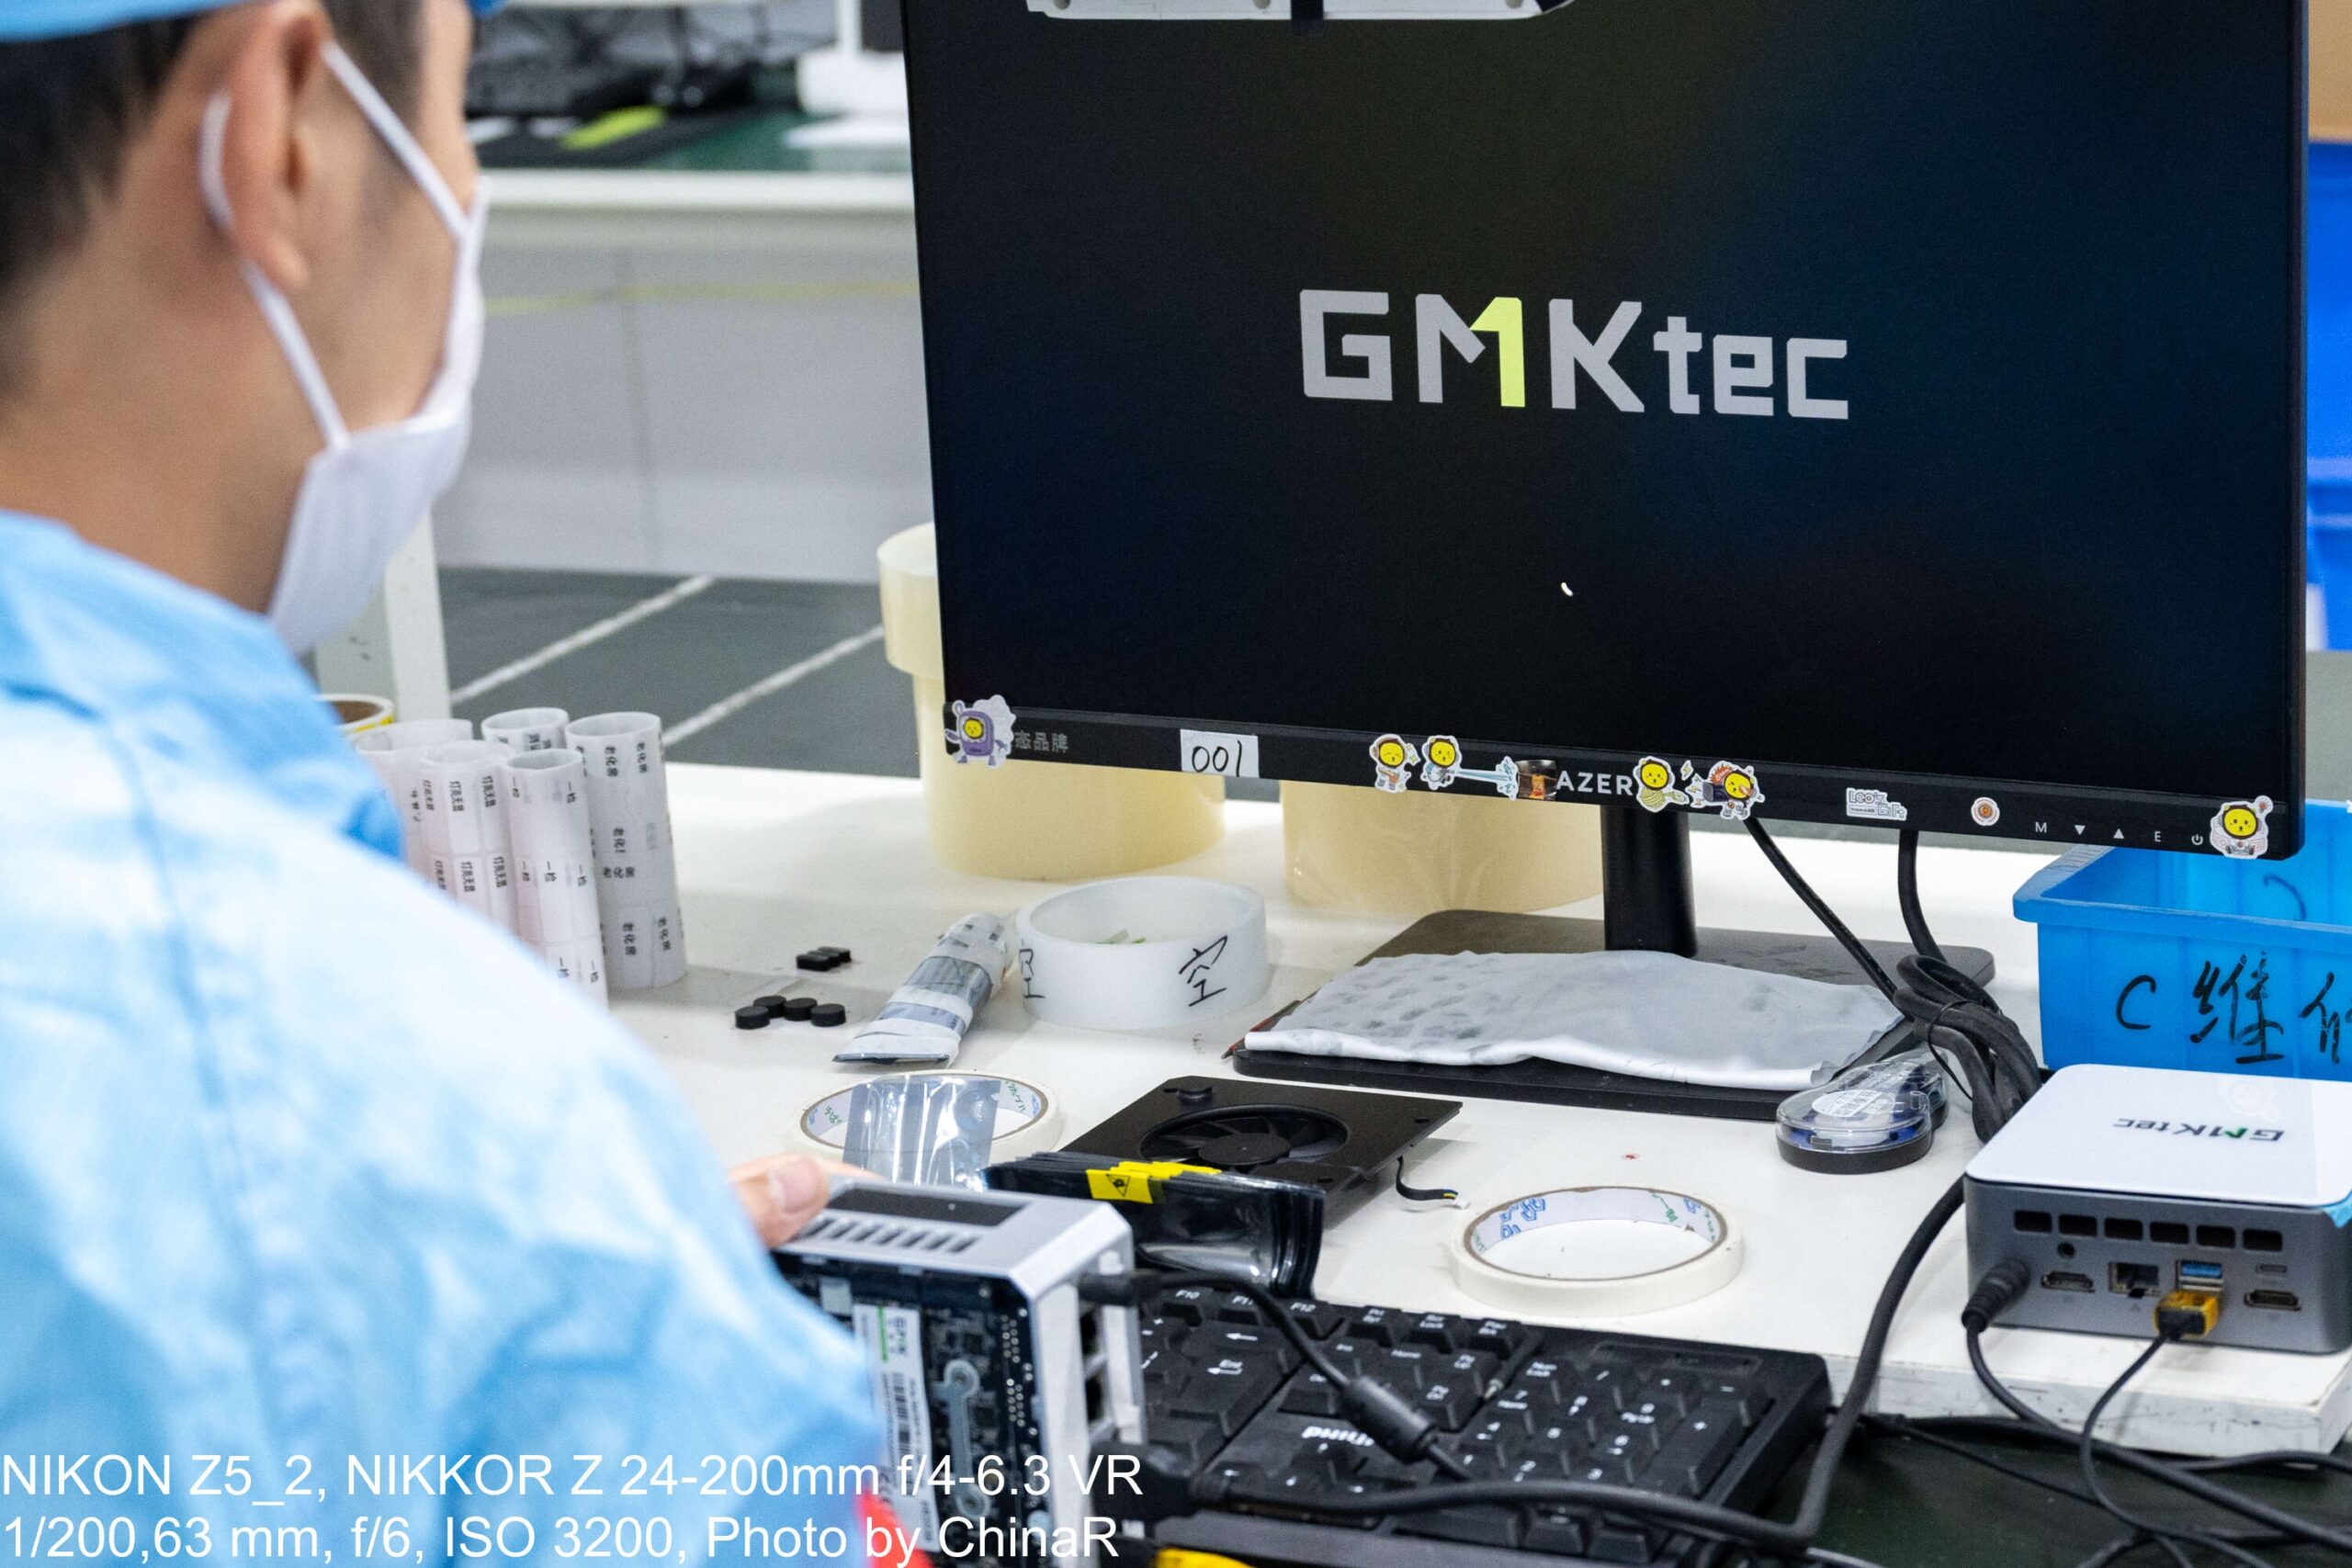
「修理」の腕章を付けた専用の技術者が常駐するリペアデスクもあり、直流安定化電源を備えた作業台で、不具合の出た個体を1台ずつ診断・修復していました。
検査完了後には一台ずつ専用の洗剤で拭き上げてきれいな状態で梱包。重量確認も実施して出荷へ
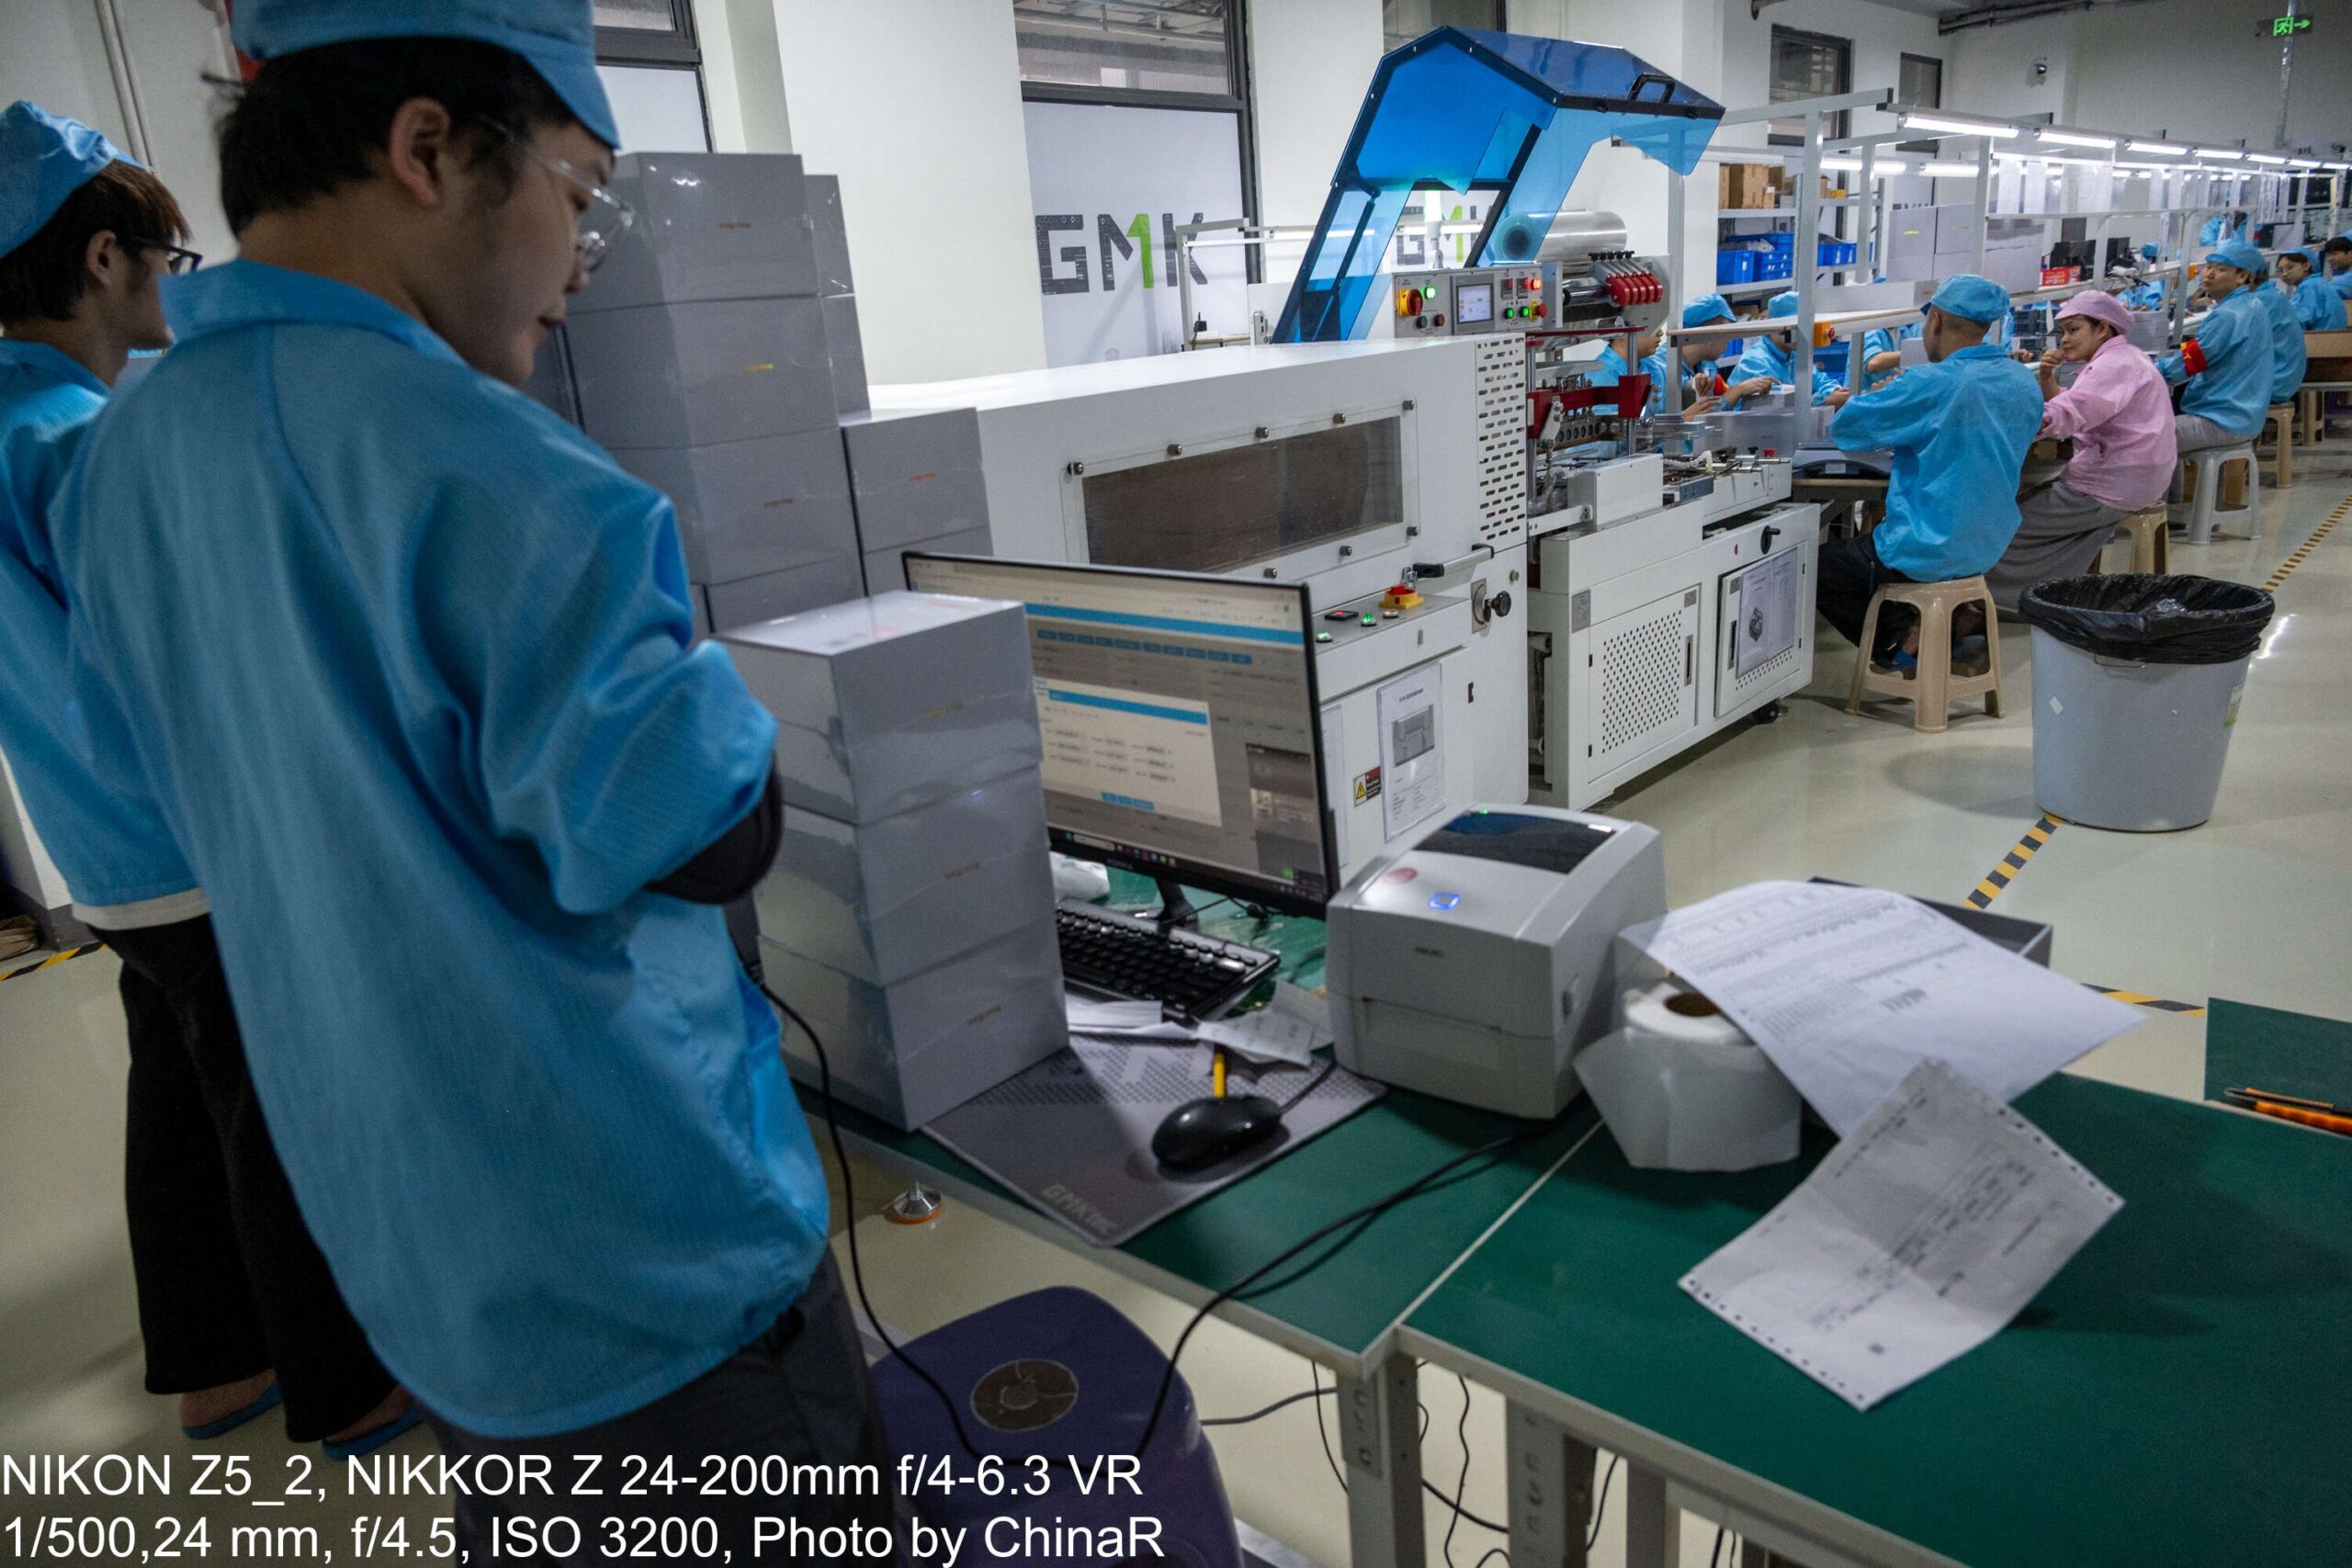
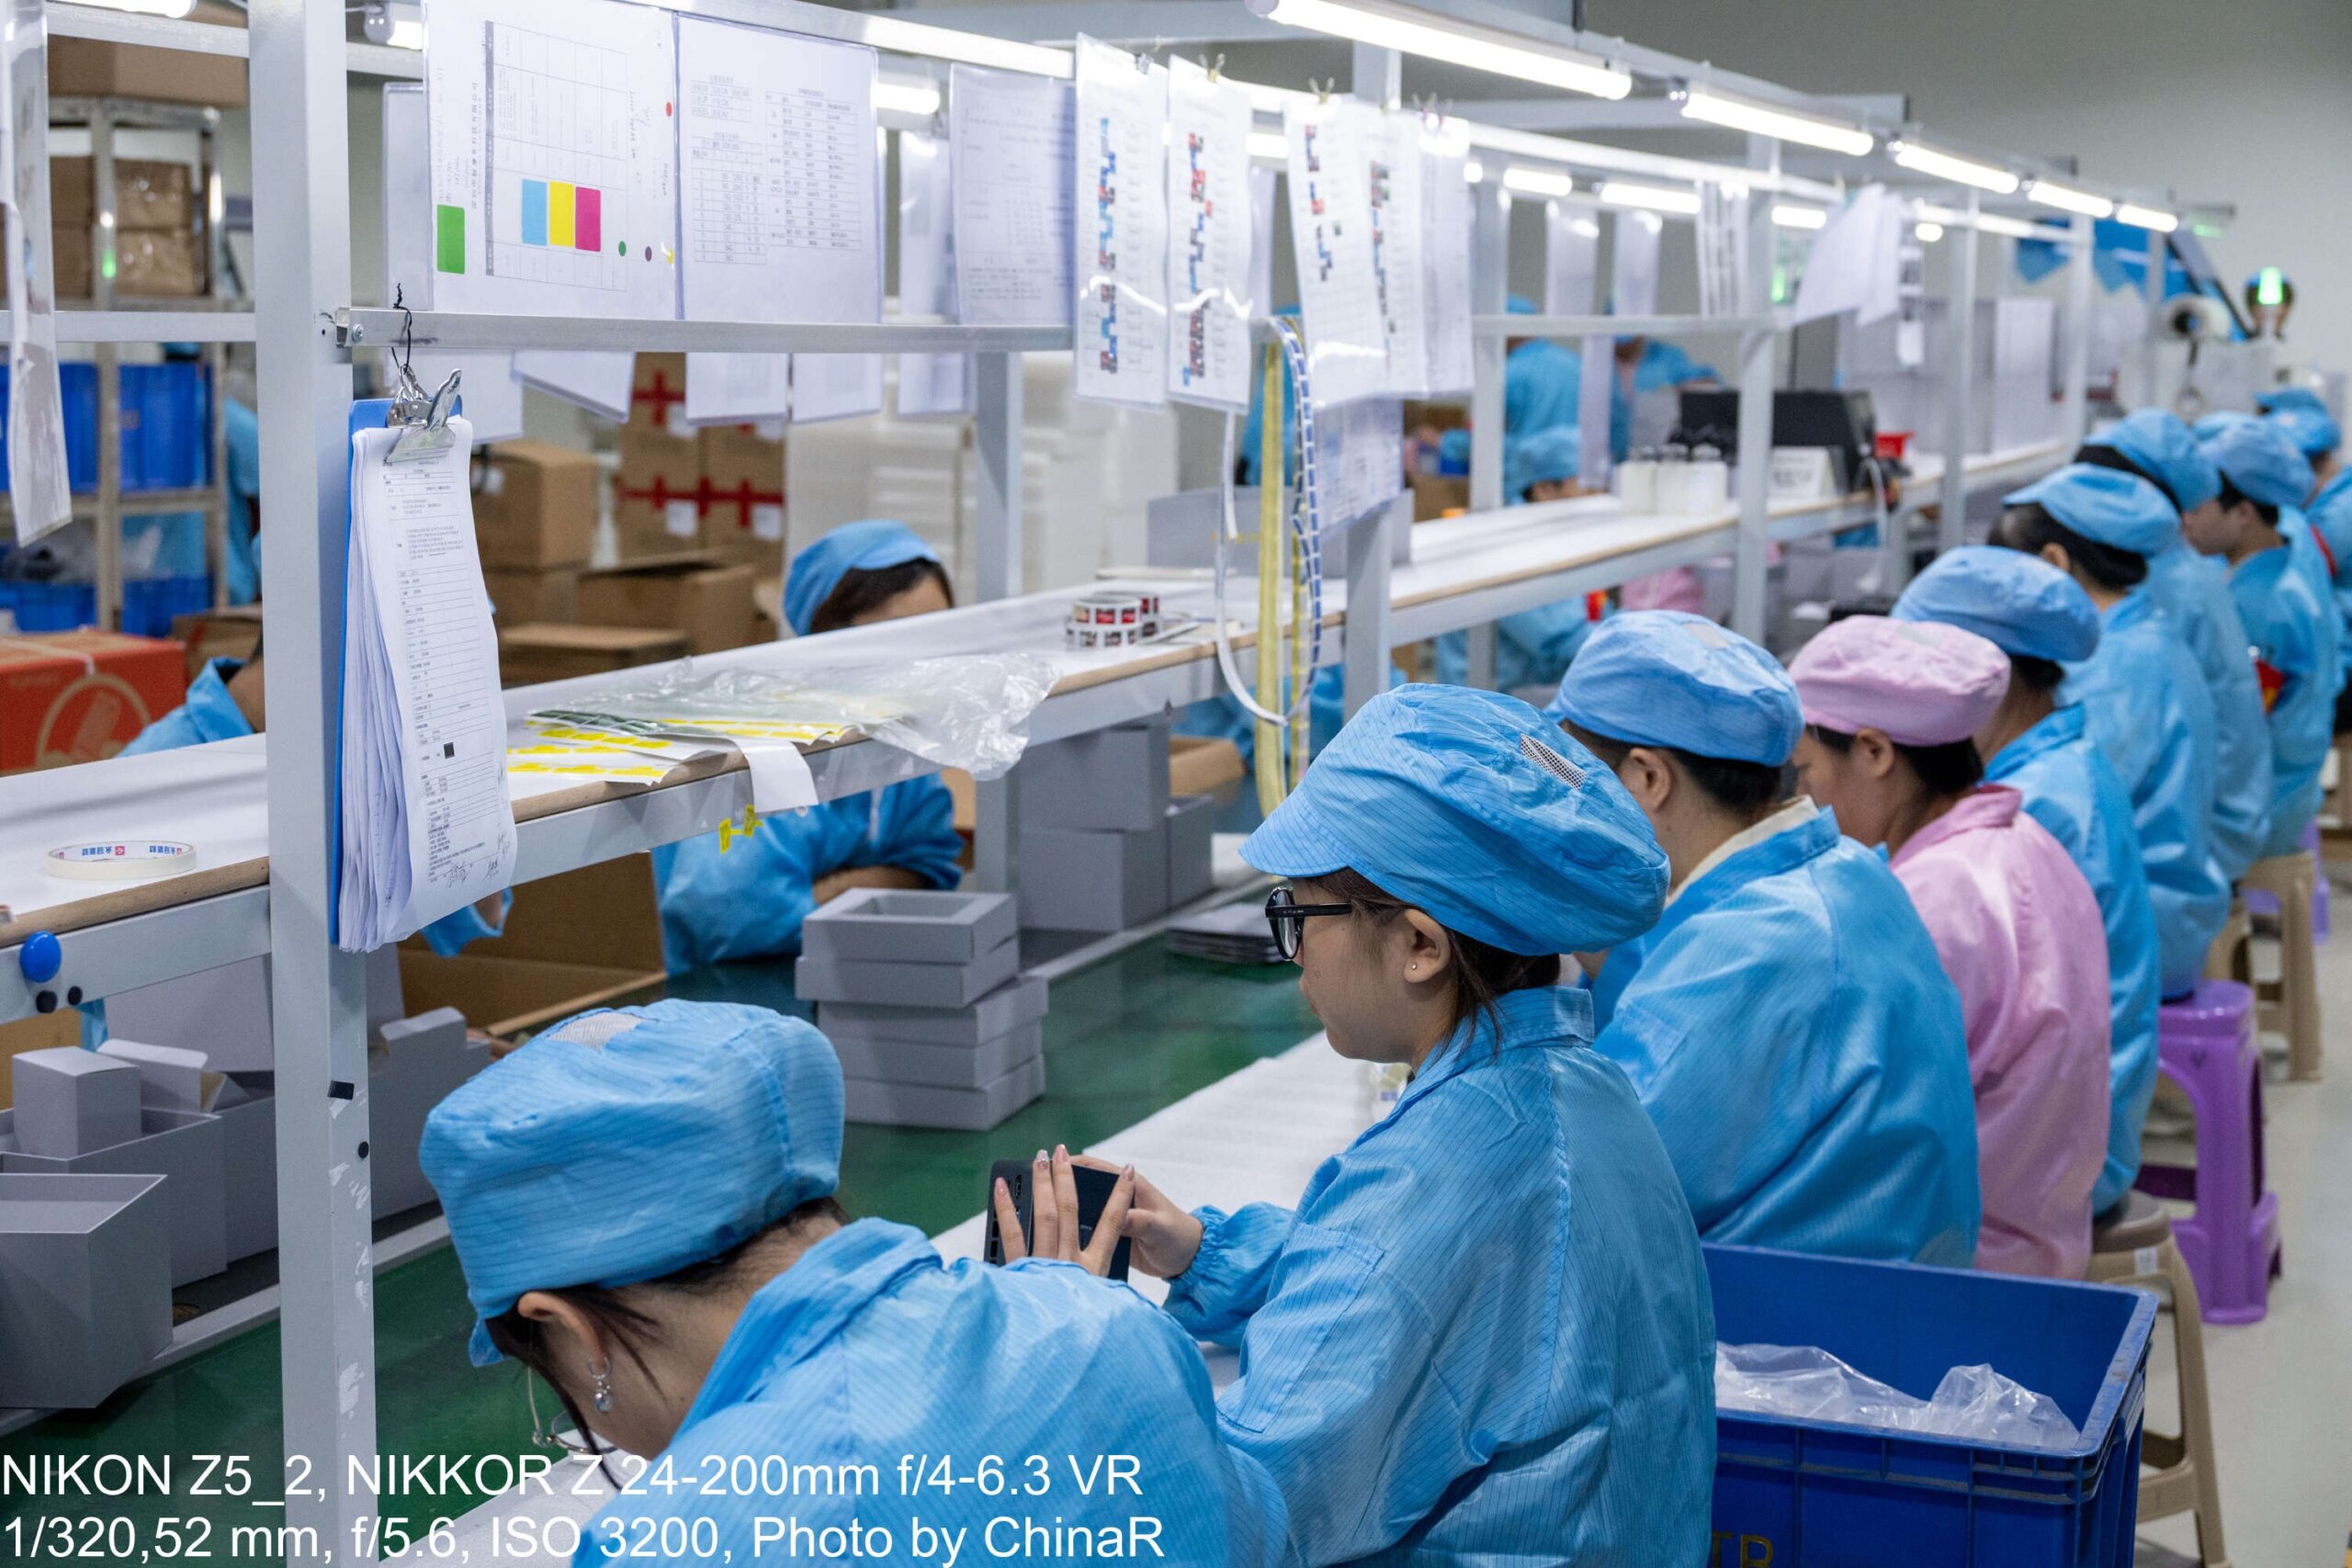
工程の最後を締めくくるのが「梱包工程」です。長いラインの両側に作業員が整列し、グレーや白の化粧箱が次々と積み上げられていきます。ラインの上部には検査チェック表やカラーチャートが吊り下げられていました。
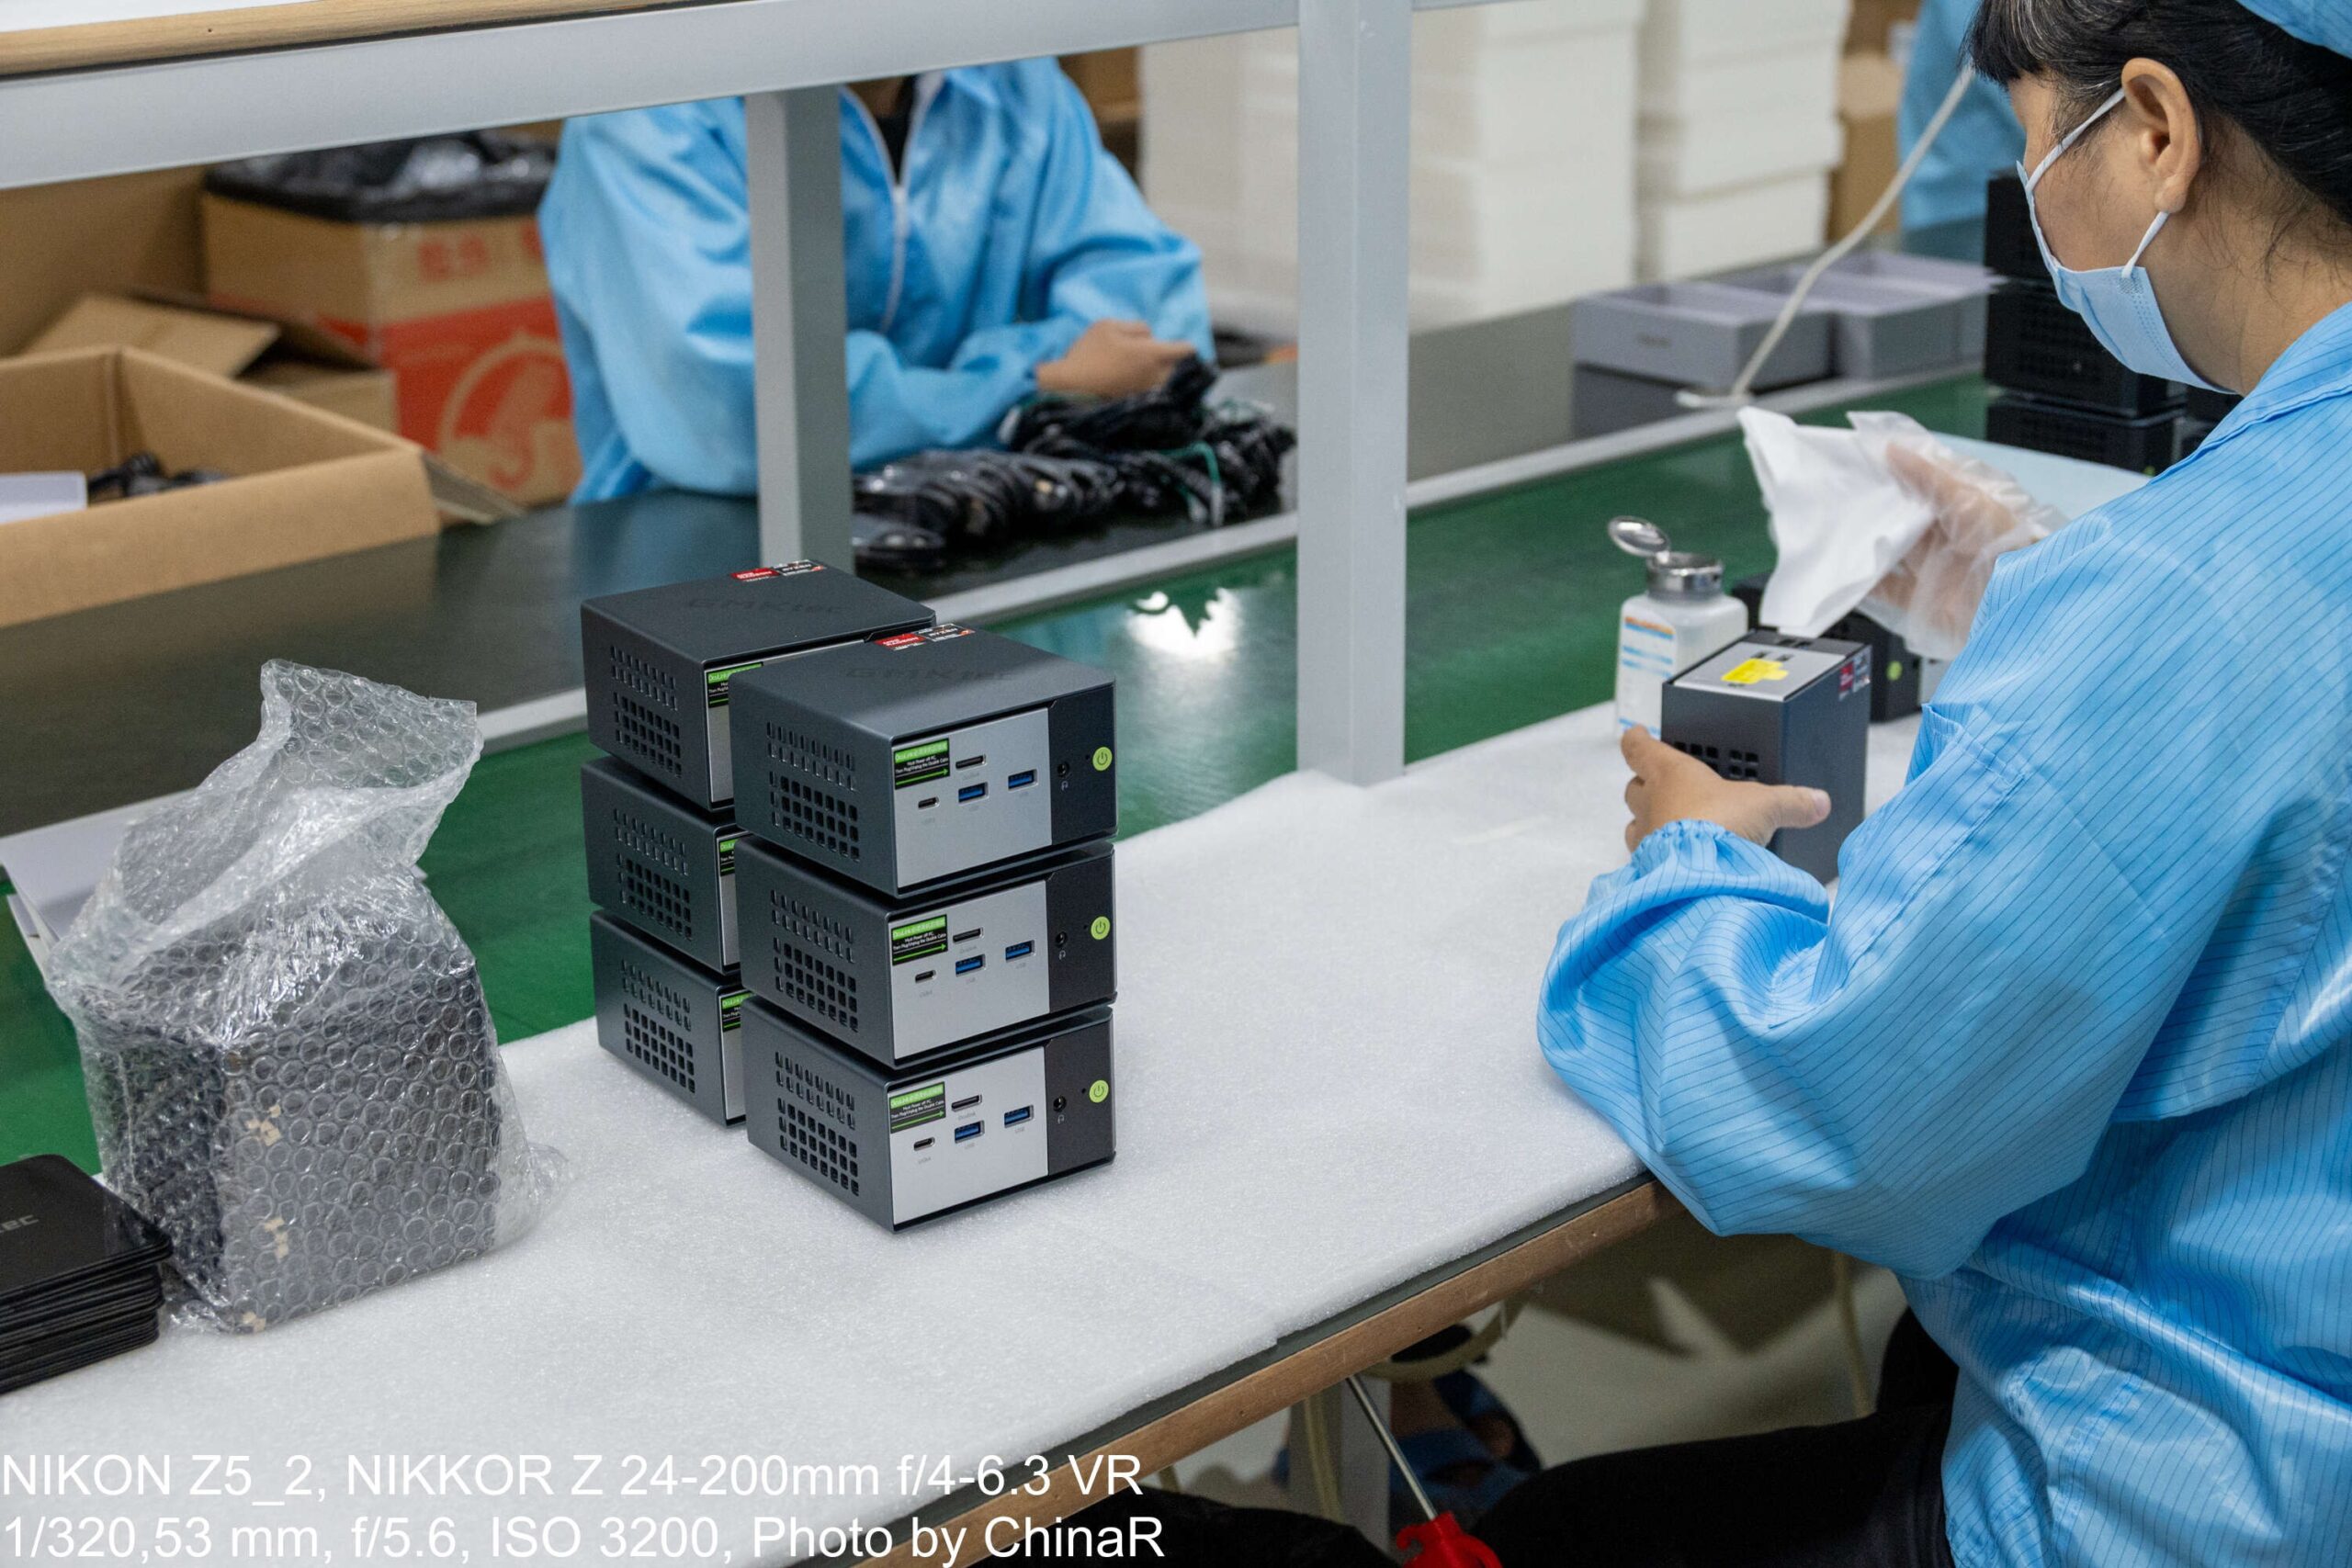
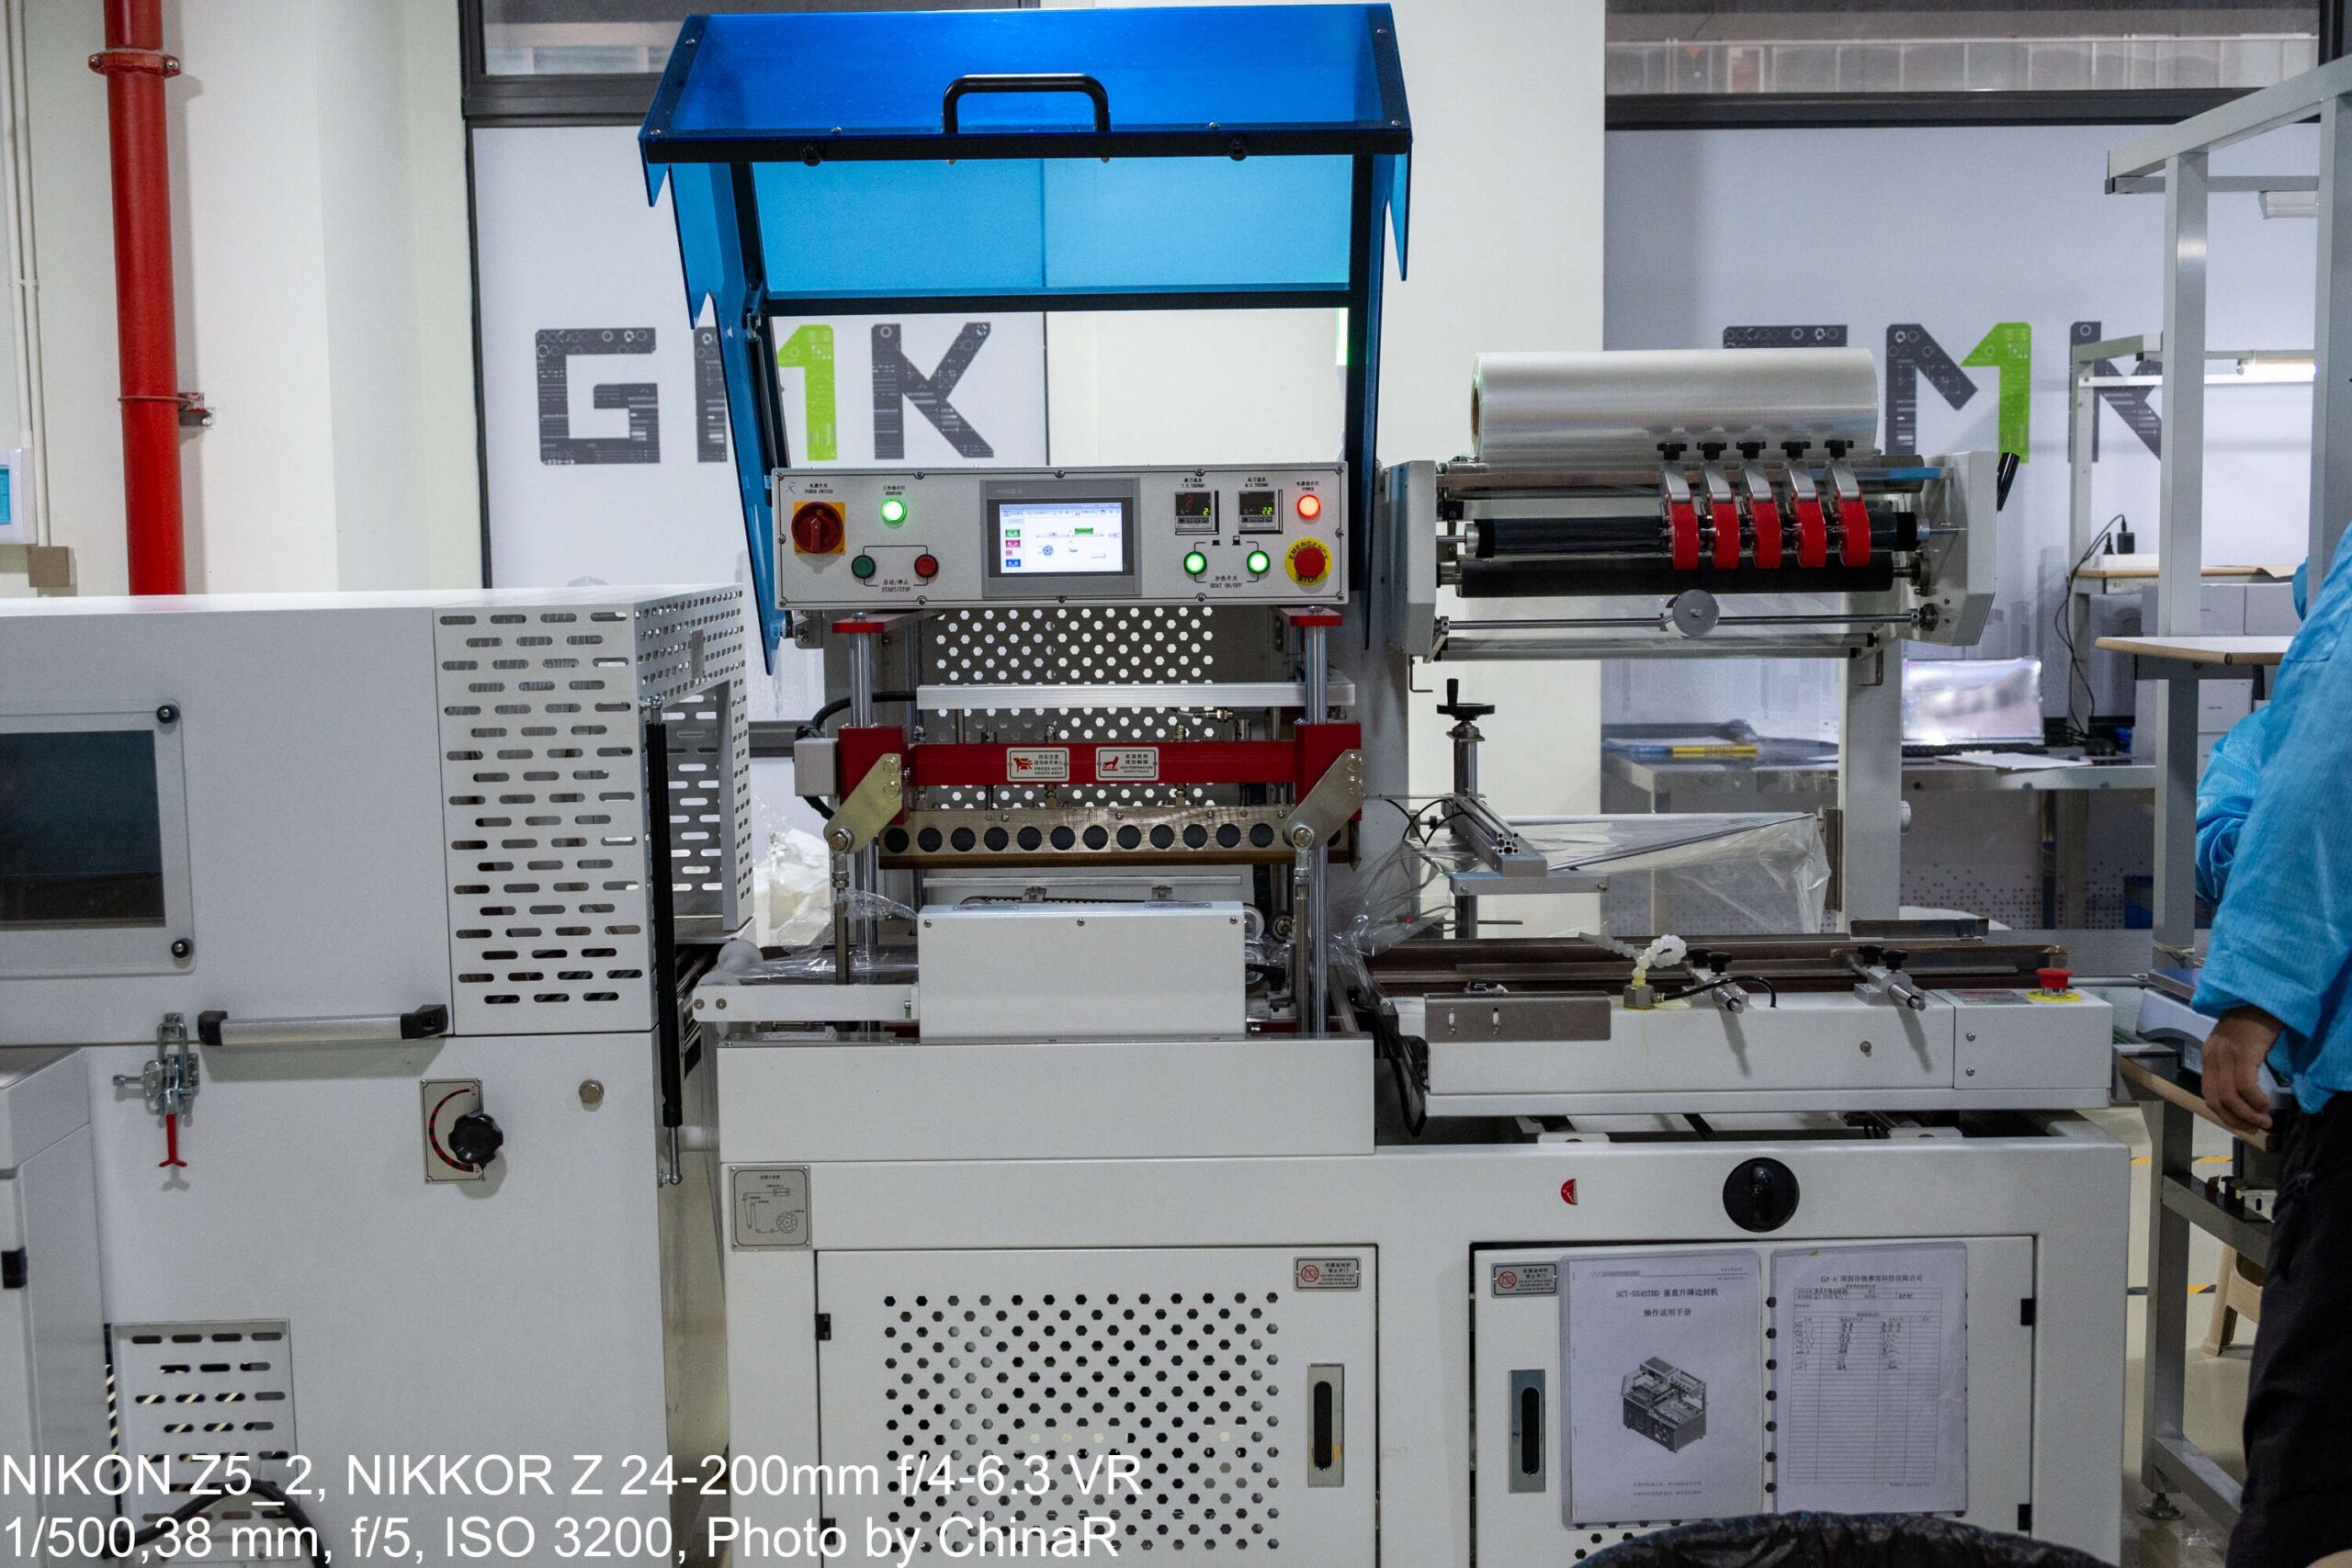
製品をパッケージに入れる直前には、ボトルの液剤を使って筐体を1台ずつ手作業で拭き上げる工程も。組み立てや検査の段階で付着した手垢や汚れをここで細かく落としていきます。細部まで手作業が入る一方で、化粧箱をフィルムで包む工程はシュリンク包装機で自動化。フィルムロールから巻き込んで熱収縮トンネルへと流し込む仕組みで、操作パネルにはタッチパネル、2つの温度表示器、加熱スイッチ、非常停止ボタンが整然と並びます。「組み立ては手作業、包装は自動化」という割り切った役割分担が印象的でした。
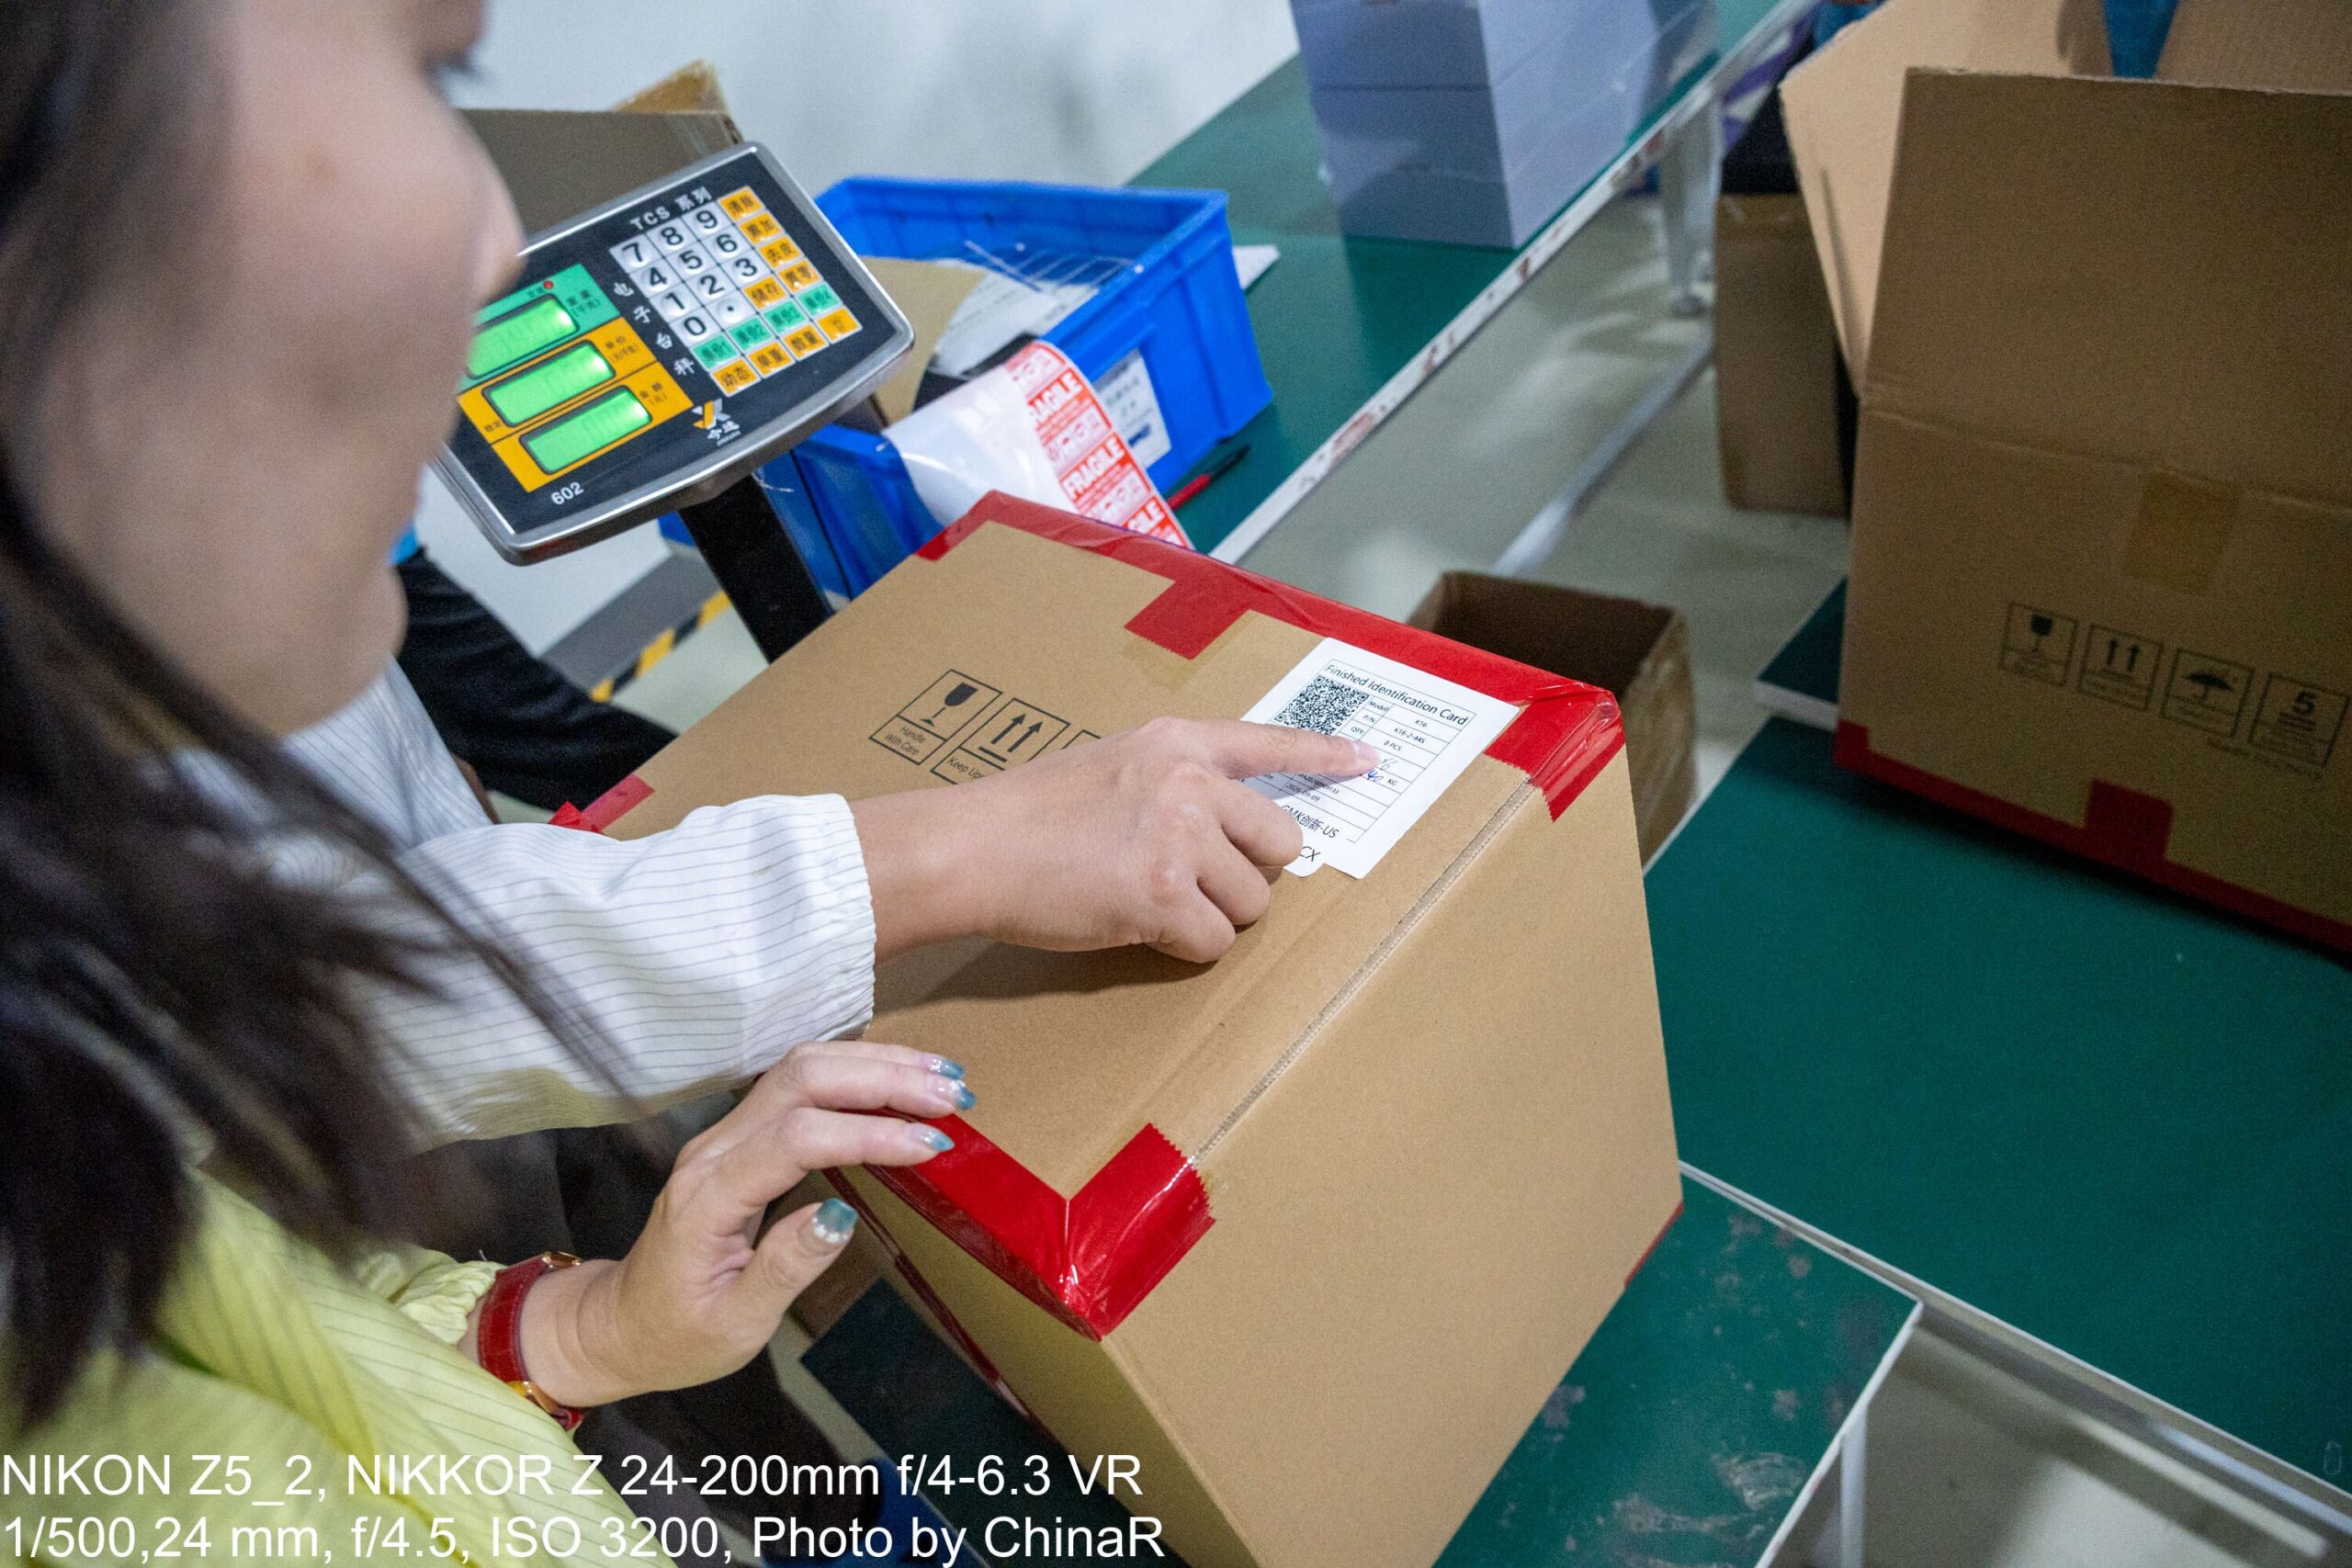
完成したパッケージは、最後にはかりに乗せて重量を計測します。担当者によると、外箱の重量が規定値から外れていれば同梱物の入れ忘れ(員数不足)を検知できるため、欠品をこの段階で水際対策しているとのこと。目視のカウントに頼らず、重量で内容物の確実性を担保しています。
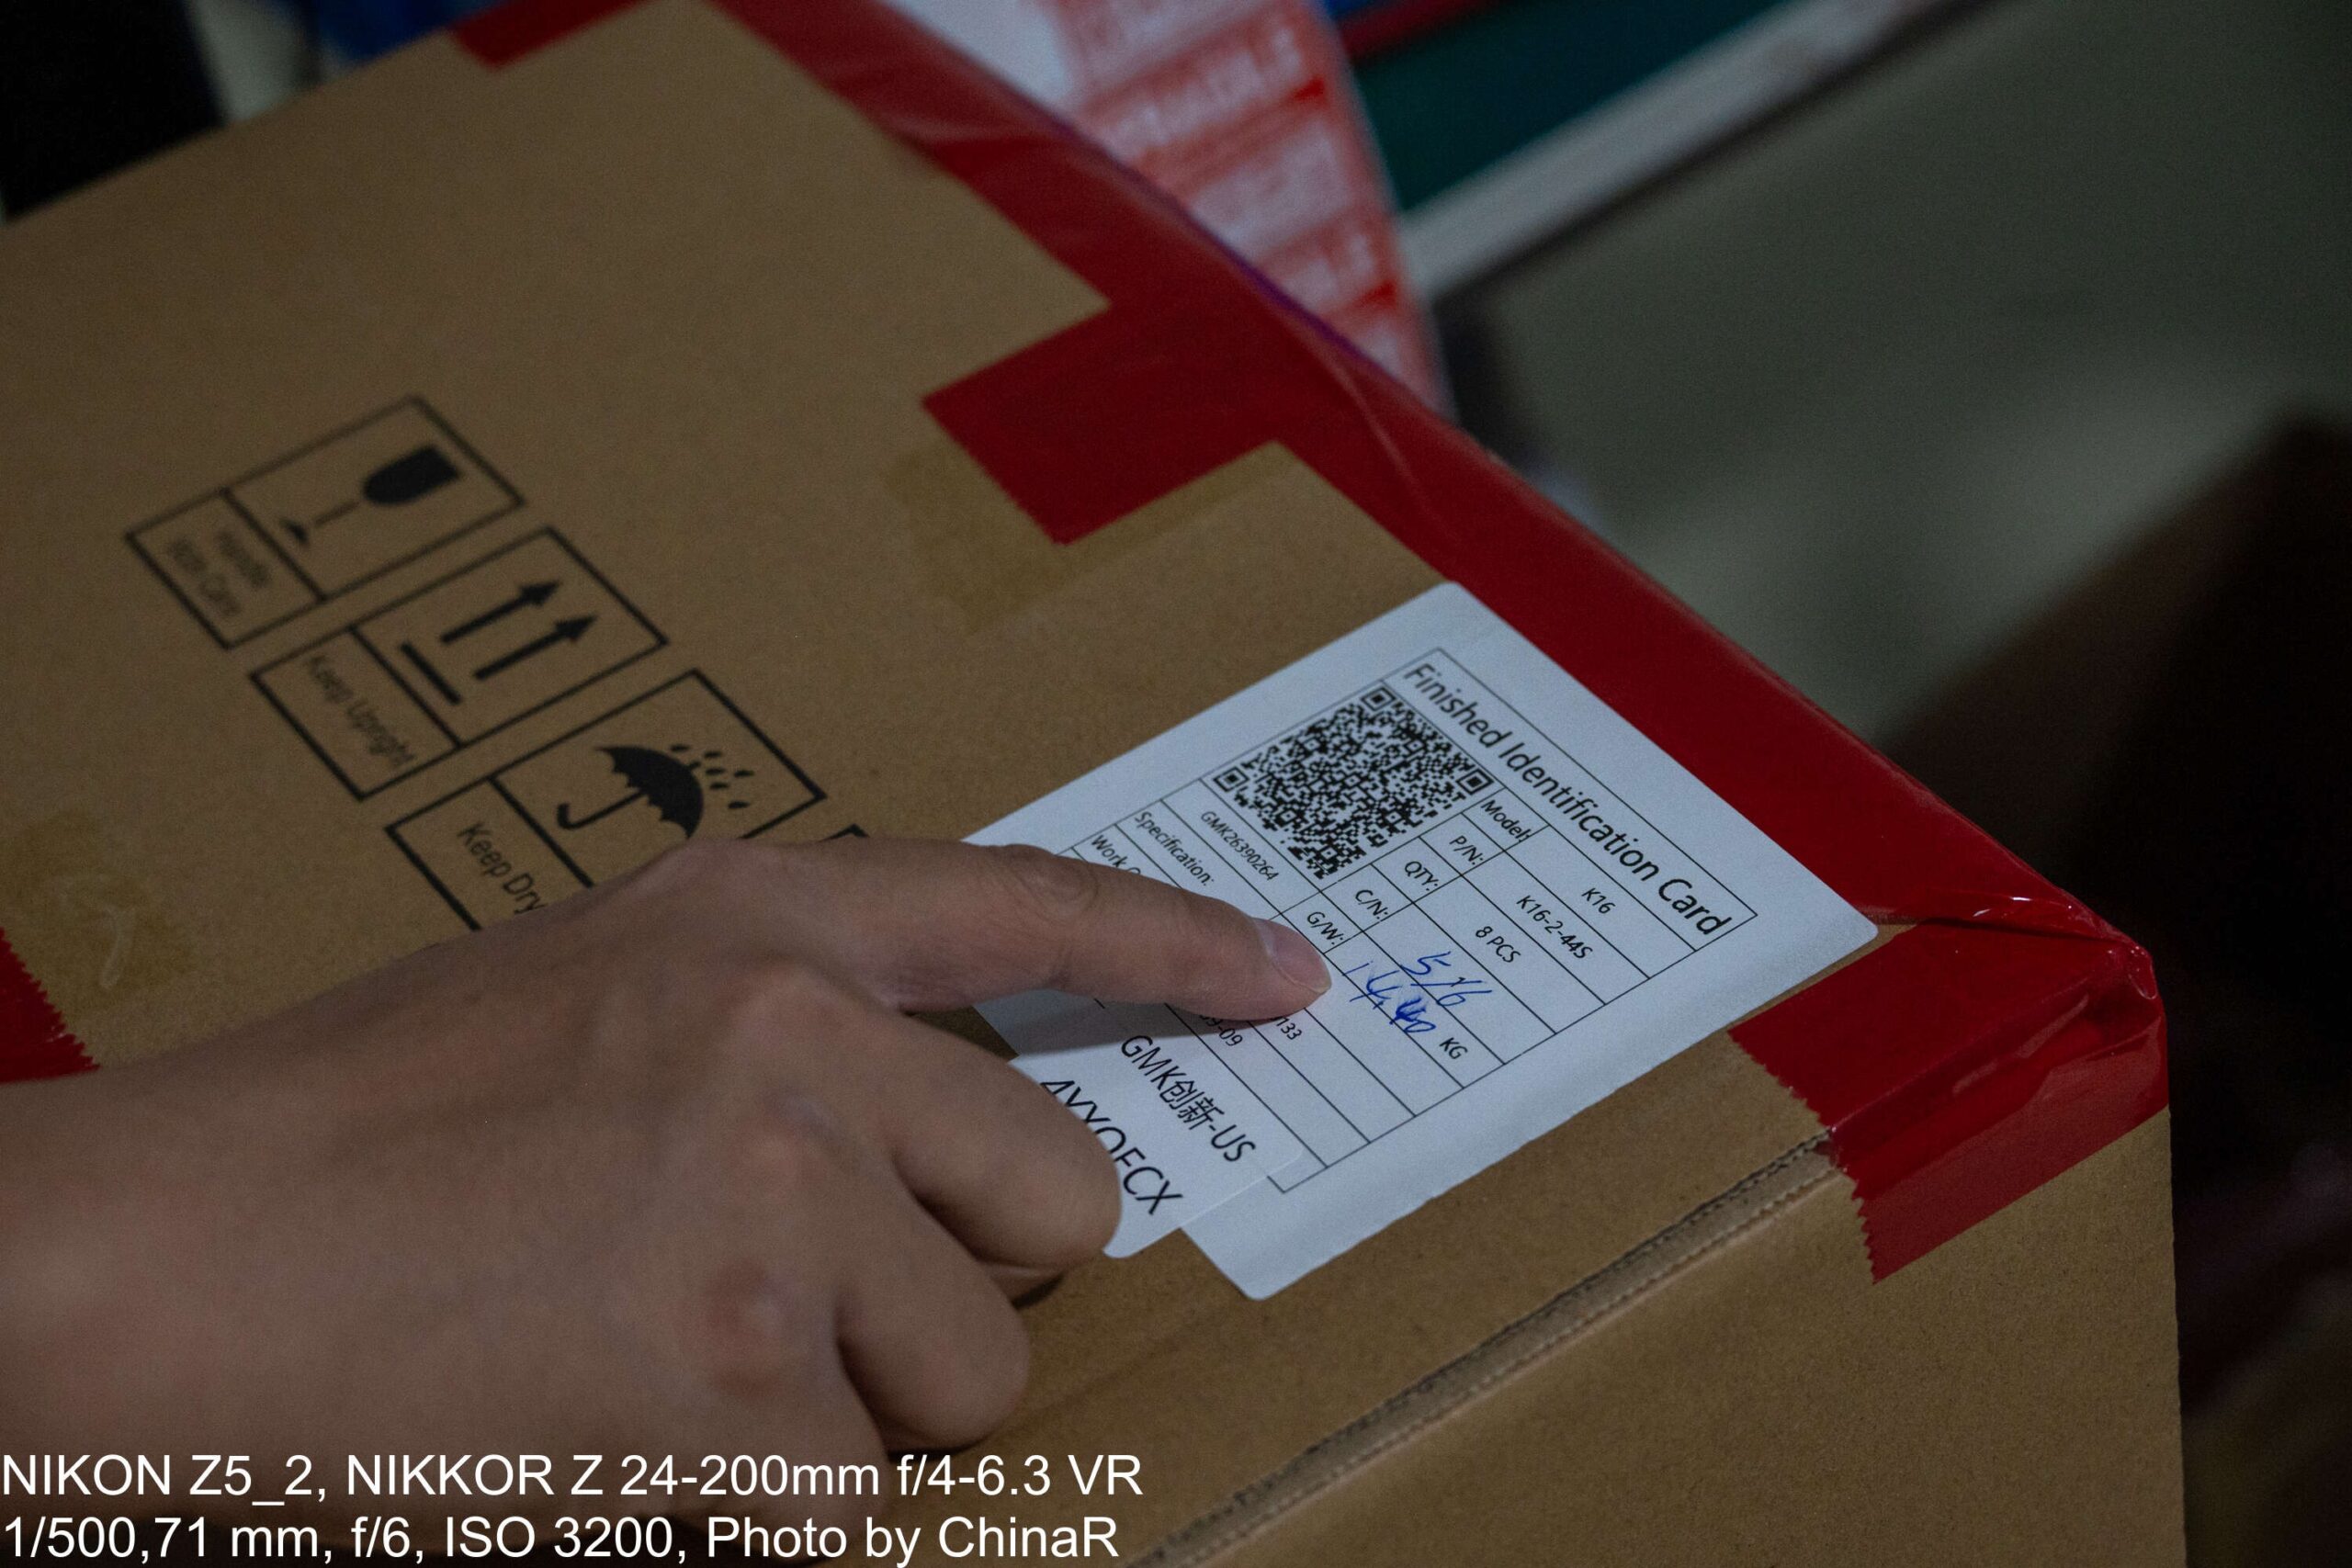
外箱に貼られた識別カードには、機種名、品番、入数、総重量、箱番号がずらり。見本で見せてもらったK16の箱(全16箱中の5箱目)は1箱8台入りで、総重量の欄には手書きで「14.4kg」と記載。カード下部のラベルには「GMK創新-US」の表記もありました。外箱は8台または12台入りで箱ごとの結合コードで管理されており、各個体のシリアル番号を本体背面と外箱で一致させることで、出荷後のトレーサビリティも確保されています。
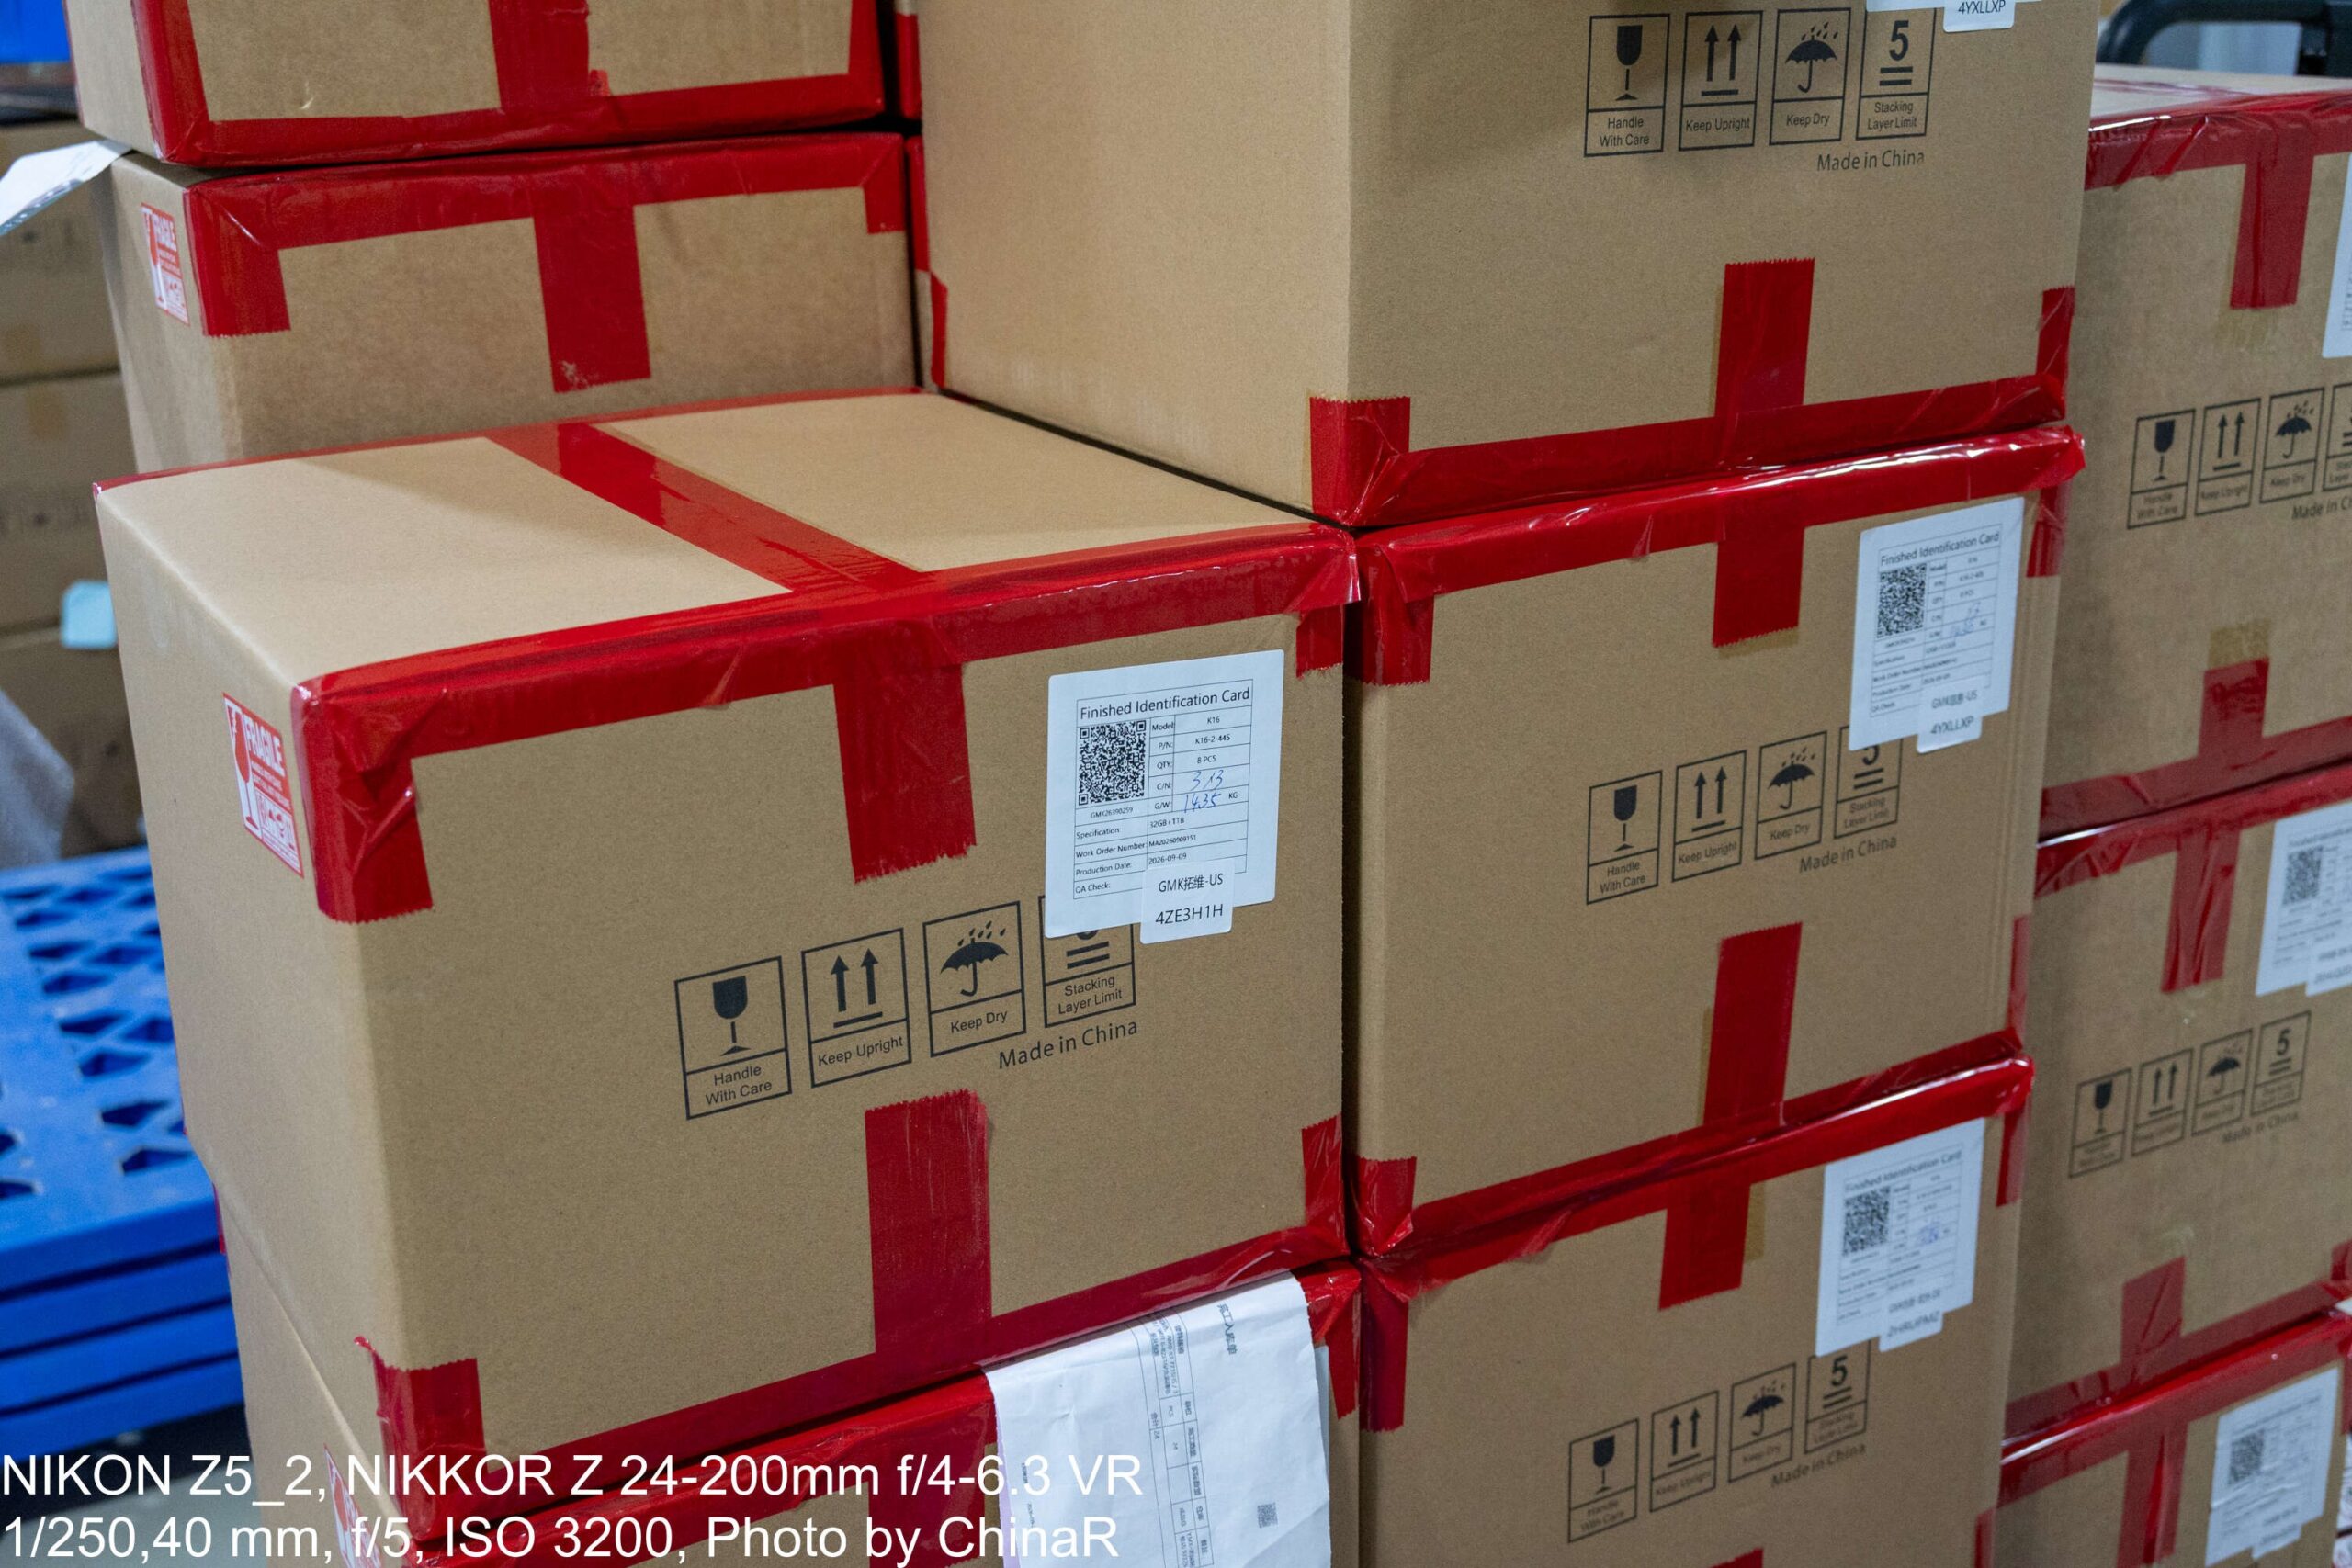
梱包を終えた段ボールが積み上がる一角では、各箱に同様の識別カードが貼られ、赤いテープで十字に封緘。段ボール表面には、積み重ね上限を5段とする積載制限マークが印刷されていました。
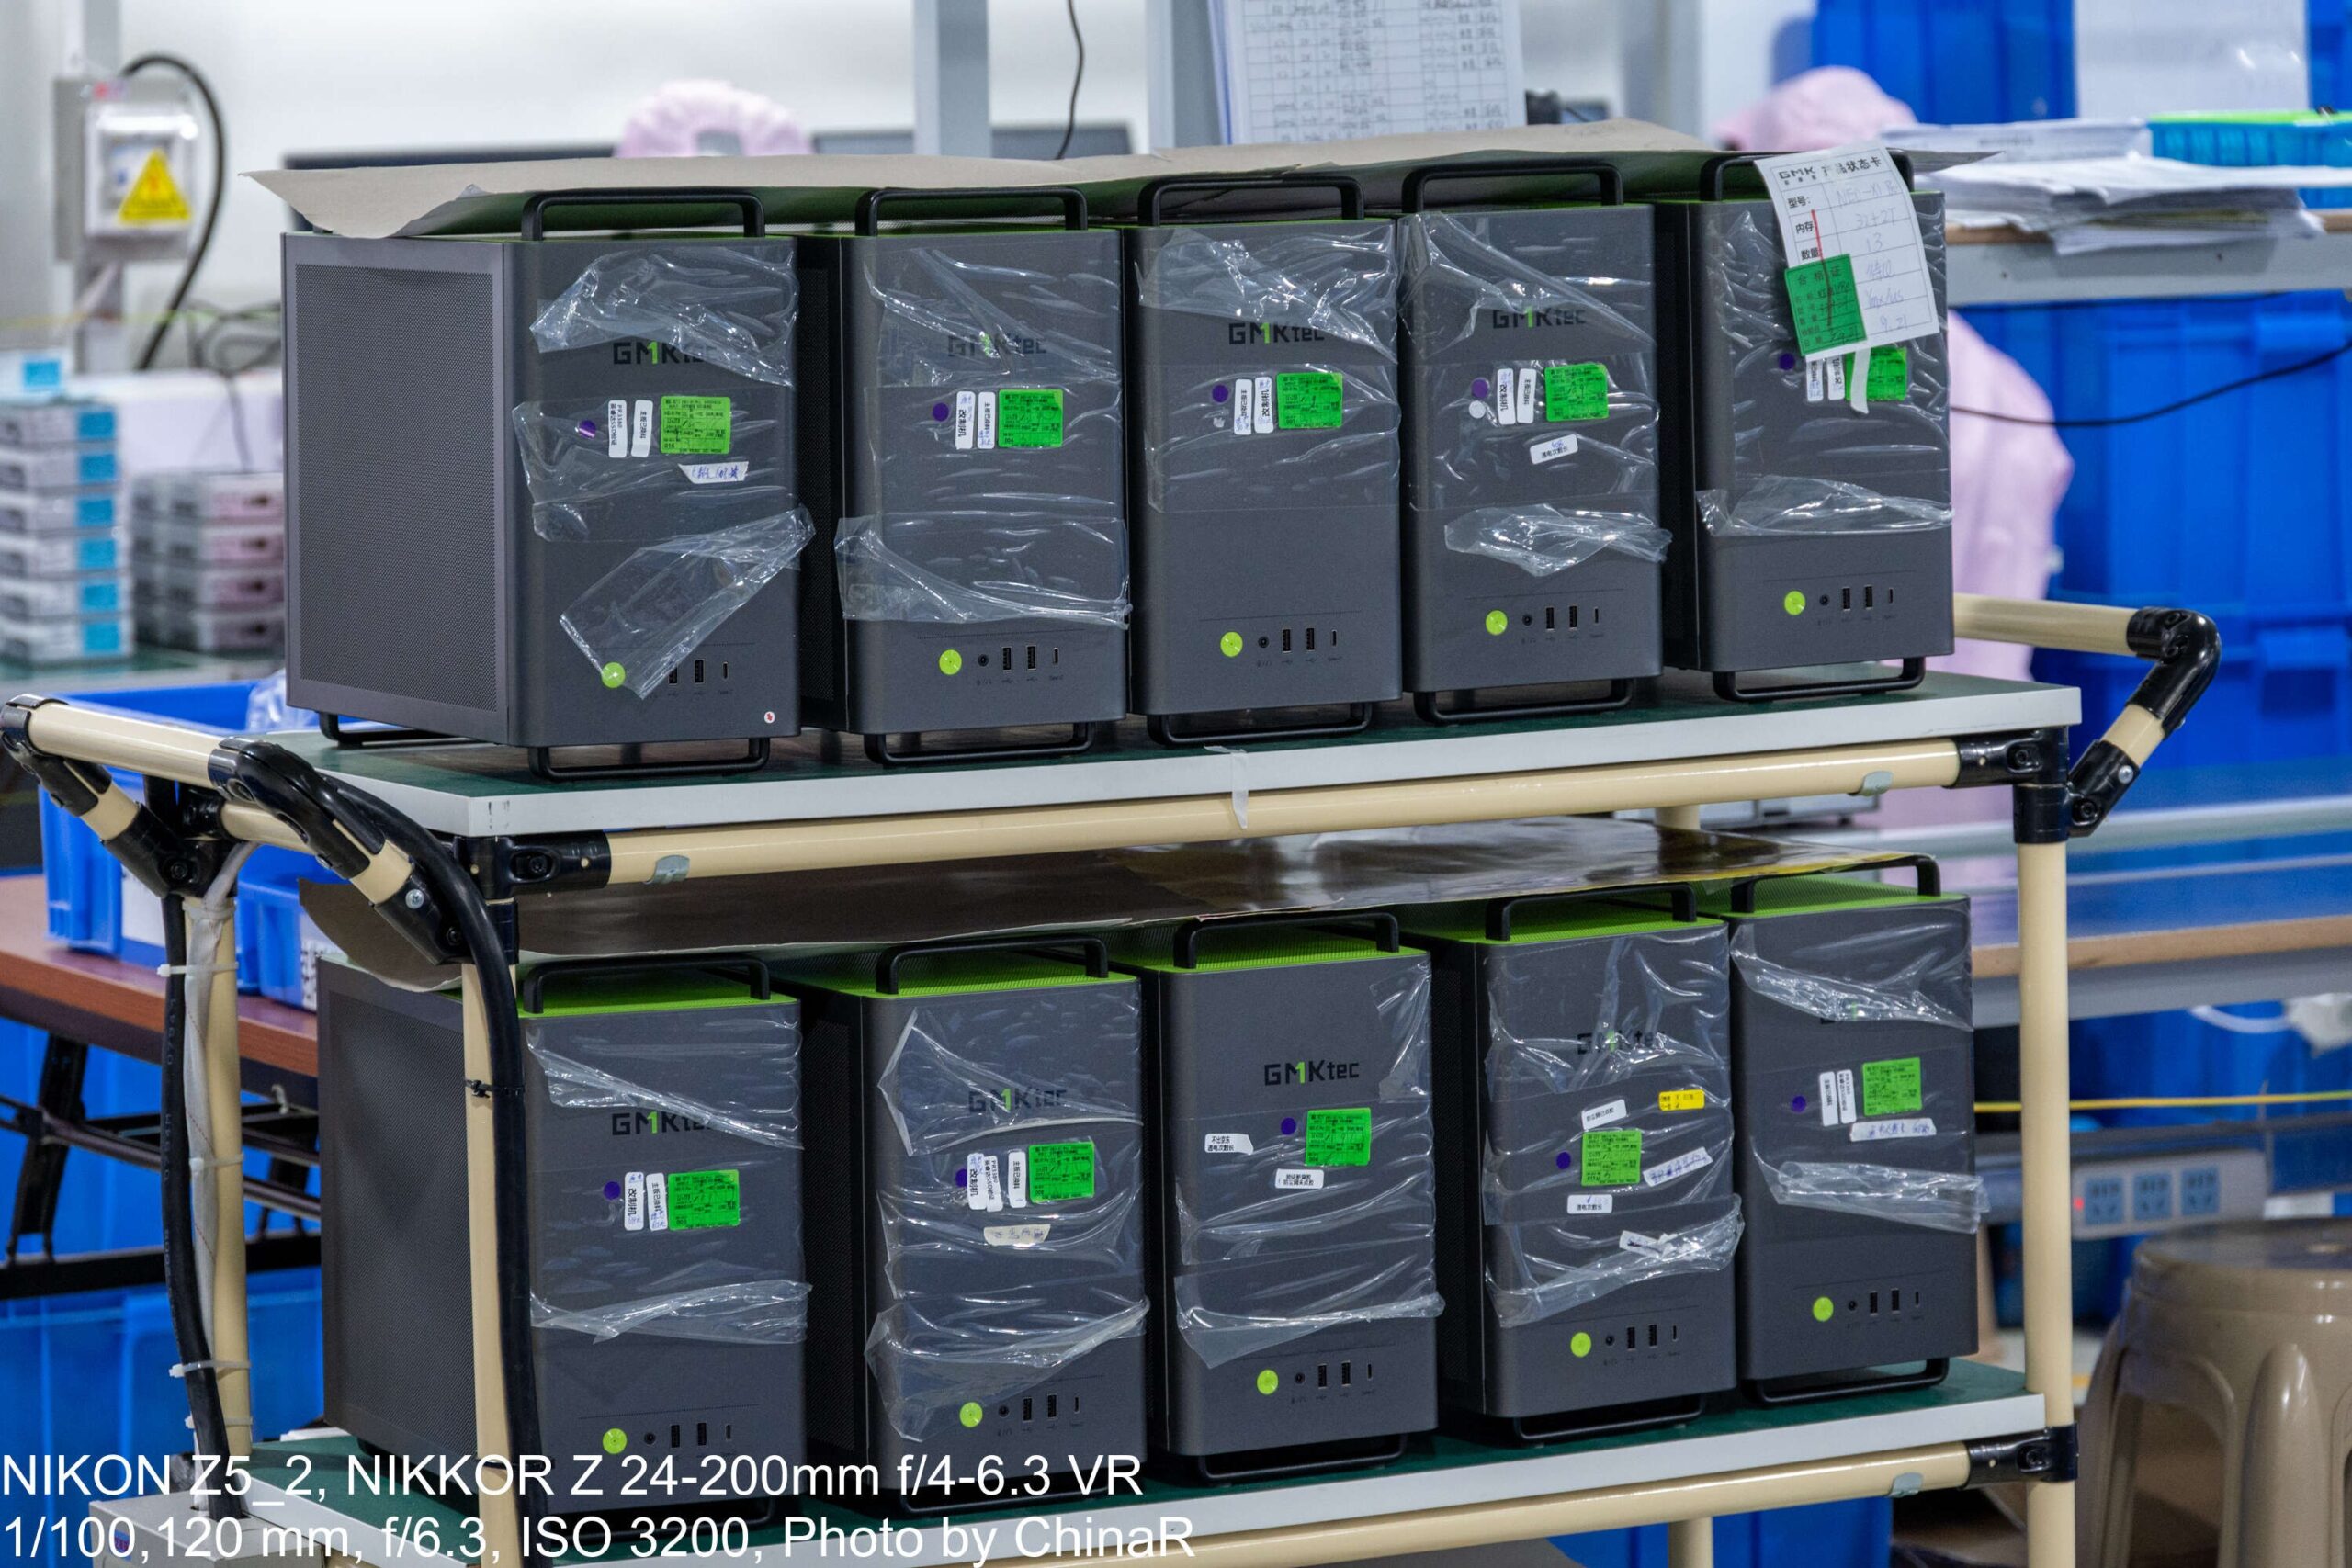
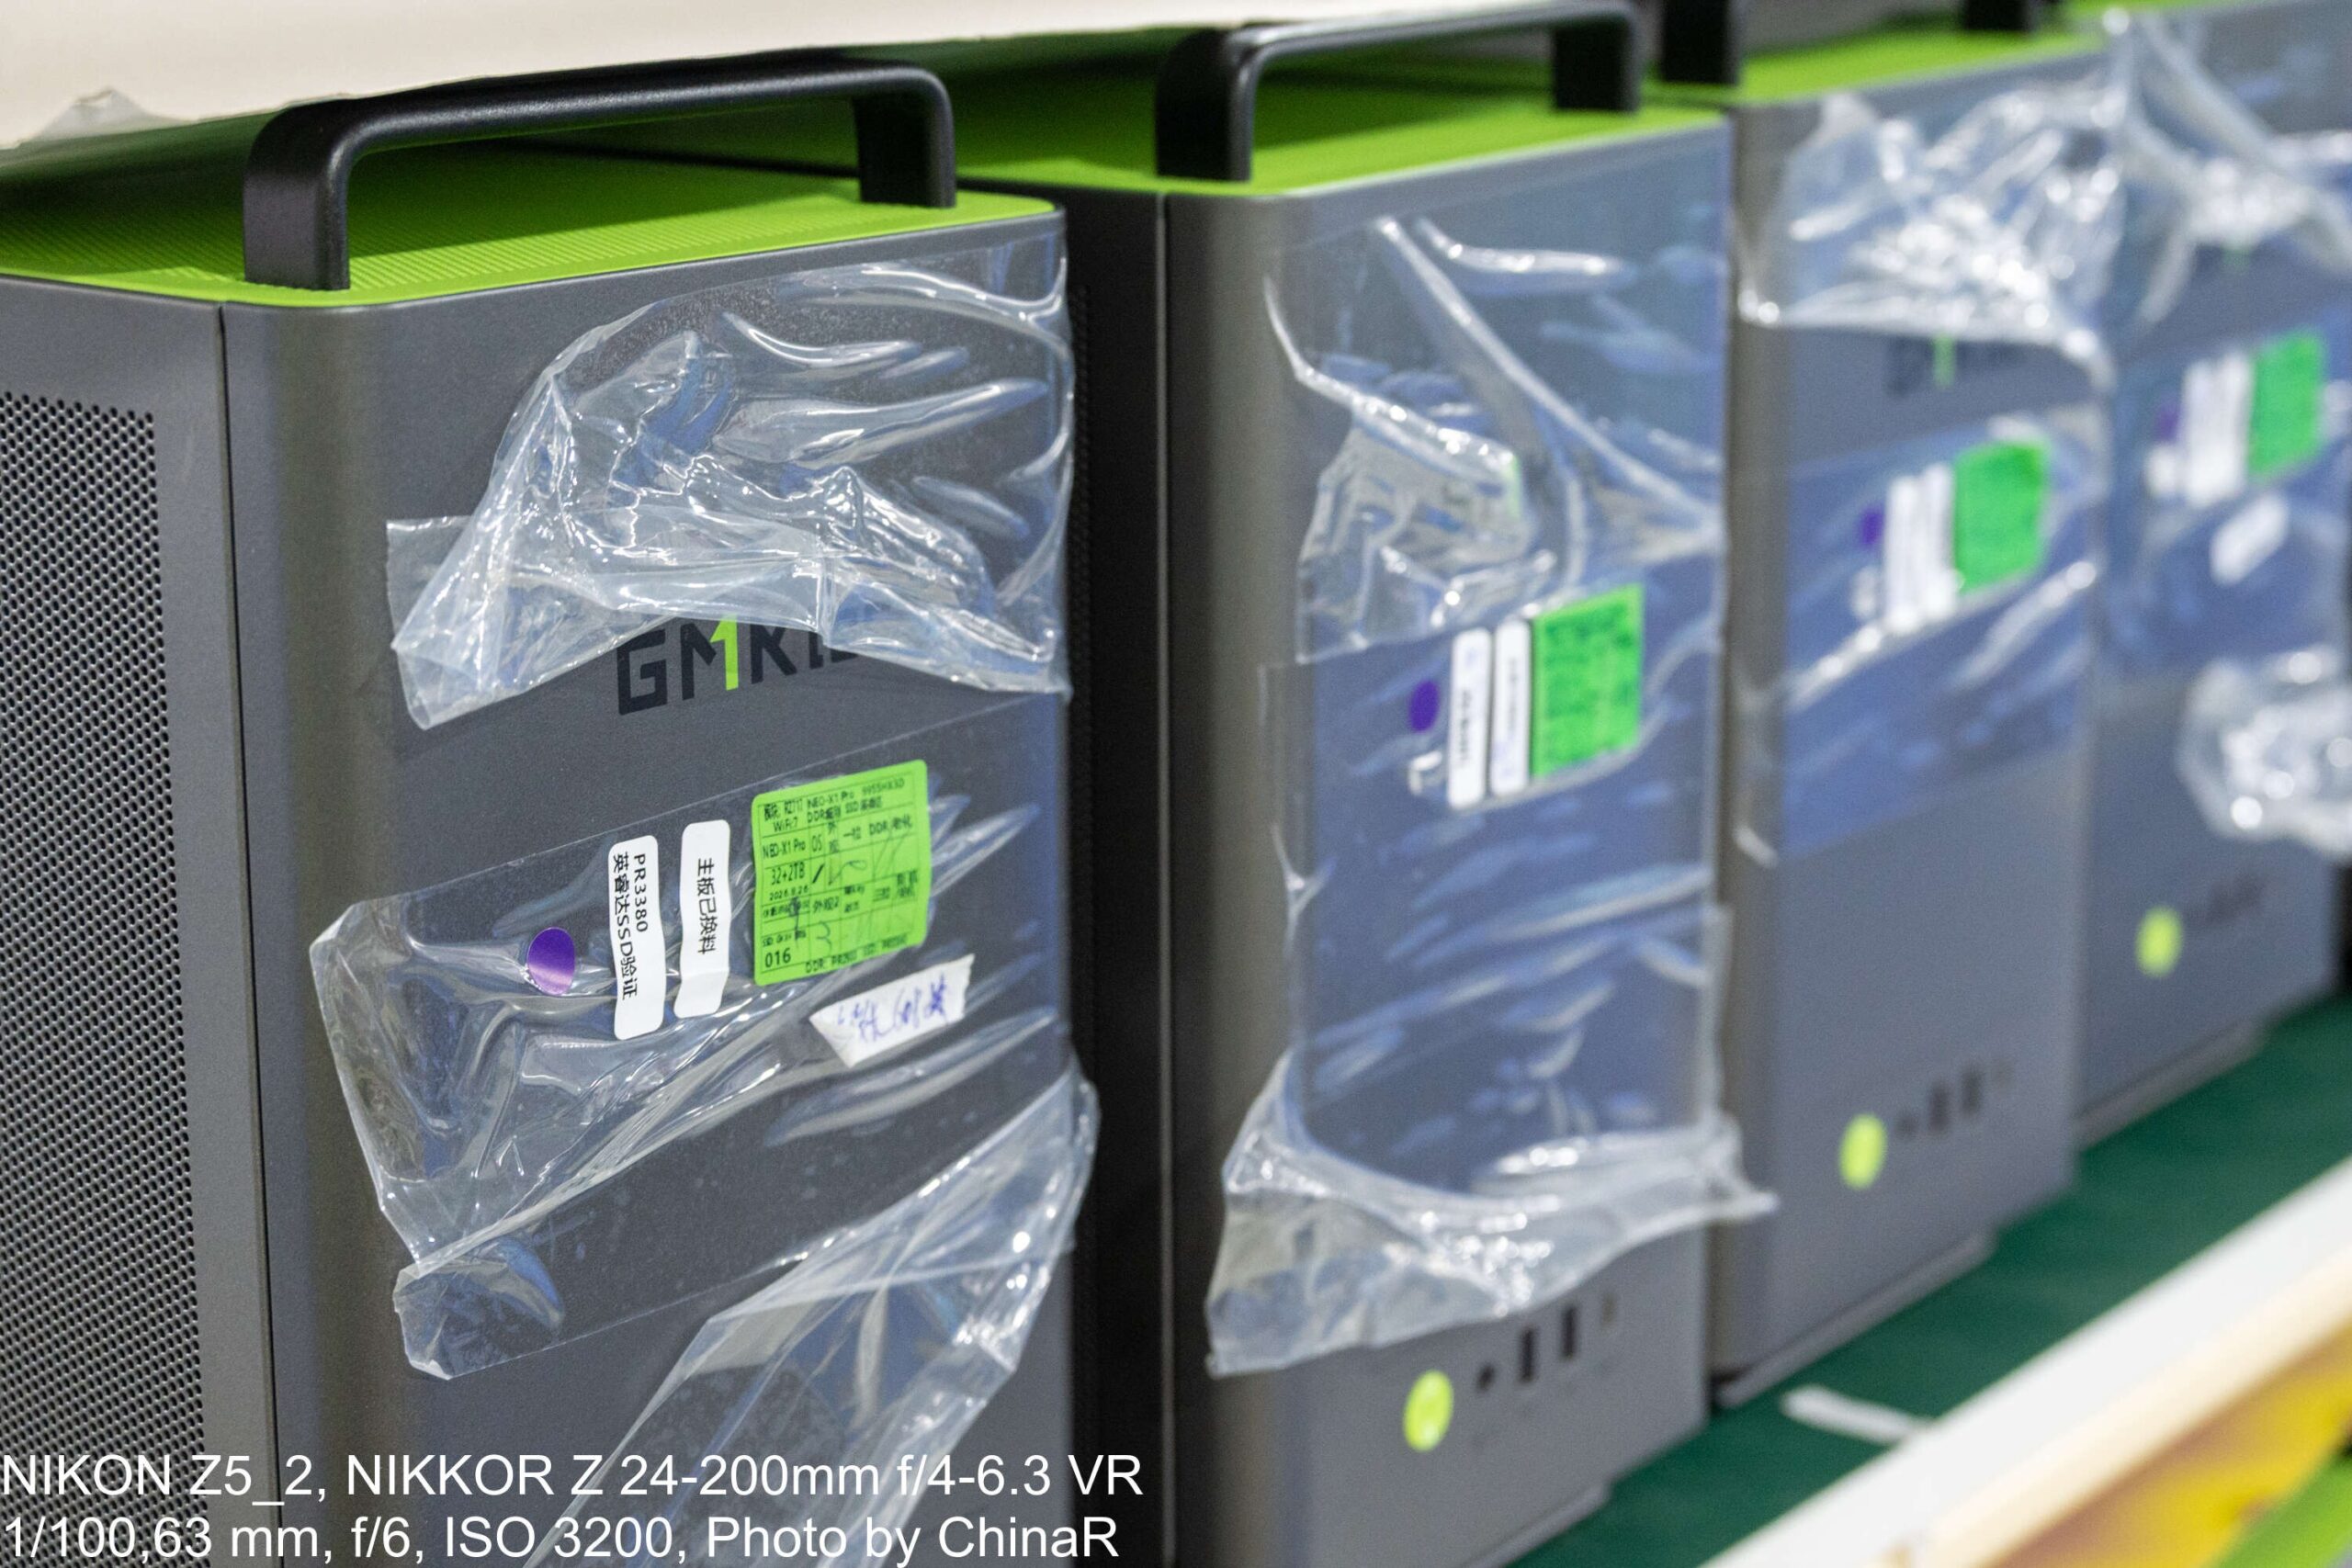
見学の途中、台車に載って次の工程を待つ製品の一群を発見。黄緑色の天板に黒いハンドルを付けた縦置き筐体で、ビニールに包まれた本体には緑色の合格証が貼られていました。製品はショールームのパネルでゲーミング向けとして紹介されていた、GMKtecの「NEO-X1 Pro(NEOシリーズ)」です。
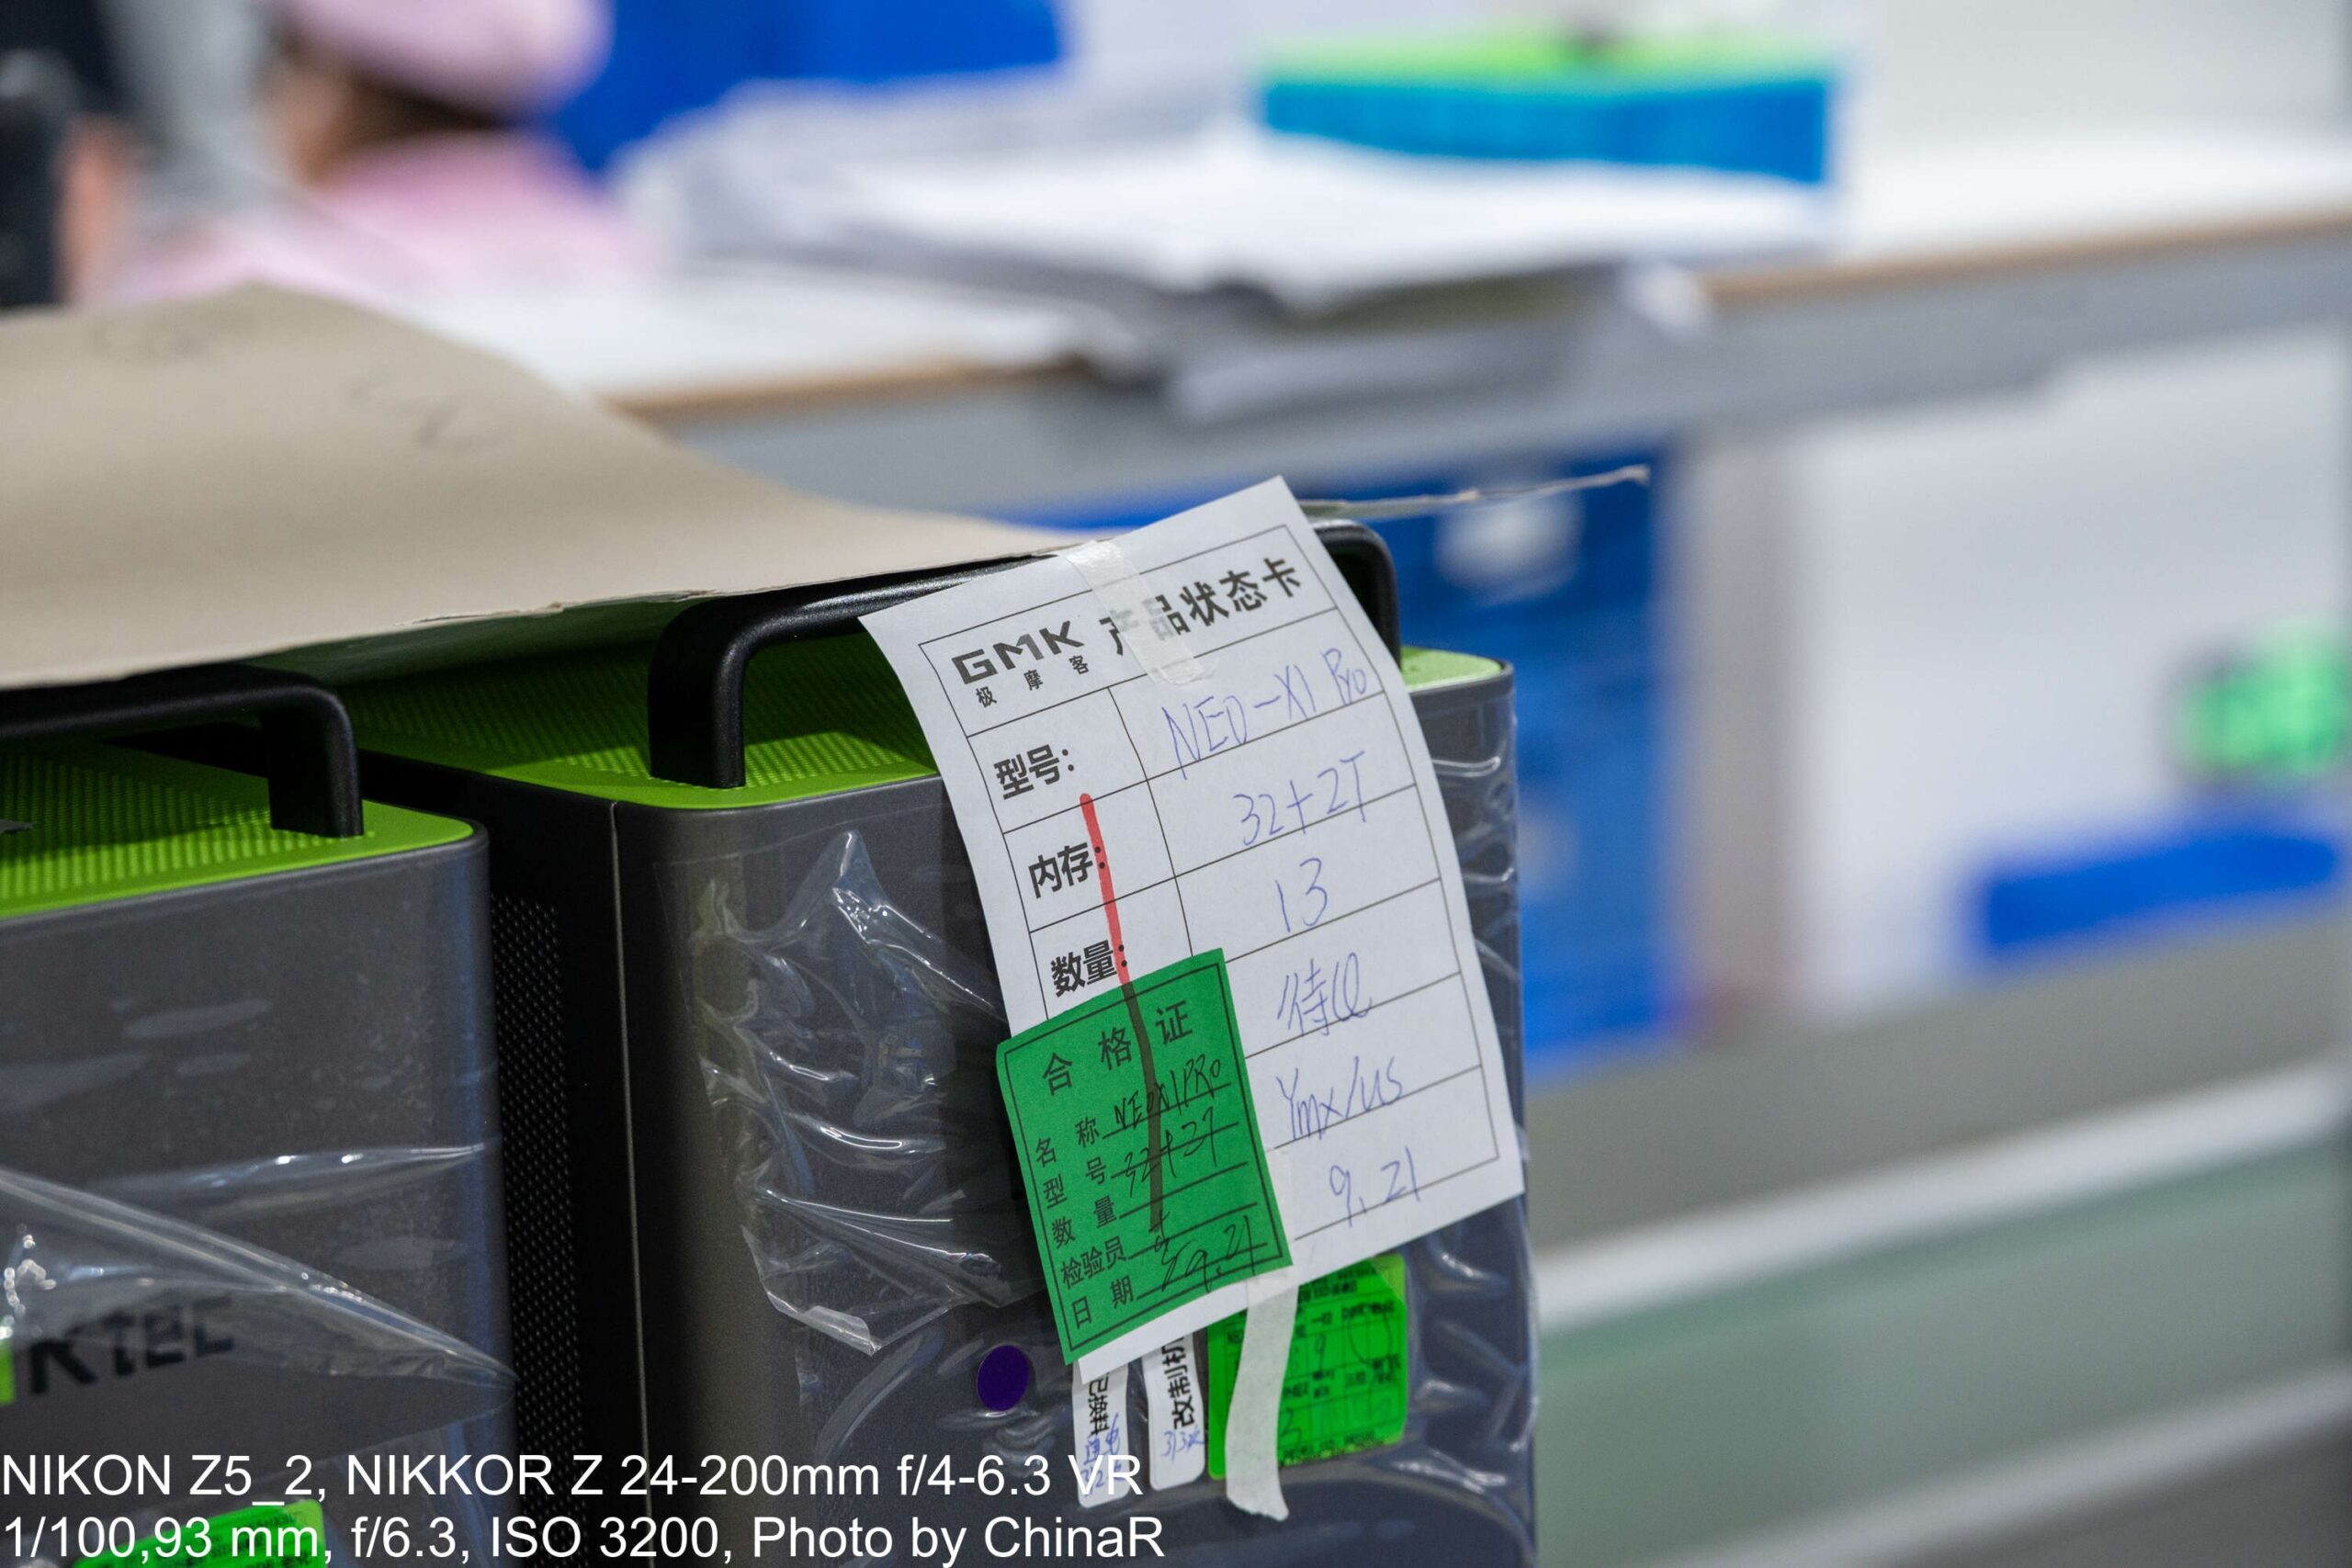
台車に差してある製品状態カードには、機種名「NEO-X1 Pro」、構成「32GB+2TB」、数量「13台」、日付「9月21日」のほか、手書きで「QC待ち」や「US」の文字も。どうやらこのロットは米国向けに出荷されるもののようでした。
製品一台ずつ検査工程も、製造工程も追いかけられる高度な生産管理システムを用意
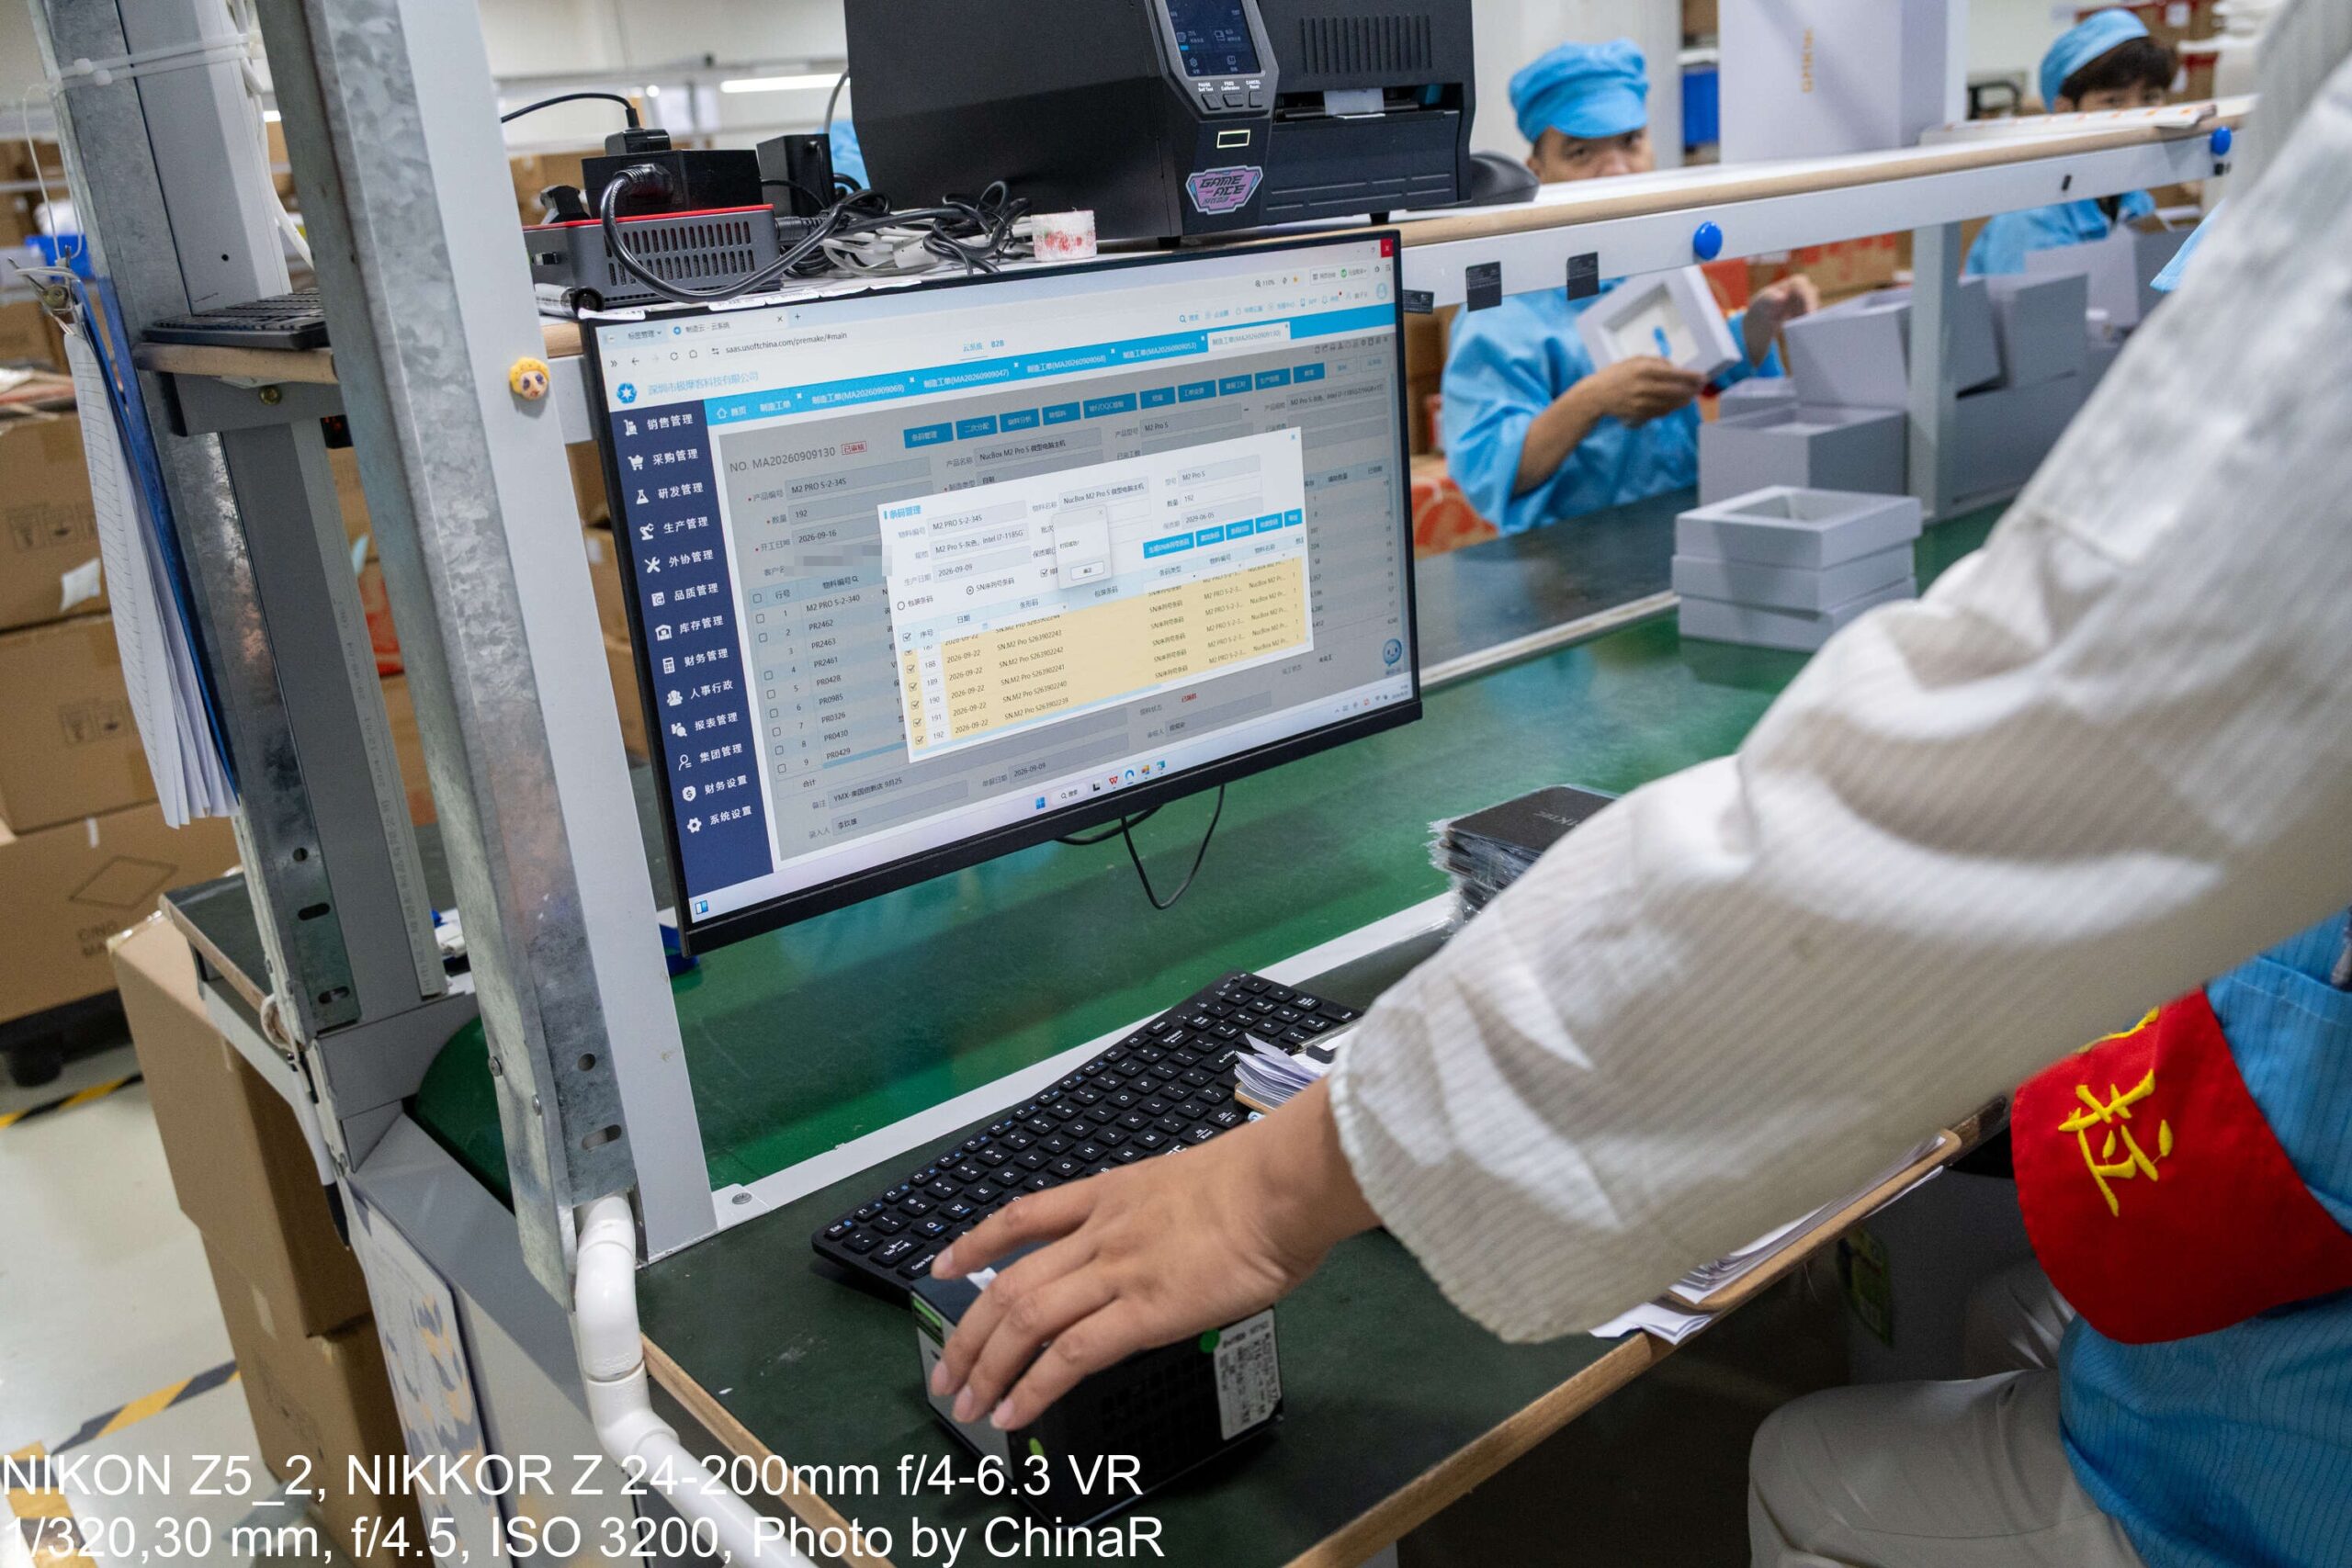
梱包ラインの傍らに配置されたPCに映っていたのは、ブラウザで動作するSaaS型のERPシステム。画面左側のメニューには「販売」「購買」「研究開発」「生産」「外注」「品質」「在庫」「財務」「人事・総務」「レポート」と、経営・製造管理機能がずらりと網羅されています。開かれていたのは「製造指図書」の画面で、製品の品番や数量、製造開始日に加え、1台ごとのシリアル番号が一覧表示されていました。バーコードラベルの印刷機能も、このシステムから直接呼び出す設計です。
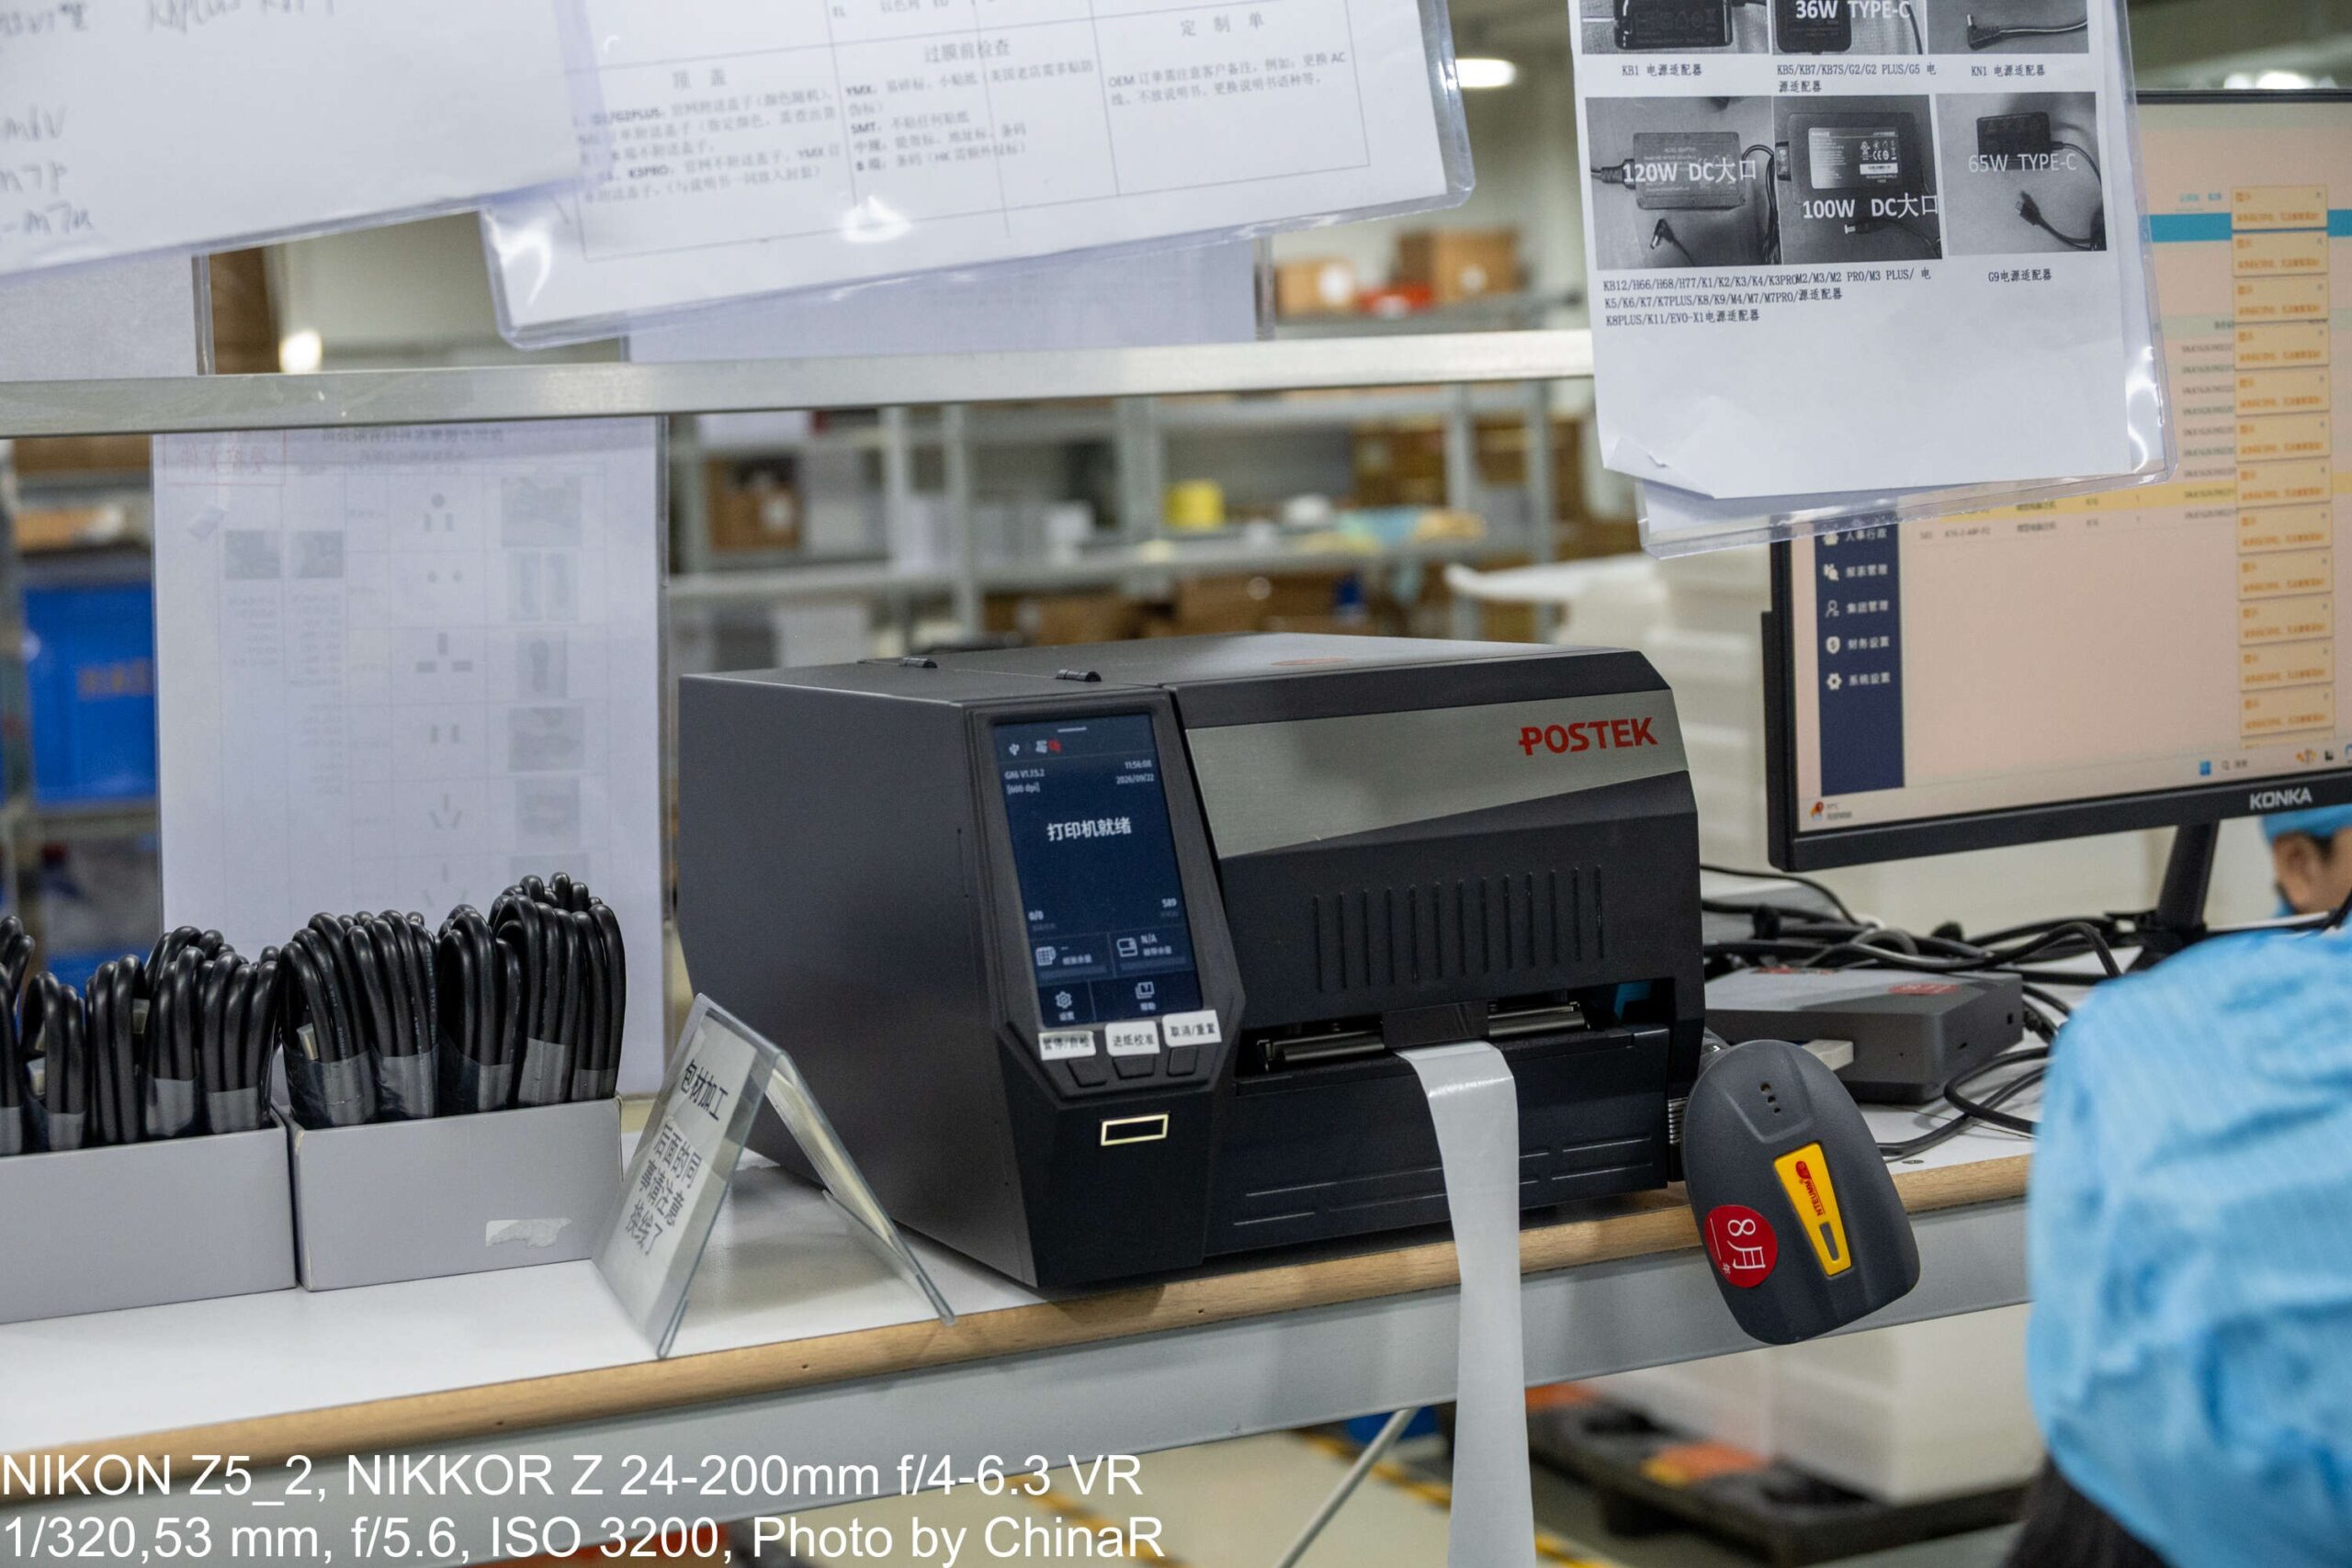
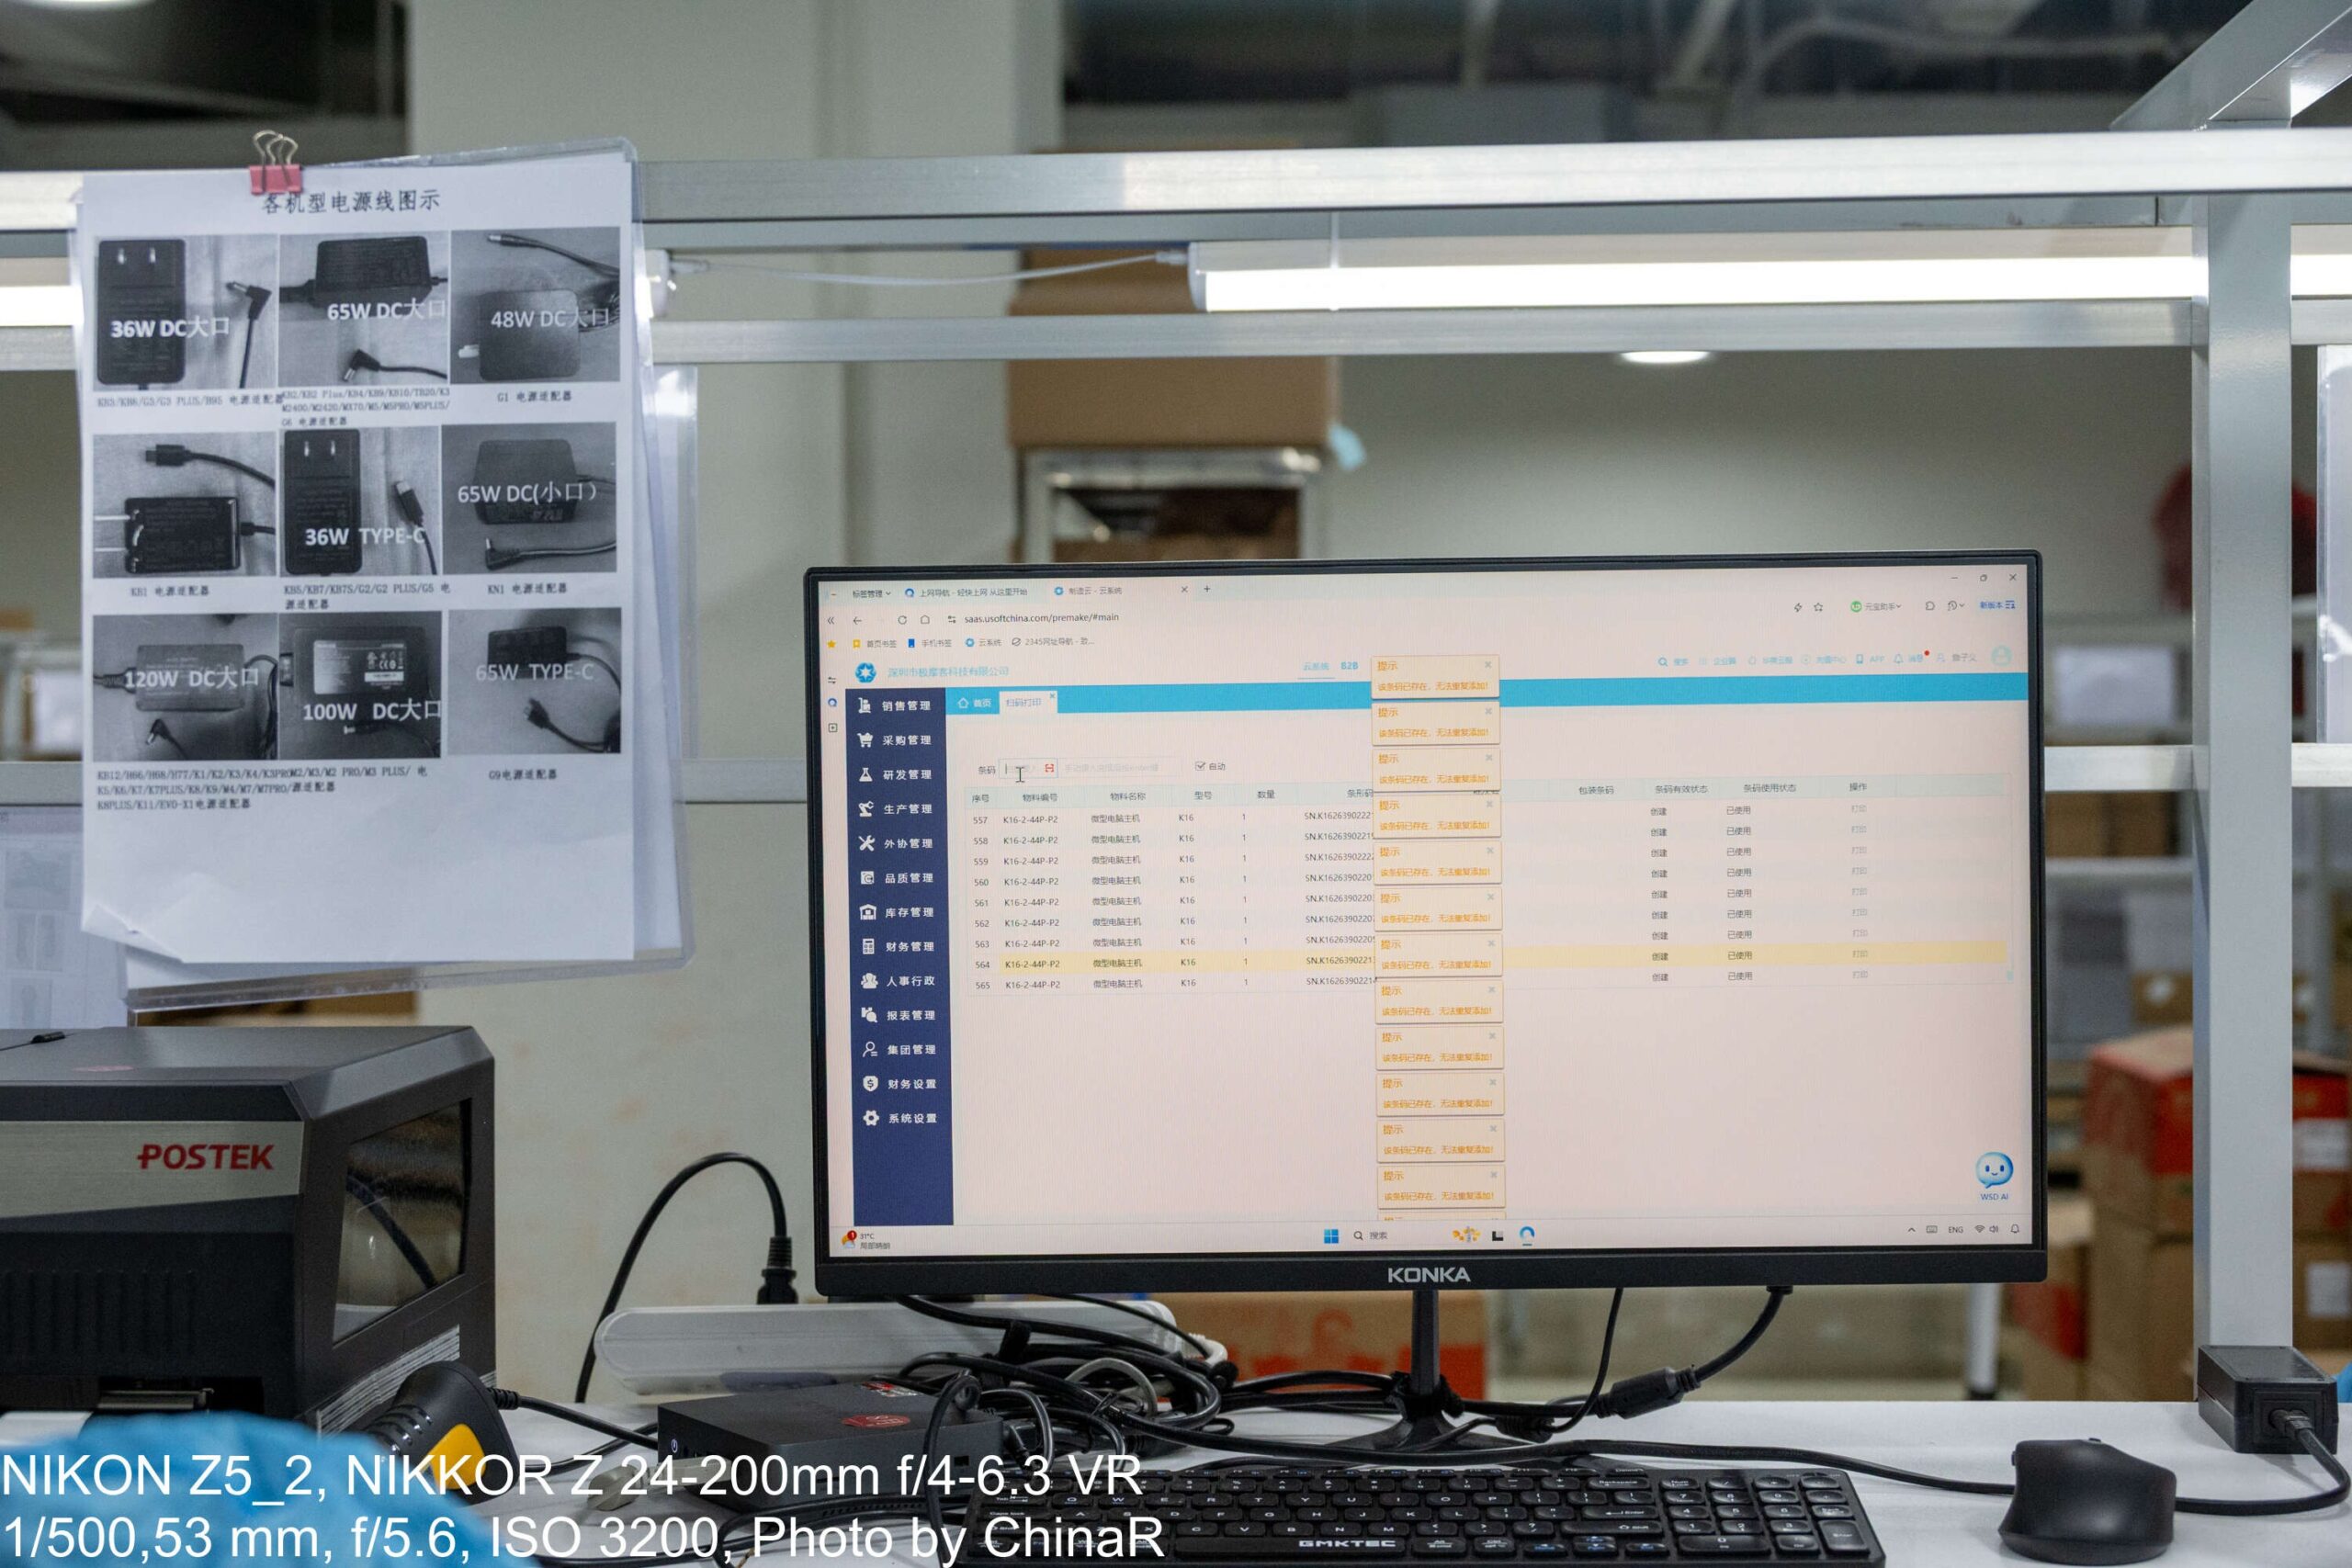
ラベル出力にはPOSTEK製のラベルプリンターを採用。その脇には機種ごとの電源アダプター対応表が貼られており、36WのType-Cから120Wの大口径DCまで、どの型番にどのアダプターを組み合わせるかが写真付きで整理されていました。ERPの画面をよく見ると「重複するバーコードは追加不可」というエラー通知が出ており、「1台につき1つのシリアル番号」という厳格な管理がシステムレベルで徹底されています。
手組みのラインと数字の管理で作るGMKtecのミニPC工場
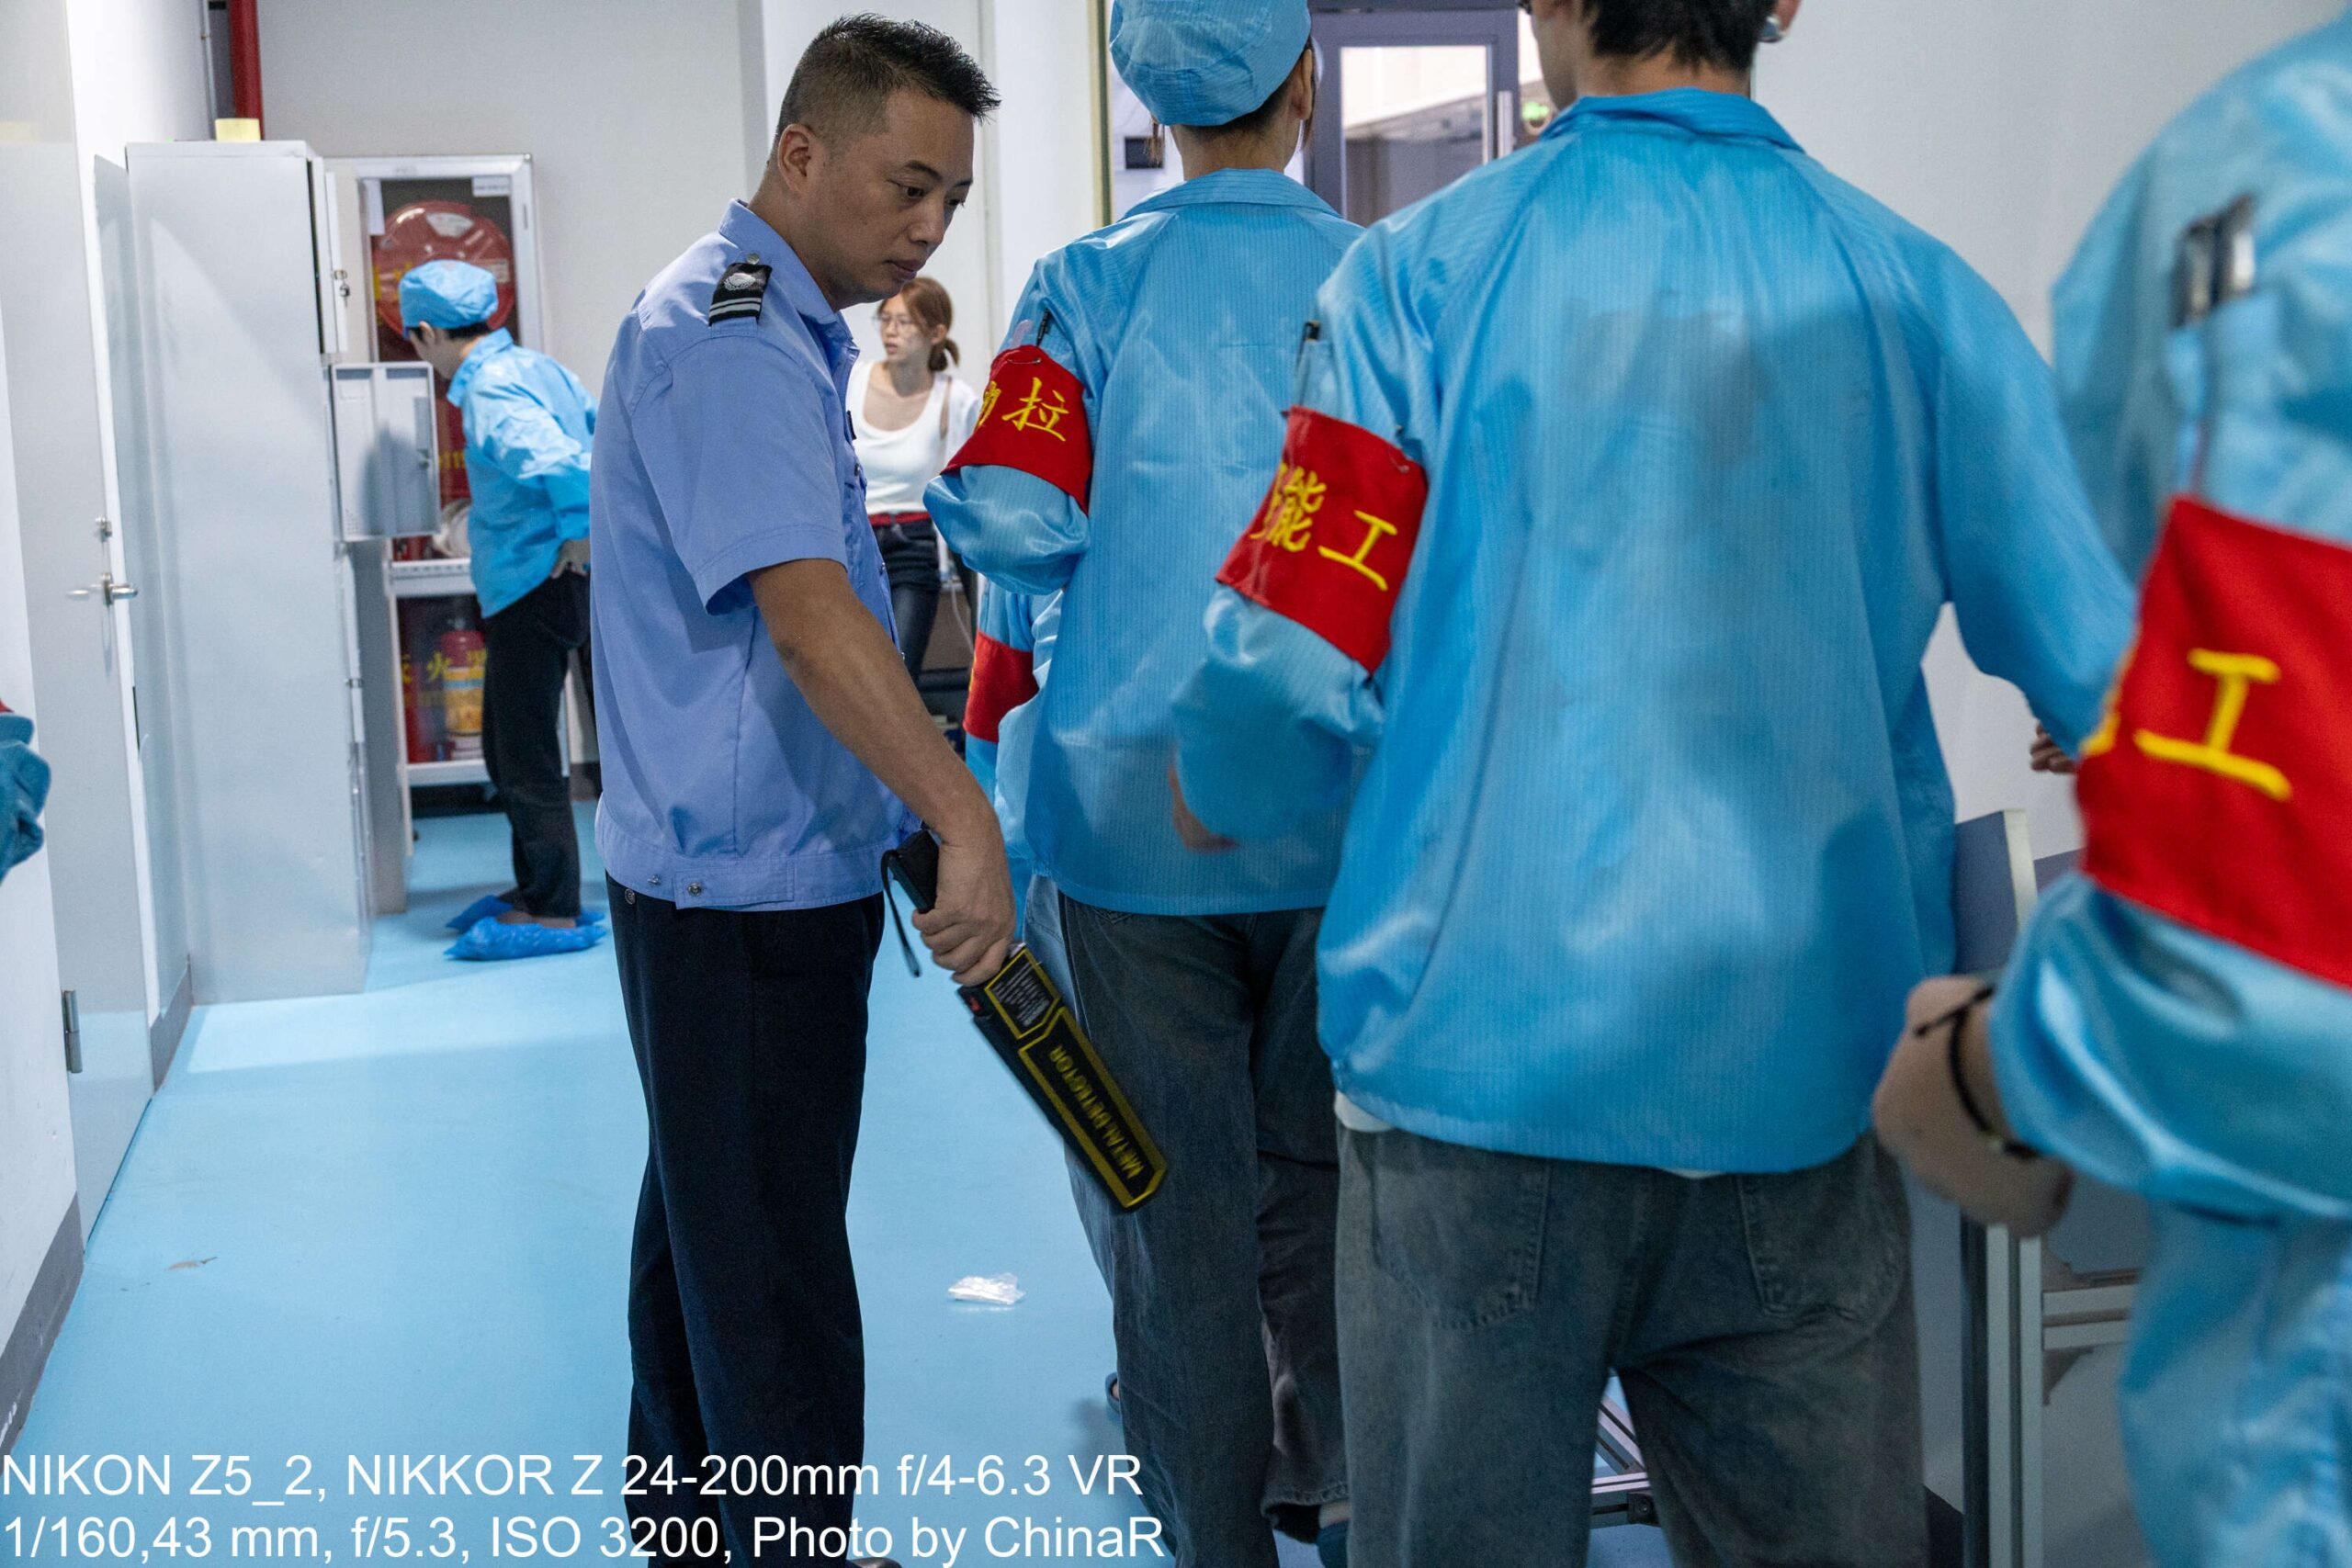
見学の終盤には、制服姿の警備員が手持ちの金属探知機を作業員にかざし、ボディチェックを行っている場面にも遭遇しました。 人の手で組み立てるラインの周りを、工程ごとの厳格な標準作業指導書(SOP)、7段階に及ぶ緻密な機能・外観テスト、35℃超の過酷な環境で初期不良を炙り出すエージング、そして二重に張り巡らされたAQL抜取検査体制で徹底的に固めていく――。「手組み」という言葉から抱きがちな素朴なイメージとは一線を画す、高度にシステム化された品質への執念とものづくりの真髄を見せてもらった現場取材といえました。
ローカルAIの処理までこなすパワフルなミニPCがどのような管理のもとで生み出されているのか、その明確な裏付けがこの一連の工程に詰まっています。 なお、同社の成り立ちや、ショールームで実機をチェックした「EVO-X5 Pro」「EVO-T2S」、自社開発のAIソフトウェア「GMKtec Claw」といった注目プロダクトについては、前編の記事で詳しく解説しています。本稿とあわせてぜひご覧ください。

Google検索で当サイトの情報を見つけやすくする
関連ページ